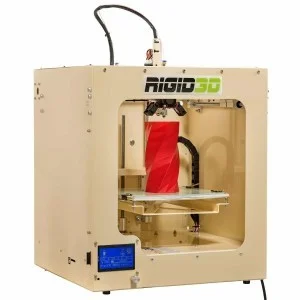
Какво представлява Rigid3D 2. Nesil
Rigid3D 2. Nesil е 3D принтер на производителя Rigid3D [1] – името буквално означава „второ поколение“ на турски и подсказва мястото му в продуктовата гама като надградена версия спрямо по-базовите модели на марката. Работната зона е правоъгълен паралелепипед; типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезиански – движение по трите оси по прави релси, при което физическите граници на обема директно съвпадат с изписаните размери на машината, без сложни геометрични преизчисления като при делта конструкциите.
Работният обем е 250 x 250 x 210 mm [1] – значително по-голям от компактните начални модели на производителя и достатъчен за реални функционални детайли, а не само за тестови проби с размер на длан. Платформата е нагрята [1], което е ключова разлика спрямо по-базовите машини в гамата и отваря пътя към по-широк набор материали отвъд чистото PLA. Второто поколение на практика съчетава по-голям обем с по-солидна термична основа – комбинация, която мести модела от учебна играчка към работен инструмент за реални проекти.
Технически спецификации
| Производител | Rigid3D [1] |
| Работен обем | 250 x 250 x 210 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | да [1] |
| Дюза / брой екструдери | не е посочено в наличния източник |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
250 x 250 mm площ на масата и 210 mm височина изграждат обем, достатъчен за кутии в реален размер, стойки за инструменти, части за домашна автоматизация или прототипи преди производство в друг материал. Ако машината следва типичната за класа картезианска кинематика, целият обем е геометрично използваем до самите ръбове, за разлика от кръглата зона при делта машините; точният тип кинематика обаче не е посочен в наличния източник. Максимална температура на хотенда, скорост на принтиране, цена и година не са част от проверения източник и затова не се посочват тук като конкретни числа – вместо да се допълва картината с предположения, тя умишлено остава непълна там, където източникът мълчи.
За кого е Rigid3D 2. Nesil
С обем 250 x 250 x 210 mm и нагрята маса [1], Rigid3D 2. Nesil е подходящ за хора, преминали началния етап на калибрация и учене, които вече искат да принтират по-обемни или по-функционални детайли – кутии за електроника, органайзери в пълен размер, части за велосипед или домакински уред, малки серии за продажба. За разлика от по-компактния Rigid3D Mucit от същата марка, тук по-голямата и нагрята платформа реално разширява палитрата от материали, а не само размера на детайла.
Нагрятата платформа [1] прави PETG рутинен избор, а с повече внимание към затворена среда и липса на течения – и ABS става достъпен вариант за детайли, изискващи по-висока топлоустойчивост. За класна стая с по-напреднали ученици или за малка работилница, която иска една машина да покрива повече от един тип проект, това е разумен баланс между обем и гъвкавост по материал, при запазена простота на конструкция от този клас (типът кинематика не е посочен в наличния източник).
Калибрация стъпка по стъпка
Типът кинематика на Rigid3D 2. Nesil не е посочен в наличния източник, но при машини от този клас с правоъгълен работен обем нивелирането обичайно следва логиката на картезианска машина – проверка и настройка на четирите ъгъла на масата, преди каквато и да е софтуерна корекция. Заради по-голямата площ (250 x 250 mm) отклонение в равнинността на масата се усеща по-осезаемо в краищата, отколкото при по-малка платформа, затова е добра практика проверката с лист хартия да мине не само през четирите ъгъла, но и през центъра на масата, за да се потвърди, че цялата повърхност е в една равнина.
След механичното изравняване следва Z-offset – фината настройка на разстоянието между дюза и маса в начална позиция, която определя качеството на първия слой. При нагрята платформа [1] е добра практика калибрацията да се прави при температурата, на която реално ще се принтира, защото топлинното разширение на металните части на масата леко променя реалната равнинност спрямо студено състояние. Накрая се калибрират e-steps на екструдера и потокът на материала чрез принтиране на тестово кубче с известни размери, за да се сверят реалните стойности с очакваните преди какъвто и да е по-обемен проект.
Чести дефекти и решения
Изкорубване (warping) при широки плоски детайли, близки до пълния размер на масата, остава риск дори с нагрята платформа [1], защото ъглите изстиват по-бързо от центъра, особено при течения на въздух в помещението. Температура на подгряваната маса, съобразена с материала, плюс подходящ ръб (brim) при рискови форми са първата линия на защита; наличният източник не съобщава горна граница на температурата на масата при този модел, затова реалният таван трябва да се провери директно на машината.
Стрингинг между отделни зони на по-обемен детайл е по-забележим при по-голяма работна площ, просто защото дюзата изминава по-дълъг път между отделните острови на геометрията – това прави внимателната калибрация на ретракцията особено важна тук, повече отколкото при компактна машина с къси преходи. Недостатъчна екструзия, изразена в тънки или разкъсани стени, обичайно идва от запушена дюза, грешен поток или температура под нужната за конкретния материал.
Адхезията между слоеве по вертикала е физическо ограничение на самия FDM процес, не дефект на конкретната машина – в равнината XY сцеплението стандартно доближава 100%, а между слоевете по Z обичайно пада до диапазон от 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При по-обемни функционални детайли, каквито тази машина позволява, ориентацията спрямо очакваното натоварване трябва да се планира още при подготовката на модела.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, а не спецификация на Rigid3D 2. Nesil – те важат за материала като клас и подлежат на фина настройка на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обичайно се нуждае от опорни структури. При Rigid3D 2. Nesil нагрятата платформа [1] позволява реално да се използва целият диапазон по-горе, но горните температурни граници при PETG и ABS зависят от реалния капацитет на нагревателя, който не е част от проверения източник тук.
Заключение
Rigid3D 2. Nesil е по-обемният, по-екипиран член на семейството Rigid3D – принтер с правоъгълен работен обем 250 x 250 x 210 mm и нагрята платформа [1]; типът кинематика не е посочен в наличния източник, но при машини от този клас най-често е картезиански. Именно нагряването и по-голямата площ на масата го превръщат в естествена следваща стъпка след по-компактен начален модел: повече материали, по-обемни детайли, но същата позната логика на нивелиране по четирите ъгъла. Дюза, температурен таван и цена остават непотвърдени в проверения източник и затова умишлено не са част от тази статия.
Източници
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/rigid3d.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.