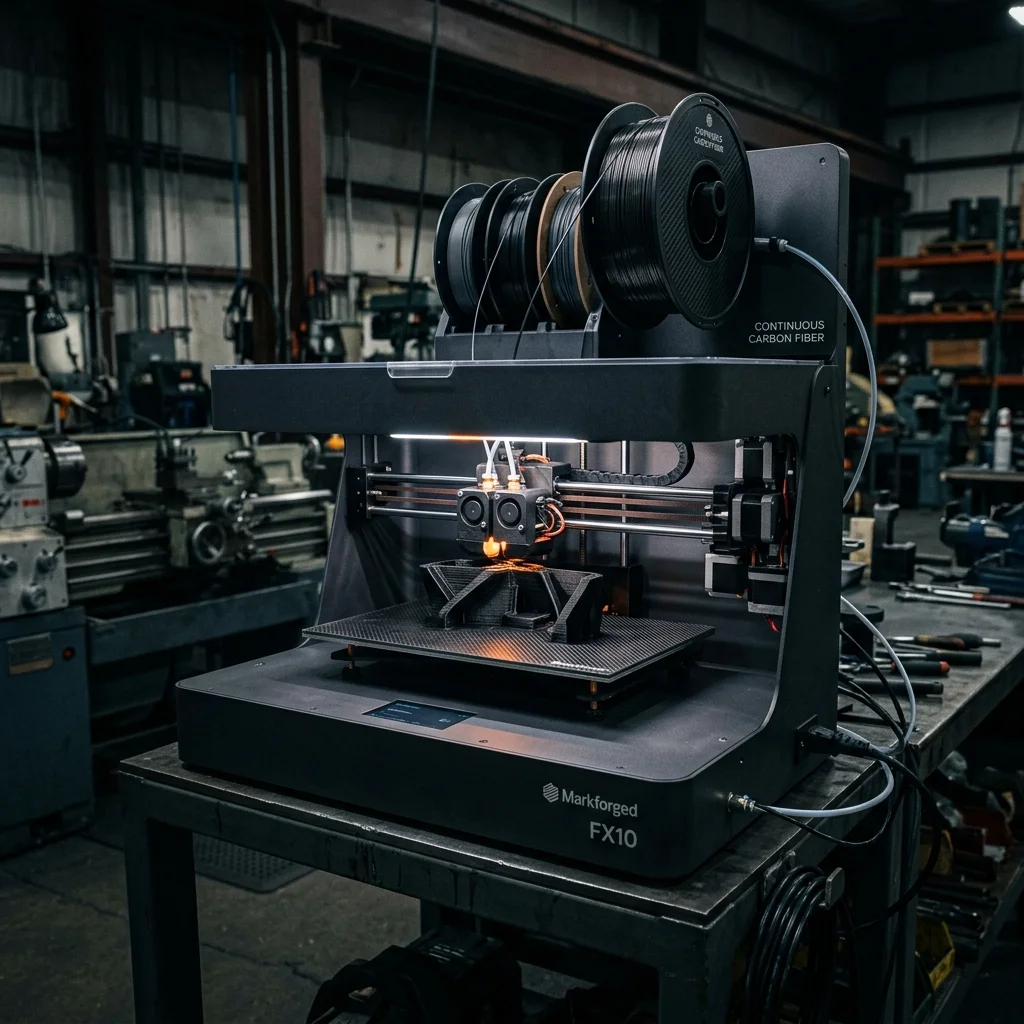
Днес слизаме директно на производствения цех, за да разгледаме „кирките и лопатите“ на следващото поколение композитно 3D принтиране – Markforged FX10. Докато десктоп машините като Mark Two проправиха пътя за корави и здрави части в развойните офиси, FX10 е проектиран с една основна цел: да бъде индустриалният работен кон, който работи безотказно, 24/7, точно там, където се кове истинското производство. Това не е просто ъпгрейд; това е напълно нова, модулна платформа, която комбинира скорост, автоматизация и уникалната възможност за бързо преминаване към метално принтиране.
[!NOTE] Основната сила на Markforged лежи в технологията CFF (Continuous Fiber Fabrication), наричана още CFR (Continuous Fiber Reinforcement). Тя позволява вграждането на непрекъснати снопове от въглеродни влакна, Kevlar или фибростъкло в матрица от композитен найлон (Onyx), постигайки здравина, близка до тази на алуминий 6061-T6, но при много по-ниско тегло.
Сравнителен технически профил
За да разберем къде точно се позиционира FX10, нека го сравним с легендарния десктоп модел Mark Two, предходния индустриален еталон X7 и стандартен индустриален FDM принтер (работещ само с чисти термопласти като ABS):
| Характеристика | Markforged Mark Two | Markforged X7 | Markforged FX10 | Индустриален FDM (ABS) |
|---|---|---|---|---|
| Технология | FFF + CFF | FFF + CFF | FFF + CFR + Опция за Metal FFF | Стандартен FDM (без влакна) |
| Работен обем (Build Volume) | 320 x 132 x 154 mm | 330 x 270 x 200 mm | 375 x 300 x 300 mm | ~355 x 254 x 355 mm |
| Скорост на принтиране | Базова | Стандартна за индустрията | До 2 пъти по-бърз от X7 | Променлива (средна) |
| Височина на слоя | 100 μm (Onyx), 200 μm (влакна) | 50 μm (Onyx), 100 μm (влакна) | 125 μm до 250 μm (оптимизиран за скорост) | 127 μm до 330 μm |
| Температура на камерата | Неотопляема | Неотопляема | Нагрявана (до 60°C) | Нагрявана (до 90°C+) |
| Работна плоча | Композитна плоча | Стъклена плоча | Алуминиева вакуумна плоча с нагряване | Пластмасови или метални листи |
| Съхранение на материали | Външна суха кутия (1 макара) | Външен шкаф (2 макари) | Интегриран сух шкаф за 4 макари | Външни или интегрирани касети |
| Автоматизация на макарите | Ръчна смяна | Ръчна смяна | Автоматично превключване (Spool Changeover) | Автоматично превключване |
| Контрол на качеството (QA) | Липсва | In-process лазерен микрометър | Главно-монтиран лазер + оптични сензори | Липсва оптичен контрол |
| Максимална якост на опън | До 800 MPa (Carbon Fiber) | До 800 MPa (Carbon Fiber) | До 800 MPa (Carbon Fiber) | 30 – 45 MPa (ABS) |
Основни предимства и недостатъци на FX10
Като всяка машина, разработена за суровите условия на фабричния под, FX10 има своите силни страни и специфични ограничения, които всеки инженер трябва да съобрази преди внедряване.
Предимства (Pros):
- Хибридна гъвкавост (Композит + Метал): Благодарение на модулната система, FX10 може да се трансформира от принтер за въглеродни нишки в машина за принтиране на неръждаема стомана (17-4 PH и 316L) за около 15 минути чрез опционалния Metal Kit.
- Производителност и скорост: По-коравата кинематика на моста, съчетана с активно подгряване на камерата (до 60°C), позволява скорости на принтиране, които са два пъти по-високи от тези на X7.
- Пълна автоматизация на процеса: Системата разполага с четири вградени гнезда за макари с датчици за влага. При свършване на нишката, принтерът автоматично превключва на следващата ролка без прекъсване на работния цикъл.
- In-Process метрологичен контрол: Вграденият лазерен микрометър и оптичните сензори проверяват геометрията на детайла по време на самото принтиране. Чрез софтуера Blacksmith се генерират автоматични QA репорти за допуските на готовата част.
- Прецизна вакуумна маса: Heated алуминиевата вакуумна маса използва тънки сменяеми печатни листи, осигурявайки перфектна плоскост и нулев риск от отлепяне при големи детайли.
Недостатъци (Cons):
- Напълно затворена екосистема: Потребителят е ограничен до оригиналните материали на Markforged, които имат по-висока цена на килограм в сравнение с отворените FDM системи.
- Ограничена Z-резолюция: Минималната височина на слоя от 125 μm означава по-груба повърхностна текстура по Z-оста в сравнение с финия 50-микронен печат при X7.
- Зависимост от облака Eiger: Слайсингът и управлението на файловете се случват през облачната платформа Eiger. Локалните/офлайн версии изискват скъпи корпоративни лицензи.
- Металното принтиране изисква скъпи допълнителни машини: Самостоятелното принтиране на метални детайли дава т.нар. „зелени части“ (green parts). За да се постигне пълна плътност, са необходими станцията за химическо обезмасляване Wash-1 и пещ за синтероване Sinter-1 или Sinter-2.
Интелигентен избор на материали
За да постигнете оптимално съотношение между цена, якост и специфични свойства на детайла, изберете най-подходящата комбинация от матричен материал и армиращо влакно:
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Markforged fx10: композитна мощност и здравина за индустриалното производство
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 21 септември 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 21 септември 2026.