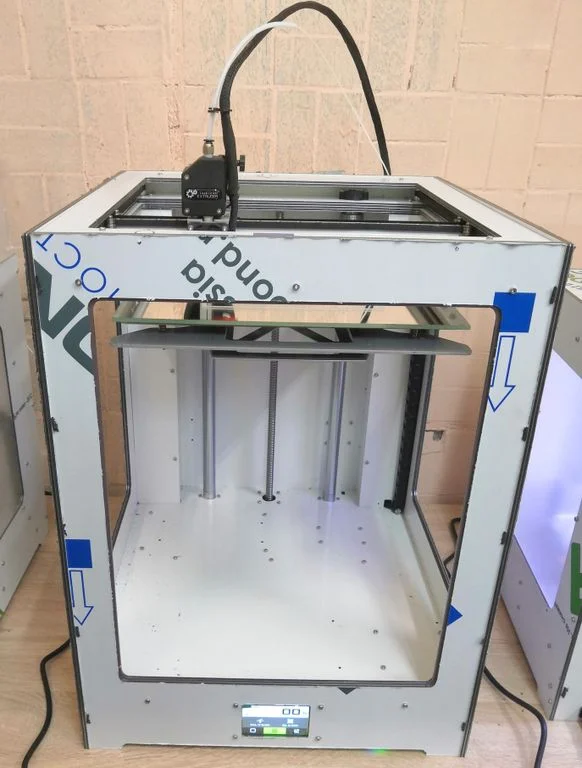
Какво представлява
Zav Big е 3D принтер на руския производител Zav (пълно юридическо име Zav Co., Ltd. [2]), изграден върху технологията FDM (fused deposition modeling, послойно нанасяне на разтопена пластмасова нишка). Машината е класифицирана като experimenter – клас, който е една стъпка над обичайния „hobby“ сегмент. На практика това означава, че производителят не крие настройките зад опростен интерфейс, а очаква потребителя да разбира какво прави: да борави със слайсър профили, да калибрира сам и да приема, че част от резултата зависи от собствената му прецизност, не само от кутията директно от производителя.
Най-впечатляващата характеристика на Zav Big е работният обем от 300 x 300 x 340 mm [1] – най-големият в цялото семейство Zav, което освен него включва по-компактните L Family Printer и Max. Такъв обем позволява принтиране на едрогабаритни детайли на едно парче: рамки, кутии за оборудване, части за мебели или прототипи, които при по-малка машина би се наложило да се режат и лепят на секции. Платформата разполага и с нагряемо легло [1], което е задължителна предпоставка при толкова голяма площ за принтиране, защото компенсира неравномерното изстиване по цялата повърхност.
Официалната машинна дефиниция показва още, че Zav Big работи с един-единствен екструдер [2] и стъклена работна плоскост (glass buildplate) [2]. Комбинацията от голям обем, единичен екструдер и стъкло като работна повърхност е показателна за философията на марката: семпла, лесна за поддръжка механика, скалирана до големи размери, вместо сложна многоглавна система с повече точки на отказ.
Технически спецификации
| Показател | Стойност |
|---|---|
| Работен обем | 300 x 300 x 340 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Zav Co., Ltd. [2] |
| Брой екструдери | 1 [2] |
| Работна повърхност | Стъкло [2] |
| Адхезия по подразбиране | Brim (периферен ръб), 5 mm [2] |
Диаметър на дюзата, максимална температура на хотенда, реална скорост на принтиране в mm/s, цена и година на пускане не присъстват в цитираните машинни дефиниции, затова тук съзнателно не ги посочваме. Профилът на принтера в Cura поддържа множество варианти на дюзата (has_variants), а фабрично предпочитаният вариант в описанието е дюза с диаметър 0.40 mm – но това е само предпочитание за вариант в софтуера, не гарантирана фиксирана стойност за всяка бройка, затова не го третираме като потвърдена спецификация.
За кого е
Zav Big е логичен избор за потребител, който вече има поне базов опит с FDM принтиране и търси реален голям обем, без да плаща за индустриална машина. Класът experimenter е сигнал, че купувачът трябва да е готов да прекара време в калибрация, да следи форумите на общността за фърмуер и профили и да приема, че документацията няма да отговори на всеки въпрос вместо него.
Показателно е, че фабричният, предпочитан по подразбиране материал в машинния профил е от типа ABS (в конкретния случай вариант в син цвят) [2], а не PLA, както е обичайно при начинаещи ориентирани машини. Заедно с наличието на нагряемо легло [1], това говори, че производителят вижда Zav Big по-скоро като работна машина за функционални части от инженерни термопластики, а не просто за декоративни PLA модели. Ако основната цел е принтиране на едри инженерни детайли, стойки или кутии от по-издръжлив материал, тази машина е разумна отправна точка. Ако търсите принтер, който да работи веднага без никаква намеса, по-семпла hobby машина би била по-подходяща.
Калибрация стъпка по стъпка
- Нивелирайте стъклената платформа [2] на няколкото точки в рамките на 300 x 300 mm обхвата [1]. При такава голяма площ малка грешка в единия ъгъл се усеща много по-осезаемо, отколкото при компактна машина, затова проверете центъра и всичките четири ъгъла, не само диагоналите.
- Задайте температура на дюзата спрямо избрания материал. За PLA обичайният диапазон е 210 до 230 °C [material.pla.hotend_temp.slicer], а тъй като фабричният предпочитан материал на Zav Big е от типа ABS [2], имайте предвид и по-горещия диапазон от 235 до 270 °C [material.abs.hotend_temp.slicer], ако решите да го използвате.
- Затоплете леглото [1] спрямо материала: 55 до 65 °C за PLA [material.pla.bed_temp.slicer] или 80 до 110 °C за ABS [material.abs.bed_temp.slicer]. За първия слой добавете 5 до 10 °C над работната температура [thermal.first_layer_temp_bump], за да подсигурите сцепление.
- Оставете фабричния Brim с ширина 5 mm [2] активен при първите тестови принтове – той компенсира точно онзи риск от отлепване по ъглите, който е по-изразен при по-голяма основа на модела.
- Настройте височината на слоя спрямо диаметъра на монтираната дюза по общото правило 25 до 80 процента от диаметъра [layer_adhesion.layer_height_vs_nozzle]. Точният диаметър на конкретната ви дюза проверете физически, защото машината поддържа няколко варианта.
- Внимавайте с прага за автоматични подпори. Фабричният Cura профил на Zav задава ъгъл от 65° [2], доста над общото инженерно правило за надвеси до 45° без опора [dfam.fdm.overhang_angle]. Това означава, че по подразбиране слайсърът ще генерира подпори по-рядко, отколкото консервативното правило препоръчва – за критични надвеси е по-безопасно ръчно да намалите прага, вместо да разчитате единствено на фабричната настройка.
- Ограничете обемния дебит до около 50 mm³/s [thermal.print_speed_thermal_limit] особено при по-голям детайл, отпечатван на високо запълване – при 300 x 300 mm основа е лесно да поискате прекалено бързо принтиране и да получите недостатъчна екструзия.
Чести дефекти и решения
Warping (деформация от неравномерно изстиване) е рискът номер едно при машина с такъв голям обем [thermal.fdm_warping_cte], особено ако принтирате ABS – материала, към който фабричният профил на Zav Big реално е насочен [2]. Затворен корпус против течения, добре загрято легло [1] в горния край на диапазона за материала и активен Brim [2] са първата линия на защита. При PLA рискът е значително по-нисък заради малкото свиване на материала.
Elephant foot (леко разширена основа на детайла) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset]. При стъклена платформа [2] тази настройка е особено чувствителна, защото стъклото е равна, твърда повърхност и няма пружиниращ буфер, който да прикрие грешка в офсета.
Провиснали надвеси се появяват най-често, когато потребителят се доверява само на фабричния праг от 65° за подпори [2], без да съобразява с общото правило до 45° [dfam.fdm.overhang_angle]. При геометрия с изразени надвеси е по-добре да зададете ръчно по-нисък праг в слайсъра, отколкото да разчитате на фабричната стойност.
Пропуски в стените или недостатъчна екструзия при бързо принтиране идват почти винаги от надвишен обемен дебит спрямо капацитета на хотенда [thermal.print_speed_thermal_limit]. Първата стъпка е да намалите скоростта, преди да пипате температура или поток.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
| Nylon (полиамид) | 260 до 290 °C [material.nylon-pa.hotend_temp.slicer] | 55 до 115 °C [material.nylon-pa.bed_temp.slicer] |
При Zav Big таблицата има специално практическо значение за реда с ABS: нагряемото легло [1] и фабрично предпочитаният материал от типа ABS [2] правят този ред най-релевантен за машината, не просто теоретична възможност. PETG е разумна средна позиция, ако искате по-лесна за принтиране, но все пак издръжлива част. Nylon е технически достъпен благодарение на нагряемото легло, но хигроскопичната природа на материала (поема влага от въздуха) изисква подсушаване на нишката преди принтиране независимо от машината, върху която се принтира.
Заключение
Zav Big е най-обемният член на семейството Zav – 300 x 300 x 340 mm [1] с нагряемо легло [1] и единичен екструдер [2] – предназначен за experimenter потребител, който търси реален голям обем за инженерни детайли, а не за проста декорация. Фабричният ѝ наклон към ABS [2] и стъкленото легло [2] я правят разумен избор за функционални части, стига да инвестирате времето за правилна калибрация и да не разчитате безкритично на всяка фабрична настройка по подразбиране.
Ако сравнявате в рамките на семейството Zav: Big е машината за най-едрия детайл на едно парче; ако търсите по-компактна кубична форма или среден вариант с по-малка основа, разгледайте L Family Printer или Max, които споделят механичната философия, но предлагат различни пропорции на обема.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/zav_big.def.json (машинна дефиниция на Zav Big от Cura 5.4.0; работен обем 300 x 300 x 340 mm и статус на нагряемото легло; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/zav_base.def.json (базова дефиниция „Zav Base Printer“, наследена от Zav Big; производител Zav Co., Ltd., единичен екструдер, стъклена платформа, фабричен Brim 5 mm, праг за подпори 65°, предпочитан материал от типа ABS; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.