Какво представлява
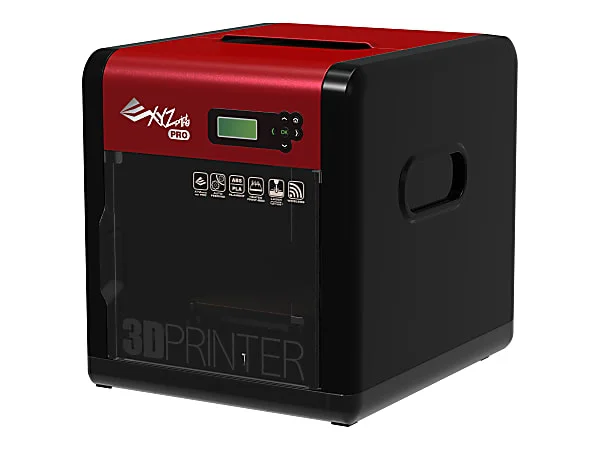
XYZprinting da Vinci 1.0 Pro е затворен (enclosed) 3D принтер по технология FFF (fused filament fabrication) на тайванския производител XYZprinting – официалното ръководство не посочва изрично вида кинематика (i3/CoreXY/делта), затова не я твърдим като факт. Той е част от дългогодишната линия „da Vinci“, насочена към домашни и офис потребители, но версията „Pro“ носи една конкретна разлика спрямо базовите da Vinci модели: освен фирмените касети с филамент, машината приема и филамент от трети производители чрез функцията „Install Compatible filament“ в менюто за смяна на касета. Точно тази отвореност е причината моделът да попада в клас „experimenter“ – за хора, които искат да излязат отвъд затворената касетна екосистема, без да се отказват от структурирано управление и вградена помощ при нивелиране.
Корпусът е изцяло затворен, с полупрозрачни странични капаци, малък LCM дисплей и физически бутони за навигация в менютата. Зареждането на филамент минава през слот за касета с автоматична подавателна система (Auto Feed System), докато собствен филамент на макара се окачва отвън и се подава ръчно през същия отвор. Платформата за принтиране се калибрира полуавтоматично: принтерът измерва разстоянието до четири точки на леглото и след това подсказва на потребителя кой от трите фиксиращи винта под платформата да завърти и в каква посока, докато резултатът стане „PERFECT“.
Технически спецификации
Официалното ръководство „da Vinci 1.0 Pro Quick Guide“ на XYZprinting[1] дава следната спецификация за модела, обозначен на етикета му като „da Vinci 1.0 Professional“:
| Технология на принтиране | Fuse Filament Fabrication (FFF)[1] |
| Обем на принтиране | 20 × 20 × 20 cm (200×200×200 mm)[1] |
| Резолюция на слоя | 0.1 / 0.2 / 0.3 / 0.4 mm[1] |
| Диаметър на дюзата | 0.4 mm[1] |
| Диаметър на филамента | 1.75 mm[1] |
| Температура на дюзата (задаваема) | 170-240°C[1] |
| Температура на леглото (задаваема) | 41-90°C[1] |
| Фабрично поддържани материали | ABS, PLA[1] |
| Дисплей | 2.6 инча LCM[1] |
| Свързаност | USB 2.0, WiFi[1] |
| Софтуер / формати | XYZware Pro, файлове.stl и.3w[1] |
| Тегло | 26 kg[1] |
| Съвместими операционни системи | Windows 7 и по-нови, Mac OS X 10.8 и по-нови[1] |
Забележка: температурните граници по-горе са физическите ограничения на нагревателите, зададени от производителя в раздел „Constraints of Customized Temperature Range“[1] – те важат както при принтиране с фирмени касети, така и при потребителски филамент.
За кого е
Da Vinci 1.0 Pro е подходящ за потребители, които вече са минали през първия си 3D принтер и искат повече контрол, без да купуват open-frame машина. Затвореният корпус прави печата с ABS по-предсказуем в стая с течение на въздух, а възможността за потребителски филамент (меню „USER FILAMENT“ с ръчно зададени температури на дюза, легло и раззареждане) отваря вратата към по-евтини макари, вместо само фирмени касети с вграден чип.
Не е добър избор за хора, които очакват напълно автоматично нивелиране без физическа намеса – системата само измерва и показва колко и кой винт да завъртите, а самото завъртане е ръчно. Също така максималната температура на дюзата от 240°C изключва инженерни пластмаси с по-висок праг на топене, така че моделът остава в границите на ABS и PLA печата, за които е проектиран фабрично.
Калибрация стъпка по стъпка
- Автоматична проверка на леглото: от менюто UTILITIES се избира CALIBRATE. Принтерът се загрява до работна температура и измерва разстоянието до четири точки на ръба на леглото. Ако резултатът е „PERFECT“, калибрация не е нужна; при „UNLEVEL BED“ се появява подсказка за ръчна корекция.
- Ръчна корекция с трите винта: екранът показва кой от левия, десния или предния винт да завъртите и в каква посока (BACKWARDS/FORWARDS), както и броя стъпки – всяка четвърт оборот на винта отговаря на 90 градуса, а пълен оборот от четири стъпки коригира леглото постепенно. Процедурата се повтаря, докато детекцията отчете „PERFECT“ на всичките четири точки.
- Z-offset между дюза и легло: след успешна CALIBRATE, през UTILITIES > CHANGE CART > HOME AXES > Z OFFSET разстоянието между дюзата и платформата се увеличава положително със стойността, докато ДВА листа хартия А4 могат да бъдат изтеглени ГЛАДКО между дюзата и платформата – това е референтният тест, посочен изрично в ръководството („two piece of A4 paper… to be pulled out smoothly“). Менюто Z OFFSET не посочва конкретна стъпка на корекция.
- JOG MODE > Z-AXIS (само при неуспешна калибрация): ако сондата не достига до някоя от трите точки за измерване по време на CALIBRATE, отделна процедура през UTILITIES > JOG MODE > Z-AXIS позволява платформата да се вдигне или свали на стъпки от 10 mm („010 mm“ -> [-] вдига платформата, „010 mm“ -> [+] я сваля), след което CALIBRATE се пуска отново. Това е различна процедура от Z OFFSET по-горе и не трябва да се смесва с нея.
- Настройка на температурите: през SETTINGS > USER FILAMENT се задават поотделно температура на дюзата, на леглото (включване/изключване на нагряването) и температура за раззареждане, в рамките на изброените по-горе граници.
- Първи слой и охлаждане: общото правило за FDM машини е бавен първи слой в диапазон 15-25 mm/s и изключен вентилатор на първия слой за максимална адхезия към платформата (rule id gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off) – това е обща практика за технологията, не специфична настройка на da Vinci 1.0 Pro; ръководството на производителя не публикува собствен профил за скорост на първия слой.
Чести дефекти и решения
Stringing (нишки между детайлите): това е обща практика за FDM, не измерена специфика на da Vinci 1.0 Pro – при затворен корпус въздухът около дюзата остава по-топъл, което може да удължи времето, в което филаментът тече свободно при пътуване между детайли. Решение: обща практика при FDM е повишаване на ретракцията и скоростта на прибиране в профила на слайсъра, докато нишките изчезнат, без да се появи подцепване на слоевете – конкретната стъпка в mm зависи от слайсъра и не е посочена в ръководството на принтера.
Warping (повдигане на ъглите): леглото стига максимум до 90°C, което е под горната граница, препоръчвана за ABS. Решение: принтиране само в затворения корпус (никога с отворени странични капаци), лепило или PEI повърхност, и намаляване на обдухването на първия слой до минимум – за ABS/ASA общото правило е таван от 0-20% на вентилатора (rule id gcode.material.abs_asa_fan_cap).
Under-extrusion (недоекструзия): типично при потребителски филамент с диаметър, различен от точните 1.75 mm, или при задръстена дюза след смяна на материал. Решение: почистване на дюзата с включената медна четка и игла за почистване (посочени в ръководството като част от комплекта), последвано от тест за поток на къс участък преди пълно принтиране.
Лоша адхезия на първия слой: честа причина е износена или замърсена лента на платформата. Решение: подмяна на лентата за легло (в комплекта има три резервни ленти) и повторна калибрация до „PERFECT“ преди следващо принтиране.
Препоръчани настройки по материал
Общите температурни диапазони по-долу идват от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu), но при da Vinci 1.0 Pro трябва да се съобразяват с хардуерния таван от 240°C на дюзата и 90°C на леглото:
- PLA: дюза 210-230°C, легло 55-65°C (material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer) – целият диапазон е достижим без ограничение.
- PETG: общо правило дюза 230-265°C, легло 70-85°C (material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer) – при този принтер практически достижима е само долната част от диапазона, до 240°C, тъй като нагревателят не покрива горния край.
- ABS: общо правило дюза 235-270°C, легло 80-110°C (material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer) – за da Vinci 1.0 Pro реалният работен диапазон е стеснен до горната граница на дюзата (240°C) и горната граница на леглото (90°C), затова е важно печатът да е винаги в затворения корпус.
- TPU: дюза 220-240°C, легло 35-55°C (material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer) – целият диапазон е технически достижим, но TPU не е сред фабрично изброените материали и изисква бавна скорост на принтиране заради Auto Feed System, който не е проектиран за меки филаменти.
Заключение
XYZprinting da Vinci 1.0 Pro е разумен избор за потребители, които искат затворен принтер с познат интерфейс и възможност да се откажат от скъпите фирмени касети, без да губят полуавтоматичната помощ при нивелиране. Комплектът инструменти за поддръжка (четка, игла за почистване на дюзата, стъргалка) и ясно документираните граници на температурите правят машината подходяща за собственоръчна калибрация и ежедневна поддръжка.
Не е машина за потребители, търсещи високотемпературни инженерни материали или напълно автоматично нивелиране без физическа намеса – максимумът от 240°C на дюзата и 90°C на леглото ограничават практическата употреба до PLA, ABS и долната част от диапазона на PETG.
Източници
- XYZprinting da Vinci 1.0 Pro – официално Quick Guide ръководство (PDF)
- EDi Brain, ядро на правилата (slicer_materials_temps.json): material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата (gcode_practice.json): gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.