Какво представлява
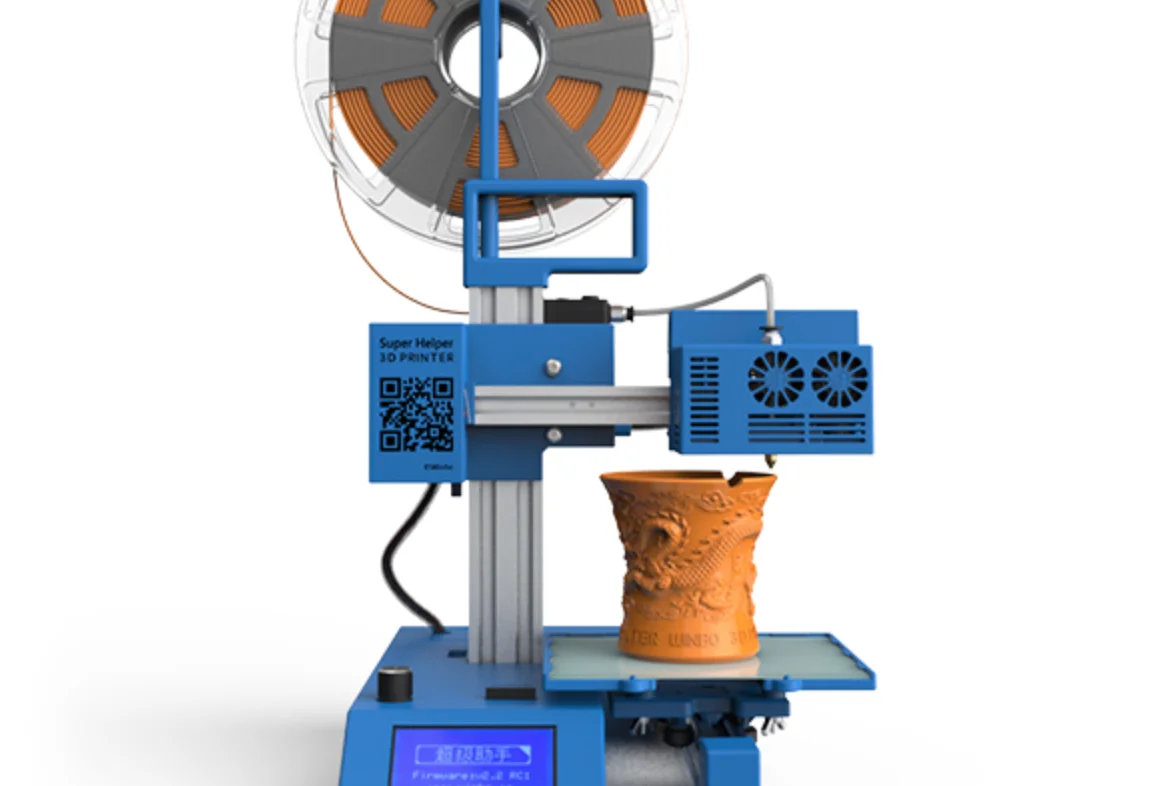
Winbo Super Helper 155 е 3D принтер на производителя Winbo, работещ по технологията FDM (fused deposition modeling – послойно нанасяне на разтопена термопластична нишка) [1]. Класът на машината е experimenter, което тук означава компактен, гол по конструкцията си принтер, при който потребителят участва активно в настройката, а не купува „затворена“ система с богата автоматизация.
Работният обем е 158 x 158 x 208 mm [1] – най-малкият сред машините experimenter клас, разгледани в тази серия. Тесната квадратна основа от 158 x 158 mm ясно ограничава размера на всеки единичен детайл, но височината от 208 mm остава относително генерозна спрямо основата, така че машината е по-подходяща за по-малки, вертикално изтеглени части, отколкото за широки плочи или партиди от много детайли едновременно.
Най-важната подробност за реалната употреба обаче е друга: Super Helper 155 няма нагряемо легло [1]. Печата се извършва директно върху студена повърхност, а това автоматично измества фокуса на машината към материали, които се свиват слабо при изстиване и не разчитат на топла основа за адхезия. Комбинацията от малък обем и студена платформа прави тази машина нишова по дефиниция, а не универсален работен кон за всякакъв тип детайли.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем | 158 x 158 x 208 mm [1] |
| Нагряемо легло | Не [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Winbo [1] |
| Диаметър на дюзата | 0.4 mm [2] |
Максимална температура на хотенда, скорост на принтиране, цена, година на пускане и вид кинематика не са част от проверения източник за Super Helper 155. Ако продавач посочи такива числа, приемайте ги като непотвърдени, докато не намерите собствен документиран източник за конкретната бройка – особено при по-малко разпространен на международния пазар производител като Winbo.
За кого е
Super Helper 155 е логичен избор за потребител, който иска компактна, experimenter машина за дребни детайли от PLA – прототипи, малки функционални части, учебни модели с ограничен размер – и е готов сам да компенсира отсъствието на нагряемо легло с механична адхезия, вместо да разчита на топлина от платформата.
Заради липсата на нагряемо легло [1] тя е разумна и за среда, в която приоритет е простотата на експлоатация без гореща повърхност: учебен кабинет с по-млади ученици под наблюдение, работна маса, споделена с други задачи, или ситуация, в която честата смяна на bed surface без изчакване на изстиване е предимство.
Ако основната цел е принтиране на по-голям детайл наведнъж или работа с материали, които изискват топла основа за приемлив резултат, работният обем от 158 x 158 x 208 mm [1] и студената платформа [1] ще се усетят като двойно ограничение. В такъв случай друга машина от тази серия, с по-голям обем и нагряемо легло, би свършила работата по-директно.
Калибрация стъпка по стъпка
- Нивелирайте платформата на студено във всеки от четирите ъгъла и центъра на площта от 158 x 158 mm [1], защото нагряемо легло не е налично на Super Helper 155 [1] и няма да компенсира по-късно с топлинно разширение.
- Задайте температура на дюзата спрямо PLA като стартова точка – 210 до 230 °C е обичайният диапазон в повечето слайсъри [material.pla.hotend_temp.slicer]. За първия слой добавете 5 до 10 °C над работната температура [thermal.first_layer_temp_bump], защото по-горещата първа линия компенсира частично отсъствието на топла основа.
- Подгответе повърхността механично преди всяко принтиране: лепило за хартия, лепенка тип „blue tape“ или подходящо структурирана плоча, нанесени специално заради студеното легло.
- Настройте височината на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]. Дефиницията на екструдера в Cura указва диаметър 0.4 mm [2]; ако вашата бройка ползва друга дюза, изчислете спрямо нея.
- Калибрирайте потока чрез тънкостенен тест, измерете реалната дебелина на стената с шублер и коригирайте процента в слайсъра, докато измереното съвпадне със зададеното.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit] – при малкия работен обем на машината няма особена причина да гоните високи скорости с риск от недостатъчна екструзия.
- Финализирайте с тестов модел за прибиране на нишката (retraction), защото компактната каретка на experimenter машина като тази често изисква по-фина настройка на разстоянието и скоростта на ретракция от типичните фабрични стойности.
Чести дефекти и решения
Warping (деформация от неравномерно изстиване) е дефектът, за който собственик на Super Helper 155 трябва да е особено внимателен, точно защото машината няма нагряемо легло [1] [thermal.fdm_warping_cte]. Ъглите на по-широки детайли се повдигат от студената платформа, докато центърът все още е топъл. Основното решение не е модификация на леглото, а избор на материал – PLA свива значително по-малко и остава естествения защитен избор при студена основа, подсилен от лепило или подходящ bed surface за по-сигурна първоначална адхезия [process.first_layer_adhesion_bed].
Elephant foot (разширена, „стъпаловидна“ основа на детайла) се коригира с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset], така че дюзата да не притиска прекомерно все още мекия пластик в началото на принтирането.
Провиснали надвеси над около 45 градуса от вертикала [dfam.fdm.overhang_angle] изискват опорни структури в слайсъра – при малкия обем на машината подпорите отнемат относително по-голям дял от работната площ, затова е разумно да преориентирате модела, преди да добавяте масивни подпори.
Недостатъчна екструзия и пропуски в стените обикновено идват от прекалено висока скорост спрямо капацитета на хотенда, тоест от надвишен обемен дебит [thermal.print_speed_thermal_limit]. Първата стъпка е намаляване на скоростта, преди да пипате температура или поток.
Препоръчани настройки по материал
Таблицата по-долу дава общите температурни диапазони за трите най-разпространени FDM материала. За Super Helper 155 практическото значение е директно: редовете за легло при PETG и ABS изискват температура, каквато тази машина физически не може да достави, защото няма нагряемо легло [1].
| Материал | Дюза (хотенд) | Легло | Приложимост за Super Helper 155 |
|---|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C | Препоръчан материал; постижима адхезия чрез механични средства без загряване |
| PETG | 230 до 265 °C | 70 до 85 °C | Изисква топло легло; на тази машина адхезията и плоскостта на детайла остават несигурни |
| ABS | 235 до 270 °C | 80 до 110 °C | Не се препоръчва; висок риск от warping без топла основа и без потвърден затворен корпус |
Заключение
Winbo Super Helper 155 е компактна experimenter машина с ясна и тясна ниша: работен обем 158 x 158 x 208 mm [1], без нагряемо легло [1], изградена около технологията FDM. Тя не претендира за универсалност по материали, нито за голям обем на принтиране – печели там, където компактността и достъпната механична адхезия за PLA са достатъчни.
Ако търсите машина за средни или големи детайли, или за материали, изискващи топла платформа директно от кутията, Super Helper 155 не е верният отговор. Но като компактен инструмент за дребни PLA детайли, прототипи и учебна работа с ограничен размер, тя върши точно това, за което е проектирана, стига да спазвате калибрацията и ограниченията, описани по-горе.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/winbo_superhelper155.def.json (машинна дефиниция на Winbo Super Helper 155 от Cura 5.4.0; работен обем 158 x 158 x 208 mm, отсъствие на нагряемо легло, производител Winbo и клас experimenter; достъпено на 2026-09-25)
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/winbo_superhelper155_extruder.def.json (файл на екструдера на Winbo Super Helper 155 от Cura 5.4.0; диаметър на дюзата 0.4 mm; достъпено на 2026-10-01)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.