Какво представлява
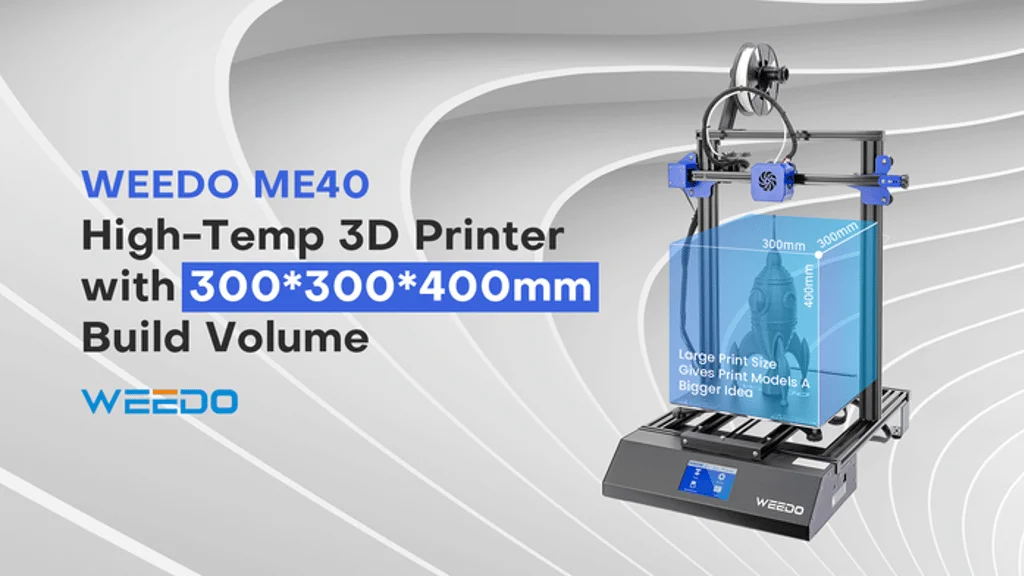
Данните за модела не са потвърдени: в продуктовата линия на WEEDO, доколкото е документирана публично, съществуват ME40 и ME40 Pro, но не и вариант с наставка „Lite“. Затова не разполагаме с независим, проверим ред за машина с точно това име и не можем да твърдим нищо конкретно за нейния работен обем, дюза или температурен диапазон.
Изкушението при подобен случай е просто да „наследите“ спецификацията на базовия ME40 (обем 300 x 300 x 400 mm, дюза 0.4 mm, максимална температура на хотенда 300 °C със закалена стоманена дюза – потвърдени единствено за самия ME40, в отделна статия с отделен източник) и да я преизползвате тук под етикет „Lite“. Точно това умишлено не правим: наставката „Lite“ в наименованията на производителите обичайно означава намален, а не идентичен набор от възможности – по-малък обем, по-проста електроника, липсващ компонент. Без документ, който изрично описва какво точно е „облекчено“ в тази версия, всяко пренасяне на числа от ME40 би било просто предположение, представено като факт.
FDM технологията зад машината, независимо как точно е конфигурирана конкретната „Lite“ версия, остава същата като при цялото семейство настолни принтери: нишка от пластмаса се разтопява в нагрята дюза и се нанася слой по слой по траектория, изчислена от слайсър. Общите принципи на тази технология са валидни, дори когато точната спецификация на конкретен модел не е.
Технически спецификации
Нямаме потвърден ред за ME40 Lite като самостоятелен модел, затова тук не посочваме числа за работен обем, дюза, максимална температура на хотенда, нагряемо легло, скорост, цена, година или кинематика. Ако продавач или опаковка твърди друго, поискайте документ, който изрично назовава „ME40 Lite“, а не общ лист за „ME40“ поставен под ново търговско име.
Част от общите инженерни граници, приложими към почти всеки FDM хотенд от подобен габарит, все пак могат да послужат като отправна точка при първа калибрация: височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle] и обемен дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit].
За кого е
Без потвърден работен обем или температурен диапазон не можем отговорно да кажем за какъв тип потребител е подходяща машина с име „ME40 Lite“ – препоръка „за начинаещи“ или „за напреднали“ изисква поне един реален технически параметър, на който да стъпи, а такъв тук не разполагаме. Единственото, което можем да кажем с увереност, е че наставката „Lite“ в маркетинга на производителите почти винаги сигнализира по-нисък бюджет и по-скромен обхват спрямо базовия модел, а не обратното.
Ако бюджетът и по-опростена машина са приоритет, разумен подход е директно търсене на официално потвърдени по-малки модели в каталога, а не на име, което не фигурира в откритата документация. Ако целта е реалният ME40 с неговия обем от 300 x 300 x 400 mm и висок температурен таван, изберете директно него, а не вариант, чието съществуване не е документирано.
Калибрация стъпка по стъпка
- Преди каквато и да е настройка идентифицирайте машината физически – табелка, стикер със сериен номер, оригинална кутия – и сравнете с официалния модел ред на производителя, вместо да разчитате на име от обява.
- Нивелирайте платформата по стандартния метод с лист хартия в четирите ъгъла и центъра, приложим независимо от точния модел пред вас.
- Стартирайте с температура на хотенда за PLA от 210 до 230 °C [material.pla.hotend_temp.slicer], докато не установите емпирично реалните граници на конкретната машина.
- Добавете 5 до 10 °C над работната температура за първия слой [thermal.first_layer_temp_bump], независимо от точния модел или вариант.
- Определете височината на слоя спрямо реално монтираната дюза, не спрямо предположение за дюза „наследена“ от друг модел, по правилото 25 до 80 процента от диаметъра [layer_adhesion.layer_height_vs_nozzle].
- Калибрирайте потока с тестова кула и шублер – тази проверка е универсална и не зависи от точното търговско наименование на машината.
Чести дефекти и решения
Ако машината няма нагряемо легло (неизвестно за тази конкретна „Lite“ версия), деформацията от неравномерно изстиване (warping) [thermal.fdm_warping_cte] е основният риск при по-широки, плоски детайли – решението е избор на материал с малко свиване, а не подобрение на несигурна спецификация.
Разширение в основата на модела (elephant foot) се коригира с леко отрицателно Z-отместване на първия слой [design.elephant_foot_z_offset], независимо от конкретния вариант на машината. Провиснали надвеси над около 45 градуса [dfam.fdm.overhang_angle] изискват опори в слайсъра. Слаба адхезия на първия слой към платформата [process.first_layer_adhesion_bed] обикновено се коригира с почистване на платформата и внимателна проверка на разстоянието дюза-легло, преди да подозирате хардуерен дефект.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Тези температурни диапазони идват от ядрото на инженерните правила на EduFacturing и описват материала, не конкретната машина „ME40 Lite“ – приложете ги само след като физически проверите на какъв хотенд и с какъв материал реално работите.
Заключение
„WEEDO ME40 Lite“ не е модел, който откриваме документиран отделно от ME40 и ME40 Pro в наличните официални материали, затова тази статия умишлено не носи наследена спецификация от нито един от двата документирани модела. Вместо да гадаем какво точно е „облекчено“ в такъв вариант, изложихме само общите принципи на FDM калибрация, валидни независимо от точното търговско име на машината пред вас.
Ако искате реални, проверени числа, най-сигурният път е директно ME40 (с потвърден обем и температурен таван от собствен източник) или запитване към продавача за документ, изрично озаглавен „ME40 Lite“ – а не приемане по подразбиране, че две близки имена означават еднаква машина.
Източници
За „ME40 Lite“ като самостоятелен модел нямаме потвърден адрес, затова тази секция не съдържа номериран списък с линкове. Общите температурни диапазони и калибрационни правила, цитирани по-горе, произхождат от вътрешното ядро на инженерните правила на EduFacturing (Wiki/rules), а не от документация на конкретен модел или вариант.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.