Какво представлява
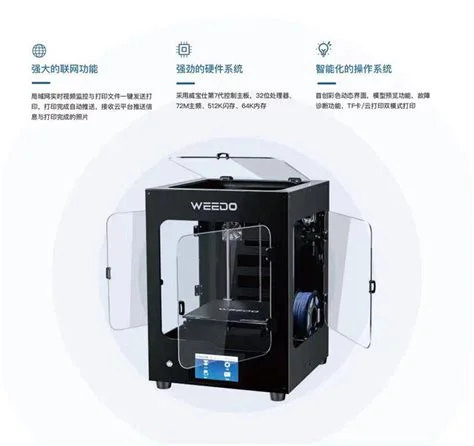
Данните за модела не са потвърдени: в наличната официална документация на производителя WEEDO откриваме модели с обозначения F100, F150S, F152S, F192, M2, ME40 и TINA2, но никъде сред тях не фигурира модел F370. Затова не можем да твърдим със сигурност дори основни параметри като работен обем, диаметър на дюзата или наличие на нагряемо легло за машина с точно това име.
Възможно е „F370“ да е грешно записан или объркан модел номер, вариант, който все още не е документиран публично, или наименование от вторичен канал – търговец, дистрибутор, потребителски форум – което не съвпада с официалния модел ред на WEEDO. Каквато и да е причината, стандартът на EduFacturing за тази статия е ясен: не публикуваме число, докато не открием собствен, проверим източник конкретно за него. Затова текстът по-долу умишлено не съдържа никакви специфични числа за „F370“ – нито работен обем, нито температура, нито скорост – и се фокусира изцяло върху общите принципи на FDM принтирането, приложими за цялото семейство настолни принтери, независимо от конкретния модел.
FDM (fused deposition modeling) е технологията, по която работи практически всеки настолен 3D принтер от този тип, включително цялата известна продуктова линия на WEEDO. Нишка от термопластичен материал се подава през нагрята дюза, разтопява се и се нанася слой по слой върху платформа, докато детайлът не бъде изграден напълно. Разбирането на общите принципи на тази технология е полезно независимо кой точно модел стои зад етикета „F370“, защото калибрационните стъпки, дефектите и настройките по материал са до голяма степен универсални за FDM машините.
Технически спецификации
За модел с обозначение F370 нямаме потвърден източник, затова тук не посочваме конкретни числа за работен обем, диаметър на дюзата, максимална температура на хотенда, наличие на нагряемо легло, скорост на принтиране, цена, година на пускане или кинематика. Всяко от тези числа, което срещнете в реклама, обява за продажба или форум, третирайте като непотвърдено, докато не намерите документ директно от производителя за точно този модел.
Общите граници, валидни за повечето FDM машини от близък клас, все пак дават ориентир какъв диапазон да очаквате при първа калибрация, без да твърдим, че той описва конкретно „F370“: височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle], обемен дебит до около 50 mm^3/s при повечето hobby хотенди [thermal.print_speed_thermal_limit] и надвес до 45 градуса без опорни структури [dfam.fdm.overhang_angle].
За кого е
Тъй като не разполагаме с потвърдена спецификация, не можем да препоръчаме „F370“ за конкретна аудиенция с чиста съвест – препоръка за начинаещ, hobby потребител или образователен кабинет би трябвало да стъпва на реален работен обем, температурен диапазон и наличие на нагряемо легло, а именно тези данни липсват тук. Ако разглеждате обява за принтер с това име, най-разумният следващ ход е да поискате от продавача официален спецификационен лист или сериен номер, който да свържете с конкретен, документиран модел от каталога на WEEDO.
Ако целта ви е принтер от продуктовата линия на WEEDO, по-сигурен подход е да търсите директно по потвърдени модели като ME40 или TINA2, за които съществува проверима документация, вместо по име, което не се появява в официалните материали на производителя.
Калибрация стъпка по стъпка
- Нивелирайте платформата, преди да задавате температура, независимо от конкретния модел – лист хартия във всеки ъгъл плюс центъра остава универсален метод за FDM машини.
- Задайте температура на хотенда спрямо материала, не спрямо машината: PLA обичайно изисква 210 до 230 °C [material.pla.hotend_temp.slicer], PETG – 230 до 265 °C [material.petg.hotend_temp.slicer], а ABS – 235 до 270 °C [material.abs.hotend_temp.slicer].
- За първия слой добавете 5 до 10 °C над работната температура [thermal.first_layer_temp_bump], за по-сигурна първоначална адхезия.
- Настройте височината на слоя в диапазона 25 до 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle] – точния диаметър на дюзата на „F370“ трябва да проверите физически на самата машина, тъй като не е част от потвърдените данни тук.
- Калибрирайте потока чрез тестова кула и шублер, независимо от модела – това е универсална проверка, приложима към всяка FDM машина.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit], докато не установите емпирично реалния капацитет на конкретния хотенд пред вас.
Чести дефекти и решения
Деформация от неравномерно изстиване (warping) [thermal.fdm_warping_cte] е риск при всеки FDM принтер без нагряемо легло или без затворен корпус, независимо от модела. Ако вашата машина, обозначена като „F370“, няма нагряемо легло, най-сигурната защита е избор на материал с малко свиване, като PLA, вместо опит да компенсирате липсата на топла основа с настройки на слайсъра.
Разширение в основата на модела (elephant foot) се коригира с малко отрицателно Z-отместване на първия слой [design.elephant_foot_z_offset] на практически всяка FDM машина – методът не зависи от конкретния модел принтер.
Провиснали надвеси над около 45 градуса [dfam.fdm.overhang_angle] изискват опорни структури (supports) в слайсъра, а недостатъчна адхезия на първия слой към платформата [process.first_layer_adhesion_bed] обикновено се решава с почистване на повърхността и внимателна проверка на Z-офсета – и двете са универсални стъпки, приложими независимо дали машината пред вас се казва официално „F370“ или носи друго име.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Тези диапазони са общи стойности за FDM принтиране, идващи от ядрото на инженерните правила на EduFacturing, а не спецификация на конкретния модел „F370“ – за когото, повтаряме, нямаме потвърден източник. Преди да ги приложите, проверете физически с какъв материал и на каква машина реално работите.
Заключение
Тази статия съзнателно не съдържа спецификация на модел „F370“, защото такъв модел не се появява в откритата официална документация на WEEDO – там фигурират F100, F150S, F152S, F192, M2, ME40 и TINA2, но не и това име. Вместо измислени числа предложихме общите принципи на калибрация и настройка, валидни за практически всяка FDM машина, докато не се появи проверим източник конкретно за „F370“.
Ако притежавате машина с точно това обозначение, най-полезната следваща стъпка е да намерите фабричната табелка, серийния номер или оригиналната документация, приложена в кутията – и да потърсите съвпадение с реален модел от каталога на производителя, преди да приложите каквато и да е специфична настройка „по номер модел“.
Източници
За тази статия нямаме потвърден адрес, специфичен за модел „F370“, затова секцията „Източници“ не съдържа номериран списък. Общите температурни диапазони и правила за калибрация, използвани по-горе, идват от вътрешното ядро на инженерните правила на EduFacturing (Wiki/rules), а не от документация на конкретен модел, и затова не носят индивидуален външен адрес.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.