Какво представлява
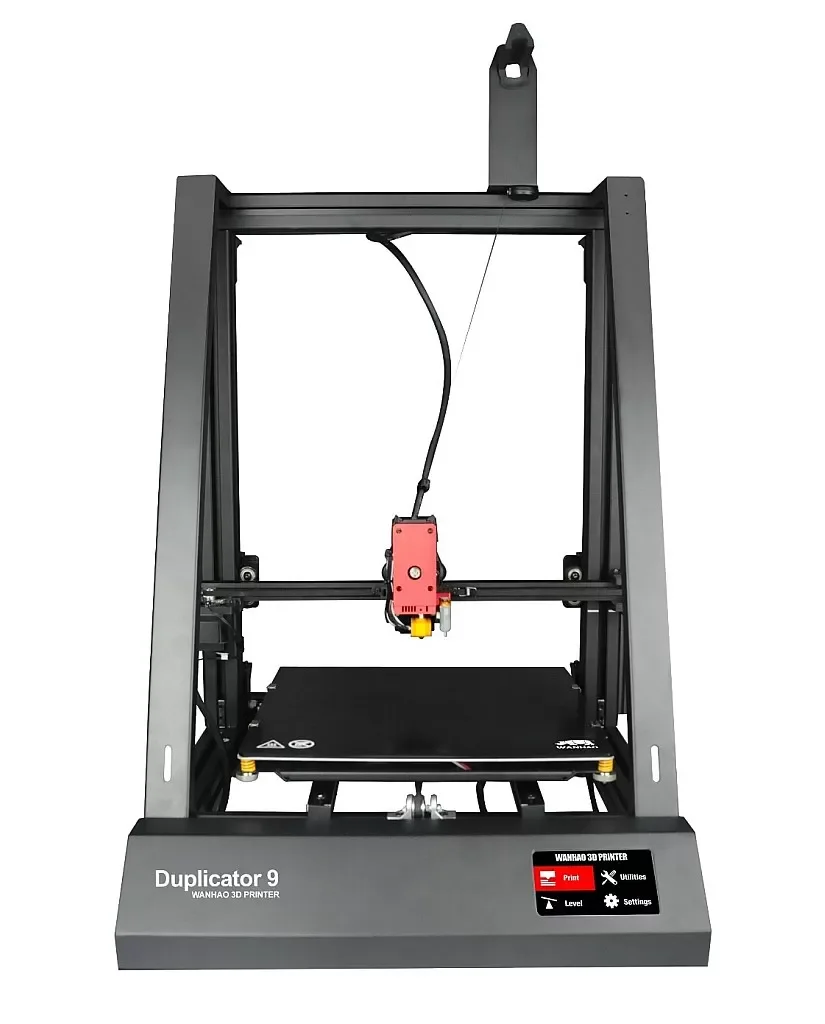
Wanhao Duplicator 9 е FDM 3D принтер на тайванско-китайския производител Wanhao, изграден върху Prusa i3-стил рамка – отворена конструкция с легло, монтирано на рамка, и принтираща глава на отделен портал. Официалното ръководство на производителя, публикувано в библиотеката на ManualsLib, идентифицира машината директно като „Model: Duplicator 9“ и описва набор от осем ключови компонента на дизайна (manualslib.com/manual/2714129/Wanhao-Duplicator-9.html) [1].
Официалната спецификация на производителя описва машината изрично като „Developed from Prusa i3“ („разработена на базата на Prusa i3“) [1] – това е прекият източник за i3-стила на рамката, не предположение по името на модела. Duplicator 9 е позициониран от Wanhao като по-обемна, отворена машина спрямо компактните модели като Duplicator i3 – конструкцията е с отворена рамка без затворена камера, което е обичайно за принтери от този размер. Класът „experimenter“ отразява точно това – машина за потребител, който не се притеснява да отвори капака, да смени дюза или да прекалибрира лугла сам, а не готов уред само с бутон „старт“.
Технически спецификации
Официалното ръководство на Wanhao потвърждава следните параметри на Duplicator 9 [1]:
- Диаметър на дюзата: 0.4 mm
- Диаметър на филамента: 1.75 mm
- Екструдер: MK10 Full Metal Extruder Feeding System (изцяло метален механизъм на подаване)
- Хотенд: Full Metal Hot End (изцяло метален хотенд, устойчив на по-високи температури без пластмасови елементи в горещата зона)
- Z ос: анти-луфтова система (Anti-backlash System) на винта, срещу хлабина при смяна на посоката
- Легло: подгряваемо (Heating Bed), с 2 сменяеми принтиращи подложки в комплекта
- Нивелиране: система за нивелиране със заключване (Locking Level System) плюс автоматична система за нивелиране, потвърдена в текста на ръководството
- Управление: сензорен екран (Touch Screen)
- Сензор за филамент: „Near End Filament“ – засича приключващ филамент
- Температурни пресети на екструдера: PLA 210°C, ABS 230°C
- Захранване: 110V и 250V (опционално), 50/60Hz, 4.0A вход, стандартен IEC кабел
- Съхранение и принтиране: от компютър през USB или директно от Micro SD карта
- Обем на принтиране: производителят посочва три варианта в спецификацията – 300×300×400 mm / 400×400×400 mm / 500×500×500 mm [1]
- Максимална скорост на принтиране: 70 mm/s [1]
- Дебелина на слоя: 100-400 микрона (0.1-0.4 mm) [1]
- Поддържани материали по спецификацията на производителя: PLA, PETG, PVA, найлон и „повечето екзотични“ филаменти, с хардуерен таван „всеки материал с точка на топене ≤250°C“ [1]
Всичко изброено по-горе е директен цитат от текстовите страници на официалния манул, не предположение.
За кого е
Duplicator 9 е насочен към напреднали хобисти и „experimenter“ потребители – хора, които искат по-голяма отворена машина за проекти, надрастващи стандартните 200×200 mm легла, и които не се притесняват да сменят дюза, да прегледат металния хотенд или да калибрират анти-луфтовата система на Z оста сами. Металният екструдер MK10 и металният хотенд позволяват експерименти с материали над обичайния диапазон на PLA, а сензорният екран и Micro SD слотът правят ежедневната работа поносима без постоянна връзка към компютър. За начинаещ, който търси принтиране директно от кутията без настройка, отворената рамка и по-техническият характер на машината не са идеалният старт – за такъв случай затворена машина с автоматично нивелиране по подразбиране и по-опростен интерфейс е по-подходяща.
Калибрация стъпка по стъпка
Duplicator 9 разполага със система за нивелиране със заключване (Locking Level System) – механизъм, който фиксира нивото на леглото след първоначалната настройка, за да не се разбалансира при транспорт или удар. Първата стъпка е механично нивелиране на четирите ъгъла на леглото спрямо дюзата, последвано от проверка на автоматичната система за нивелиране, спомената в официалното ръководство. След нивелирането следва Z-offset калибрация на първия слой – фина настройка, докато първата линия остане леко сплескана, без да дращи подложката.
Скоростта на първия слой трябва да остане в диапазона 15-25 mm/s (gcode.quality.first_layer_speed_range), а вентилаторът – изключен на този слой (gcode.quality.first_layer_fan_off), за да не изстине преждевременно адхезията към сменяемата подложка. Следва калибрация на потока (flow) чрез еднослойна тестова стена и проверка с шублер – важна стъпка при MK10 екструдер, чиито предавателни зъбци с времето хлъзгат при износване. Ретракцията се калибрира чрез кула на стъпки – обща практика при FDM, не специфична настройка на този модел, а температурна кула в диапазона на избрания материал открива оптималната температура на металния хотенд преди сериозно принтиране.
Чести дефекти и решения
Stringing (нишки): тънки конци между участъци на модела. При отворена рамка без затворена камера честа причина е висока температура на хотенда спрямо околната температура на стаята. Решение: понижаване на температурата чрез кула, увеличаване на ретракцията и проверка на сензора „Near End Filament“ за коректно подаване.
Warping (коробене): повдигане на ъглите, особено проблемно при отворена рамка без затворена камера, каквато е Duplicator 9. Течения от стаята охлаждат неравномерно долните слоеве. Решение: избягване на течения по време на принтиране, brim около модела, пълно използване на температурния диапазон на подгряваемото легло.
Underextrusion (недоекструзия): тънки или прекъснати стени, честа при MK10 екструдер при износени зъбци на предавателния механизъм или частично запушен металeн хотенд. Решение: калибрация на потока, проверка на филамента с шублер, cold pull за прочистване на дюзата 0.4 mm.
Лоша адхезия на първия слой: отлепяне на модела от сменяемата подложка. Причина – грешен Z-offset, износена или замърсена подложка (в комплекта има 2 броя за смяна). Решение: смяна на подложката, повторна Z-offset калибрация и проверка на системата за нивелиране със заключване.
Препоръчани настройки по материал
Стойностите по-долу са общи диапазони от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu). Официалните пресети на самия Duplicator 9 потвърждават PLA 210°C и ABS 230°C за екструдера, а спецификацията поставя хардуерен таван „всеки материал с точка на топене ≤250°C“ [1] – следните диапазони са общата практика за фина настройка около тези пресети, съобразена с този таван:
- PLA: дюза 210-230°C, легло 55-65°C – потвърденият пресет от 210°C е долната граница на диапазона и изцяло в рамките на хардуерния таван от 250°C
- PETG: дюза 230-265°C, легло 70-85°C – горният край (265°C) е над посочения от производителя таван от 250°C [1]
- ABS: дюза 235-270°C, легло 80-110°C – потвърденият пресет от 230°C е под долната граница, но горният край на общия диапазон (270°C) също е над заявения таван от 250°C [1]
- TPU: дюза 220-240°C, легло 35-55°C – изцяло в рамките на хардуерния таван от 250°C; препоръчва се ниска скорост заради отворената, по-дълга система на подаване на MK10
Обдухването на първия слой остава изключено при всички материали (gcode.quality.first_layer_fan_off), а за ABS общата практика е таван на вентилатора 0-20% (gcode.material.abs_asa_fan_cap), особено важно при отворена рамка без затворена камера.
Заключение
Wanhao Duplicator 9 е отворена, техническа машина за „experimenter“ потребител – металният екструдер MK10 и металният хотенд дават свобода за работа с по-широк диапазон от материали, а системата за нивелиране със заключване и сензорният екран улесняват ежедневната работа. Липсата на затворена камера означава повече внимание към течения при ABS, а отвореният дизайн изисква готовност за самостоятелна поддръжка – смяна на подложки, проверка на анти-луфтовата система, прочистване на хотенда. За напреднал хоби потребител или работилница, търсеща солидна, разширяема i3-стил машина с метални компоненти в горещата зона, Duplicator 9 е разумен избор. За начинаещ, който иска готова машина с минимална настройка от първия ден, по-автоматизиран затворен принтер е по-добра отправна точка.
Източници
- manualslib.com/manual/2714129/Wanhao-Duplicator-9.html – официално ръководство на Wanhao за Duplicator 9: „Developed from Prusa i3“, диаметър на дюзата 0.4 mm, диаметър на филамента 1.75 mm, MK10 Full Metal Extruder Feeding System, Full Metal Hot End, Anti-backlash System, Heating Bed с 2 подложки, Locking Level System, автоматична система за нивелиране, Touch Screen, сензор Near End Filament, температурни пресети PLA 210C / ABS 230C, хардуерен таван „Any Material Melting ≤250°C“, обем на принтиране 300x300x400 / 400x400x400 / 500x500x500mm, максимална скорост 70mm/s, дебелина на слоя 100-400 микрона, захранване 110/250V 50/60Hz 4.0A
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температури по материал
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap – първи слой и охлаждане
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.