Какво представлява
Данните за модела не са потвърдени от производителя. Wanhao Duplicator 4S е част от по-старото поколение бюджетни настолни FDM (Fused Deposition Modeling) 3D принтери на тайванската компания Wanhao, известна най-вече със серията Duplicator. При проверката за тази статия официалният сайт на производителя не се зареждаше, а единствените намерени описания на модела бяха в търговски каталози и маркетплейси за принтиране по поръчка, а не в официална документация или ръководство на потребителя.
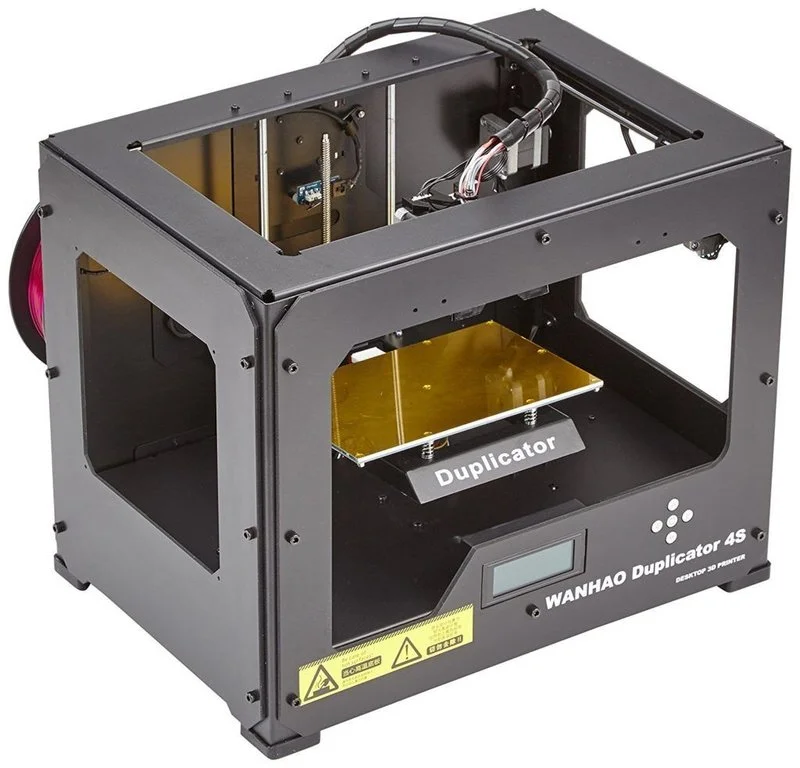
Търговските листинги представят машината като картезиански принтер с два принтиращи хотенда (dual extrusion), предназначен за хоби и учебна употреба, но без официален източник тези описания остават неофициални и не се използват тук като база за конкретни спецификации. Затова тази статия умишлено не съдържа нито едно число за модела – обем на принтиране, температури, скорост, тегло или цена – докато не се появи достъпен официален източник.
Технически спецификации
Тъй като конкретните спецификации на Wanhao Duplicator 4S не могат да бъдат потвърдени, тук е описано какво обикновено включва принтер от този клас „experimenter“ бюджетни FDM машини с двойна екструзия, без числа, специфични за модела:
- Картезианска кинематика с движеща се по X и Z принтираща глава и легло, движещо се по Y – типична схема за настолни FDM принтери от това поколение.
- Два независими хотенда за двойна екструзия – обичайно решение за принтиране с два цвята или с комбинация от основен материал и разтворима опора.
- Отопляемо легло за подобрена адхезия на първия слой при по-взискателни материали.
- Ръчно или полуавтоматично нивелиране на леглото, характерно за принтерите от този ценови сегмент и период.
- Управление през вграден екран или SD карта, без облачна свързаност – обичайно за по-старите модели в класа.
За кого е
Машини от този тип и клас обикновено пасват на потребител, който navigира бюджет и иска да експериментира с двойна екструзия – принтиране с поддържащ материал или с два цвята – без да инвестира в по-нов и по-скъп принтер. Подходящи са за учебни цели, начинаещи ентусиасти и хоби работилници, където основната цел е разбиране на принципите на FDM принтирането и на управлението на два едновременни потока материал, а не производствена стабилност или високо качество на повърхността. За потребител, който има нужда от гарантирана поддръжка, актуален фърмуер или официална документация, по-старите бюджетни модели от този клас обикновено не са добър избор – точно защото официалната информация за тях е трудна за намиране, какъвто е и случаят тук.
Калибрация стъпка по стъпка
Общата процедура за подготовка на който и да е FDM принтер с двойна екструзия от този клас, независимо от конкретните числа на модела, включва следните стъпки:
- Нивелиране на леглото на няколко точки, за да се изравни разстоянието между всеки от двата хотенда и повърхността за принтиране.
- Z-offset на първия слой – фино регулиране, докато екструдираният материал се разстила плътно, без да се раздира или да остава прекалено дебел.
- Изравняване по X/Y между двата хотенда (offset calibration), за да съвпадат точно позициите на двата екструдера при принтиране с два материала едновременно.
- Настройка на потока (flow) поотделно за всеки хотенд, чрез тестов куб с единична стена.
- Настройка на ретракцията за всеки екструдер поотделно, за да се ограничи stringing при превключване между материалите.
Първият слой се принтира бавно, в диапазона 15-25 mm/s, с изключен охлаждащ вентилатор – общо правило за адхезия при FDM машини, потвърдено от ядрото на EDi Brain [1][2].
Чести дефекти и решения
Stringing (тънки нишки между елементите). Симптом: паяжина от тънки конци между отделни части на модела, по-често при машини с два хотенда, защото неактивният екструдер може да капе, докато другият принтира. Причина: недостатъчна ретракция или твърде висока температура на неизползвания хотенд. Решение: включване на функция за „паркиране“ или изтегляне на неактивния хотенд и увеличаване на ретракцията и на двата екструдера поотделно.
Warping (коробене на ъглите). Симптом: ъглите на детайла се повдигат от платото. Причина: недостатъчно нагрято легло спрямо материала или течение около отворената конструкция, типична за по-старите бюджетни машини. Решение: brim (ръб) при детайли с остри ъгли, добро почистване на платото и ограничаване на въздушните течения около принтера.
Недоекструзия (тънки или прекъснати слоеве). Причина: частично запушена дюза, износен механизъм за подаване на нишката или несъответствие между зададен и реален диаметър на филамента. Решение: почистване или смяна на дюзата, проверка на подаващия механизъм и калибриране на потока преди дълго принтиране с двойна екструзия.
Лоша адхезия на първия слой. Причина: неточно нивелирано легло или разминаване във височината между двата хотенда. Решение: повторно нивелиране и отделна проверка на Z-офсета на всеки от двата екструдера, преди да се разчита на автоматична смяна между тях по време на принтиране.
Препоръчани настройки по материал
Общите температурни диапазони по-долу идват от ядрото на правилата на EDi Brain за FDM слайсери и не са специфични за Wanhao Duplicator 4S – използвайте ги като отправна точка и коригирайте според конкретната ролка материал и реалния физически диапазон на вашия хотенд:
- PLA – дюза 210-230°C, легло 55-65°C [3][4].
- PETG – дюза 230-265°C, легло 70-85°C [5][6].
- ABS – дюза 235-270°C, легло 80-110°C [7][8], с обдухване, ограничено до около 20% от максимума, за да се избегне разслояване между слоевете [9].
- TPU – дюза 220-240°C, легло 35-55°C [10][11], с ниска скорост на принтиране заради еластичността на материала.
Независимо от материала, първият слой се принтира бавно (15-25 mm/s) с изключен вентилатор [1][2].
Заключение
Wanhao Duplicator 4S остава принтер, за който не бе намерен жив официален източник с потвърдени спецификации – нито ръководство на производителя, нито официална продуктова страница. Наличните описания са само в търговски каталози, което не е достатъчно основание да се публикуват конкретни числа като факт. За читател, който обмисля този модел, препоръката е да поиска пряко от продавача официална документация или сериен номер за справка, преди да разчита на каквито и да е спецификации, публикувани трети страни. Общите принципи на калибрация и температурните диапазони по материал в тази статия важат за всеки FDM принтер с двойна екструзия от този клас, независимо от точния модел.
Източници
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range
- EDi Brain, ядро на правилата: gcode.quality.first_layer_fan_off
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.bed_temp.slicer
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.