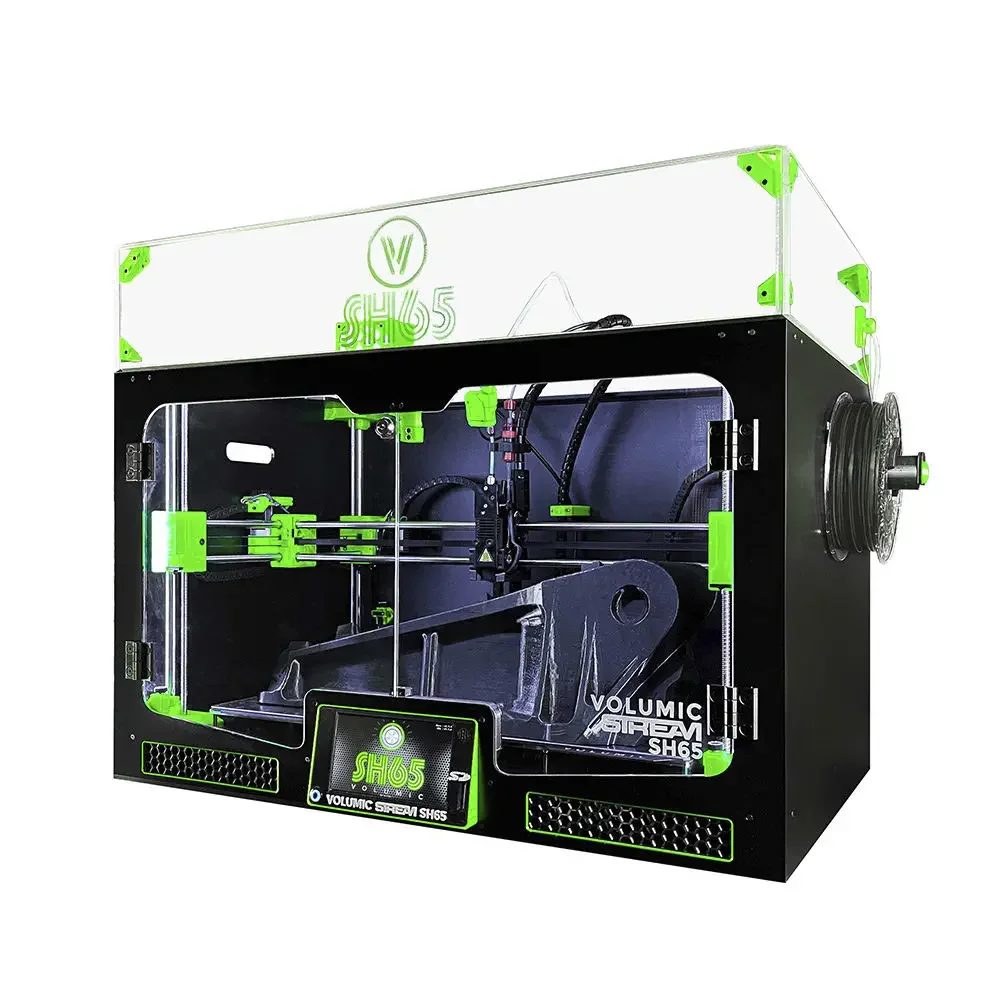
Какво представлява Volumic SH65
Данните за модела не са потвърдени. Volumic SH65 е продукт на производителя Volumic, но при подготовката на тази статия не намерихме официална продуктова страница, техническа документация или запис в утвърден слайсър, който да потвърди с проверим източник какви точно са параметрите на този конкретен модел. Затова по-долу няма нито едно конкретно число за машината – има само честен и общ поглед върху технологията, на която тя вероятно се базира.
Volumic е марка, позната в средите на 3D принтирането с продукти в по-професионалния и полупромишлен сегмент – но самият факт, че марка обичайно предлага по-надеждни машини, не е доказателство за спецификациите на конкретен модел. Всяко твърдение за обем, дюза или скорост на SH65 без проверим източник би било просто предположение, облечено като факт – подход, който тази статия съзнателно избягва.
Технически спецификации
Липсва проверен работен обем, диаметър на дюзата, максимална работна температура на хотенда, информация за нагрята платформа, скорост на принтиране, цена и година на пускане на Volumic SH65 на пазара. За работилница или малък бизнес, който обмисля покупка именно от този клас производители, добра практика е първо да поиска директно от производителя или официален дистрибутор писмена спецификация – каталожен лист, оферта или техническа карта – преди да планира производствен процес около конкретни числа.
В по-широк план, категориите, върху които почива всяка преценка на FDM машина за производствена или полупроизводствена употреба, включват: реалния (не рекламния) работен обем, надеждността на хотенда при продължителна работа, поддръжката на инженерни материали отвъд PLA, и наличието на затворена камера при по-взискателни материали. Нито една от тези точки не е потвърдена конкретно за SH65 в наличния източник.
За кого е Volumic SH65
Без потвърдени числа не можем да кажем с точност за какъв тип работно натоварване е подходящ точно този модел. Общо взето обаче, машини от полупрофесионалния сегмент на пазара – какъвто изглежда позиционирането на марката Volumic – обичайно се насочват към малки производствени екипи, работилници с постоянен поток от поръчки, или технически училища с нужда от по-издръжлива машина за ежедневна интензивна употреба, а не само за случаен домашен проект. Дали SH65 конкретно отговаря на тези очаквания, остава въпрос, на който само проверим източник от производителя може да отговори надеждно.
Калибрация стъпка по стъпка
При машина, планирана за по-интензивна, ежедневна употреба, калибрацията не е еднократно събитие, а повтарящ се процес. Първата проверка – независимо от конкретния модел – остава механична: затегнати винтове, опънати ремъци, липса на износване по релсите след натрупани часове работа. Машина, която работи всеки ден, изисква периодична преповторна проверка на тази механична основа, не само еднократна настройка при разопаковане.
Следва нивелиране на платформата и Z-offset за първия слой, а при интензивна употреба е добра практика тези стойности да се проверяват на редовни интервали, защото вибрациите от многобройни принтове с времето разхлабват дори добре затегнати съединения. Калибрацията на потока (flow) и на e-steps на екструдера завършва основната настройка – тестово кубче и линейна стена с известна дебелина остават най-надеждният начин да се провери дали машината реално принтира това, което софтуерът ѝ казва да принтира.
Чести дефекти и решения
При машина в постоянна експлоатация запушване на дюзата от натрупани остатъци или замърсен материал е чест повод за недостатъчна екструзия – тънки, разкъсани стени или дупки в горния слой. Редовно почистване и своевременна смяна на износена дюза остават най-простата превенция, особено при абразивни материали.
Изкорубване (warping) при широки плоски основи остава риск при всеки материал, чувствителен към температурни разлики – нагрята платформа е първата линия на защита, но конкретният температурен таван на масата при SH65 не е потвърден тук и трябва да се провери директно на машината.
Слабото сцепление между слоеве по вертикалната ос остава физическо ограничение на самата FDM технология, независимо от марката или класа машина – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). За производствена употреба това означава, че детайли с реално механично натоварване трябва да се проектират и ориентират с тази анизотропия предвид, а не просто да се принтират в първата удобна позиция.
Препоръчани настройки по материал
Долните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing, не спецификация на Volumic SH65 – те се отнасят за материала, не за конкретната машина, и подлежат на фина настройка на място според конкретния хотенд и платформа.
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura) – типичен избор за издръжливи функционални детайли в работилница
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – при производствени детайли с фиксирана геометрия има смисъл детайлът да се преориентира предварително, за да се минимизира броят на надвесите над този ъгъл, вместо всеки път да се разчита на опорни структури.
Заключение
Volumic SH65 е модел на производителя Volumic, но конкретните технически спецификации не са потвърдени от проверим публичен източник и затова не са част от тази статия като факт за машината. Общите принципи на FDM технологията – материали, калибрация, дефекти при интензивна употреба и надвес – остават валидна отправна точка, изведена честно от ядрото на правилата на EduFacturing, докато не се появи проверим източник с точните параметри на модела.
Източници
Няма проверим публичен източник за спецификациите на Volumic SH65 към момента на писане. Общите насоки за FDM в тази статия идват от ядрото на правилата на EduFacturing: температурни диапазони за материали (material.abs.hotend_temp.cura, material.petg.hotend_temp.cura, material.petg.bed_temp.cura, material.pla.hotend_temp.cura, material.pla.bed_temp.cura, material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura) и правило за надвес и сцепление между слоеве (dfam.fdm.overhang_angle, dfam.fdm.layer_adhesion_xy_vs_z).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.