Какво представлява
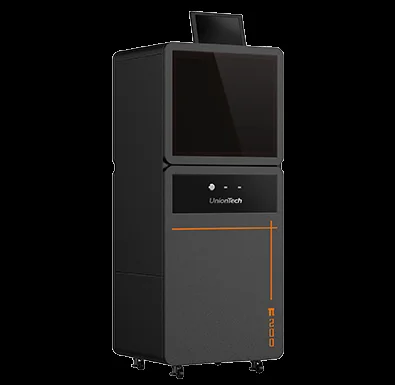
Uni 200 е 3D принтер на производителя Uni, изграден върху технологията FDM (fused deposition modeling – послойно нанасяне на разтопена термопластична нишка) [1]. Информацията за марката извън машинната дефиниция, използвана от слайсъра, е оскъдна – това не е производител с широко присъствие в международните медии за 3D принтиране, затова тази статия се основава стриктно на потвърдените технически данни, вместо да гради разказ около репутация, която не можем да проверим.
Класът на машината е experimenter, което означава, че Uni 200 е адресирана към потребител, готов да разбира процеса отвътре – да калибрира, да настройва фърмуер и слайсър профили сам, а не да очаква напълно затворен, автоматизиран режим на работа от кутията.
Работният обем е 220 x 220 x 250 mm [1]. Тук височината надвишава ширината и дълбочината, което наклонява машината към по-високи детайли – фигурки, стойки, вертикално ориентирани функционални части – повече, отколкото към широки плоски отливки, за които 220 x 220 mm основа ще усетите като ограничение по-рано.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем | 220 x 220 x 250 mm [1] |
| Нагряемо легло | Да [1] |
| Технология | FDM |
| Клас | experimenter |
| Производител | Uni [1] |
Диаметър на дюзата, максимална температура на хотенда, скорост на принтиране, цена, година на пускане и вид кинематика не са част от проверения източник за Uni 200. Точно защото информацията за тази марка е трудна за намиране извън слайсърните профили, е особено важно да не се допълва таблицата с предположения – всяко липсващо число тук остава липсващо, докато не се появи собствен документиран източник за конкретната бройка.
За кого е
Experimenter класификацията в комбинация с оскъдната публична информация за марката очертава конкретен тип купувач: човек, който вече знае какво търси технически и не се нуждае от обширна маркетингова подкрепа или голяма общност за поддръжка, за да се почувства уверен с машината. Това е по-вероятно опитен майстор или малко ателие с вече изградени навици за калибрация, отколкото първа покупка на пълен начинаещ.
Работният обем от 220 x 220 x 250 mm [1] и нагряемото легло [1] заедно дефинират реалистична употреба: вертикално ориентирани детайли от PLA като база, с реална възможност за PETG, когато трябва по-издръжлива част. Класната стая или домашната работилница биха се възползвали от машината най-добре, ако вече има поне един човек с опит в FDM принтирането, който да поддържа калибрацията текущо.
Ако основната ви цел е широка плоска отливка или партида от много малки детайли, разположени редом на голяма площ, работната площ от 220 x 220 mm ще ви притисне по-рано, отколкото при машина с по-издължена основа – в такъв случай Uni 200 не е оптималният избор.
Калибрация стъпка по стъпка
- Нивелирайте леглото на студено с лист хартия във всеки от четирите ъгъла и в центъра на площта от 220 x 220 mm [1], преди да включите нагряването.
- Загрейте платформата до целевата за материала температура и изчакайте пълна стабилизация – топлинното разширение на плочата леко променя разстоянието до дюзата спрямо студеното нивелиране.
- Задайте температура на хотенда спрямо материала: за PLA обичайният диапазон е 210 до 230 °C [material.pla.hotend_temp.slicer], а за първия слой добавете 5 до 10 °C [thermal.first_layer_temp_bump] заради по-сигурно захващане към топлата основа.
- Настройте Z-офсета при работната температура на леглото, не при студена платформа, защото разликата пряко влияе на дебелината и адхезията на първия слой.
- Изберете височина на слоя между 25 и 80 процента от диаметъра на монтираната дюза [layer_adhesion.layer_height_vs_nozzle]; точният диаметър не е потвърден в източника за Uni 200, така че изчислете диапазона спрямо реалната дюза на вашата бройка.
- Калибрирайте потока чрез тестова геометрия с тънки стени, измерете резултата с шублер и коригирайте процента, докато измереното съвпадне със зададеното.
- При по-високи, вертикално ориентирани детайли внимавайте с обемния дебит – около 50 mm^3/s [thermal.print_speed_thermal_limit] е обичайният практически таван, над който хотендът не смогва да разтопи материала равномерно.
Чести дефекти и решения
Тъй като Uni 200 благоприятства по-високи детайли заради своя работен обем [1], провиснали или разкривени надвеси (overhangs) заслужават специално внимание. Общото правило е до 45 градуса без опорни структури [dfam.fdm.overhang_angle]; над тази стойност е по-надеждно да добавите подпори в слайсъра, вместо да разчитате единствено на охлаждащ вентилатор.
Warping остава възможен дори с нагряемо легло [1], защото свиването при изстиване е свойство на материала, не само на платформата [thermal.fdm_warping_cte]. По-висока температура на леглото в горния край на диапазона, ограничени течения на въздух и добра първоначална адхезия [process.first_layer_adhesion_bed] намаляват риска най-осезаемо.
Elephant foot (разширена основа на детайла) обикновено идва от прекалено малък Z-офсет в комбинация с топла платформа; малка положителна корекция на офсета [design.elephant_foot_z_offset] почти винаги решава проблема.
При по-високи модели слаба адхезия между слоевете нагоре по Z оста често сигнализира прекалено ниска температура на принтиране или прекомерно охлаждане – първата проверка е дали температурата е в средата, а не в долния край на диапазона за материала.
Препоръчани настройки по материал
Нагряемото легло [1] отваря пред Uni 200 целия обичаен набор от FDM материали, изброен по-долу. Дали конкретната бройка разполага със затворена камера, не е потвърдено в източника, затова принтиране на ABS без такава остава по-рискован независимо от температурата на платформата.
| Материал | Дюза (хотенд) | Легло | Забележка за Uni 200 |
|---|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] | Сигурен старт; добра адхезия дори без затворен корпус |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] | В обхвата на леглото; подходящ за по-издръжливи вертикални детайли |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] | Леглото го достига, но без потвърден енклоуър риск от warping при по-високи модели |
Заключение
Uni 200 е experimenter машина с работен обем 220 x 220 x 250 mm [1] и нагряемо легло [1] – комбинация, ориентирана към вертикално по-високи детайли, отколкото към широки плоски отливки. Информацията за производителя Uni извън тези потвърдени данни остава оскъдна, което прави точната калибрация и внимателното документиране на собствения опит особено важни за всеки, който я използва.
За опитен майстор с реалистична задача – функционална част с осезаема височина, принтирана в PLA или PETG – тя предлага работещ инструмент. За начинаещ, който разчита на голяма общност или богата документация при първи проблем, липсата на широко публично присъствие на марката ще се усети осезаемо.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/uni_200.def.json (машинна дефиниция на Uni 200 от Cura 5.4.0; работен обем 220 x 220 x 250 mm, наличие на нагряемо легло, производител Uni и клас experimenter; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.