Какво представлява
Ultimaker 2 Go е компактен настолен 3D принтер на нидерландския производител Ultimaker, по-малкият и преносим член на семейството Ultimaker 2 (авторските права в официалното ръководство на потребителя са от 2015 година) [1]. Машината работи по технология Fused Filament Fabrication (FFF) с bowden подаване на нишката: моторът на фидера е монтиран на задната стена на корпуса, а нишката се движи през дълга тръба до принтиращата глава, за да остане последната лека и бърза [1].
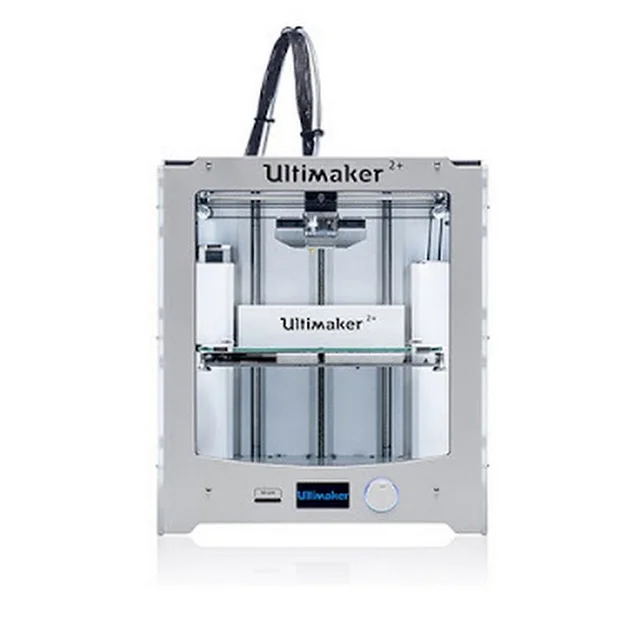
Официалното ръководство е вътрешно противоречиво по въпроса за отопляемото легло: таблицата със спецификации (стр. 7) изобщо не посочва температура на леглото, докато разделите „First use“ (стр. 15: „heating up the build plate and nozzle“) и „Risk of burns“ (стр. 32: „the heated bed of up to 120°C“) описват изрично легло, което се нагрява до 120°C [1]. Платото е стъклена плоча, покрита със синя хартиена лента, а официалното предназначение на машината си остава принтиране с PLA нишка [1]. Комплектът включва бобина от 0.75 kg PLA, стъклена плоча, синя лента, шестограми, грес и калибрационна карта, което показва насочеността на модела към бърз старт без допълнителни аксесоари [1].
Технически спецификации
Всички стойности по-долу са от официалното ръководство на потребителя на Ultimaker 2 Go, версия 2.1 [1].
- Технология на принтиране: Fused Filament Fabrication [1]
- Обем на принтиране: 120 × 120 × 115 mm [1]
- Резолюция на слоя: 0.2 mm (Fast), 0.1 mm (Normal), 0.06 mm (High), 0.04 mm (Ulti) [1]
- Позиционна прецизност: 12.5 micron по X и Y, 5 micron по Z [1]
- Диаметър на нишката: 2.85 mm [1]
- Диаметър на дюзата: 0.4 mm [1]
- Скорост на принтиране: 30-300 mm/s [1]
- Скорост на движение (travel): 30-350 mm/s [1]
- Работна температура на дюзата: 180-260 C [1]
- Температура на отопляемото легло: таблицата със спецификации не посочва стойност, но ръководството описва легло, нагряващо се до 120 C (стр. 15 и 32) [1]
- Софтуер: Cura, поддържани файлове STL, OBJ, DAE, AMF [1]
- Операционни системи: Windows, Mac, Linux [1]
- Захранване: 100-240 V AC, около 1.4 A, 50-60 Hz, максимум 120 W [1]
- Свързаност: самостоятелно принтиране от SD карта [1]
- Работна площ на бюрото: 258 × 250 × 287.5 mm [1]
- Транспортни размери: 400 × 310 × 550 mm [1]
- Тегло: 6.2 kg, тегло при транспортиране: 14.0 kg [1]
- Температура на околната среда при работа: 15-32 C, температура на съхранение: 0-32 C [1]
- Ниво на шум: средно 49 dBA [1]
За кого е
Ultimaker 2 Go е малка, преносима машина с ниска входна бариера. Подходяща е за ученици и студенти, за учителски кабинети без място за пълноразмерен принтер, за бързи прототипи и демонстрации, както и за начинаещи, които искат да свикнат с нивелиране на легло, зареждане на нишка и Cura, преди да инвестират в по-голяма машина. Малкият обем от 120 × 120 × 115 mm, а не липсата на подгряване на леглото (ръководството описва легло, нагряващо се до 120°C), остава основното ограничение пред функционални части от инженерни пластмаси, печат на едри детайли или постоянно натоварена работилница.
Калибрация стъпка по стъпка
Ultimaker 2 Go няма софтуерно измерване на разстоянието до леглото – нивелирането е изцяло механично и се прави на три точки [1]:
- Включване и изчакване на „homing“ – главата се придвижва в левия заден ъгъл, а платото се спуска до дъното [1].
- Грубо нивелиране: завъртане на копчето на предния панел, докато разстоянието между дюзата и платото стане приблизително 1 mm [1].
- Грубо регулиране на предните ляв и десен винт на платото до същото разстояние от около 1 mm [1].
- Фино регулиране с включената калибрационна карта на и трите точки, докато се усети леко триене при движение на картата, без да се притиска платото [1].
- Зареждане на нишка: главата се загрява, нишката се вкарва в отвора на фидера, докато назъбеното колело я захване, след което машината сама я довежда до дюзата [1].
След нивелирането първият слой остава ключов за адхезията: бавна скорост от 15-25 mm/s на първия слой и изключен охлаждащ вентилатор помагат материалът да се разстеле плътно върху лентата, вместо да се набръчка [8][9]. Температурна кула (серия пробни принтове при различни температури на дюзата в диапазона 180-260 C, който машината физически поддържа) е добър начин да се открие оптималната температура за конкретна ролка PLA, преди дълго принтиране [1].
Чести дефекти и решения
Недоекструзия (тънки или липсващи слоеве). Причина: мръсотия или овъглен материал в хотенда, или деформирал се PTFE куплунг след дълга употреба. Ultimaker описва точна процедура за почистване, наречена „Atomic Method“: нагряване на дюзата до 260 C, вкарване на изправена нишка до дъното, последвано от рязко издърпване след охлаждане до 90 C за PLA или 110 C за ABS, докато върхът на нишката излиза чист и конусовиден [1].
Смилане на нишката във фидера (grinding). Симптом: пукащ звук и намалена подаваща сила. Причина: прекалено силно притискане на назъбеното колело към нишката. Решение: разхлабване на притискащия механизъм докрай, така че белият инсерт да е най-отгоре, и почистване на колелото от насъбрани частици [1].
Лоша адхезия на първия слой и коробене (warping). Причина: неравно нивелирано легло или износена синя лента, която е загубила захватливостта си. Решение: повторно нивелиране по описаната по-горе процедура, подмяна на лентата, когато е протрита, и активиране на функцията Brim в Cura за по-голяма площ на захващане при детайли с остри ъгли [1].
Stringing (тънки нишки между отделни елементи). Причина: недостатъчно прибиране на нишката преди преход между части или твърде висока температура на дюзата за конкретния материал. Решение: увеличаване на дистанцията и скоростта на ретракция в Cura и слизане към долната граница на температурния диапазон на материала, докато нишките изчезнат, без да пострада адхезията между слоевете.
Препоръчани настройки по материал
Ultimaker 2 Go е официално проектиран само за PLA [1] – производителят изрично предупреждава, че употребата на други материали е на собствен риск, независимо че ръководството описва легло, нагряващо се до 120°C (стр. 15 и 32) [1]. Официалната насоченост към PLA, а не липсата на подгряване, остава решаващото ограничение при избора на материал:
- PLA – дюза 210-230 C, легло 55-65 C по общите правила на EDi Brain за FDM слайсери [2][3]. Леглото, нагряващо се до 120°C [1], покрива комфортно целия препоръчан диапазон – адхезията разчита на комбинацията от температура на леглото и синята лента.
- PETG – легло 70-85 C по общите правила [4], в рамките на описаните в ръководството 120°C на леглото [1]. Производителят официално поддържа само PLA [1], затова употребата на PETG остава на собствен риск – основното практическо ограничение вече не е липсата на подгряване, а малкият обем за принтиране и bowden подаването.
- ABS – легло 80-110 C по общите правила [5], в границите на описаните в ръководството 120°C на леглото [1], но машината няма затворена камера. Липсата на камера, а не липсата на подгряване, остава основната пречка пред стабилно ABS принтиране, а производителят изрично предупреждава, че употребата на материали извън PLA е на собствен риск [1].
- TPU – дюза 220-240 C, легло само 35-55 C по общите правила [6][7] – напълно в рамките на описаното в ръководството легло, нагряващо се до 120°C [1]. Основното препятствие тук си остава bowden подаването: дългият път на нишката до дюзата изисква ниска скорост на принтиране и стегнато опънат филамент, за да се избегне усукване в тръбата.
Независимо от материала, първият слой се принтира бавно (15-25 mm/s) и с изключен вентилатор [8][9], за да прилепне добре към лентата, преди да продължи охлаждането на следващите слоеве.
Заключение
Ultimaker 2 Go върши точно това, за което е построен: бърз, преносим вход в 3D принтирането с PLA, с реален обем от само 120 × 120 × 115 mm и тегло от 6.2 kg, което позволява да се пренася между класна стая и работилница без разглобяване. Механичното триточково нивелиране и bowden подаването изискват повече ръчна намеса от съвременните автоматизирани принтери, но процедурите са добре документирани от производителя. За училища, начинаещи и бързи PLA прототипи е разумен избор. За PETG, ABS или по-големи функционални части – заради малкия обем, липсата на затворена камера и официалната насоченост на производителя само към PLA – трябва да се търси друга машина.
Източници
- Ultimaker 2 Go – User manual EN v2.1 (PDF)
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range
- EDi Brain, ядро на правилата: gcode.quality.first_layer_fan_off
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.