Какво представлява
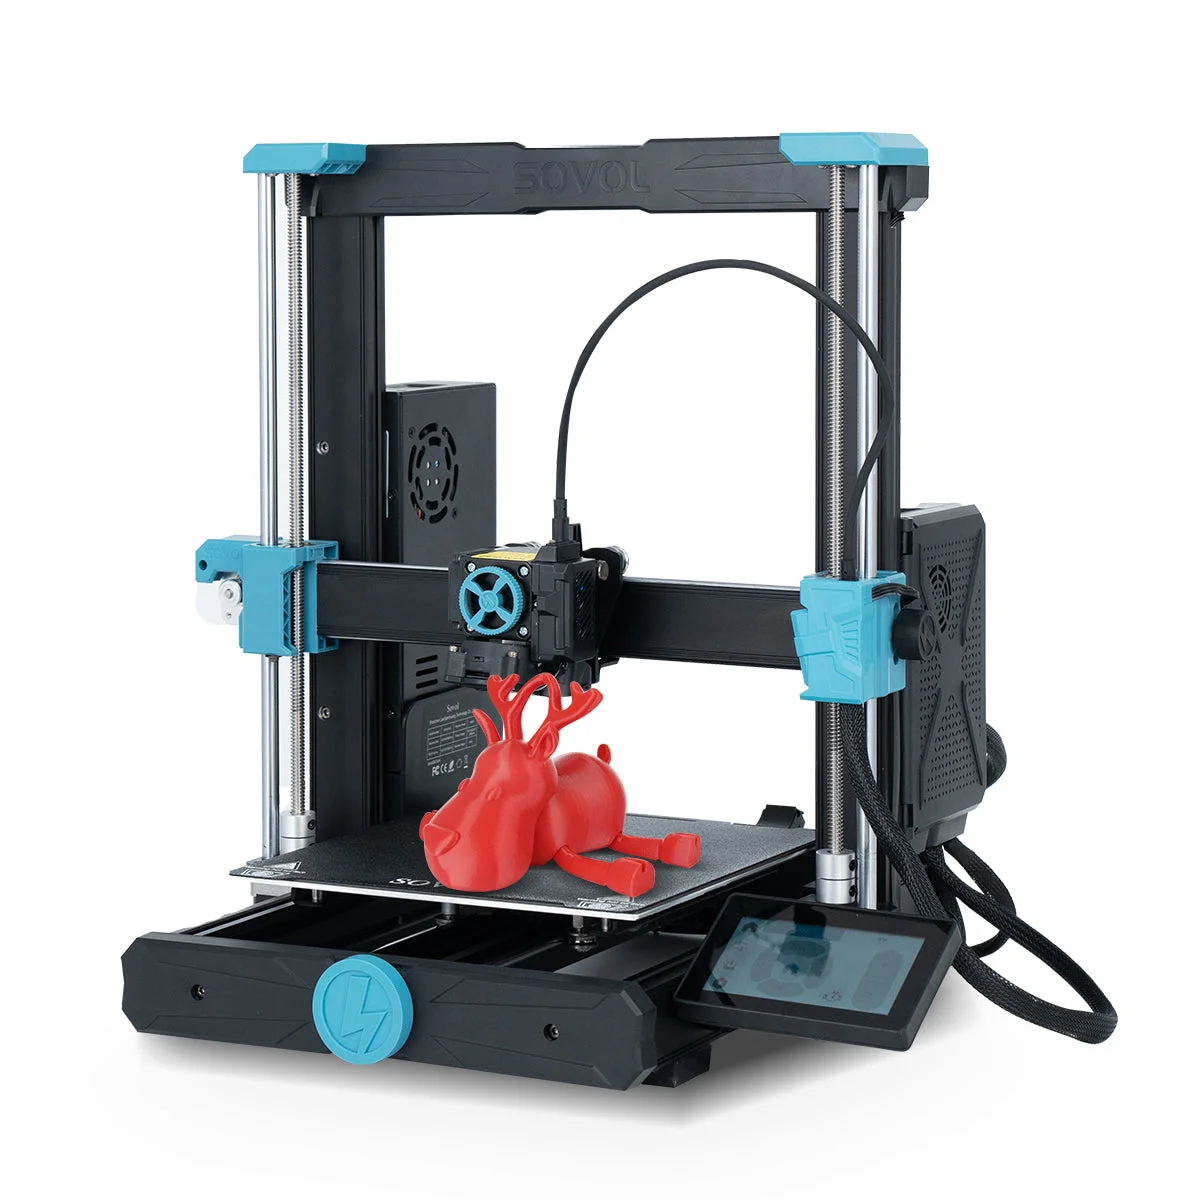
Sovol SV06 е настолен 3D принтер на производителя Sovol, който използва технологията FDM (fused deposition modeling, послойно наслагване на разтопена нишка). Класът му е „experimenter“ (за напреднали ентусиасти), не за пълни начинаещи. Това не е случайна етикетна дума, а честно описание: рамката е отворена, механиката се вижда изцяло, а машината очаква от теб да разбираш какво прави слайсерът (slicer, програмата, която превръща 3D модела в команди за принтиране), преди да натиснеш „старт“.
SV06 е наследник в познатото семейство машини с Bowden или директен вариант на подаване на нишката, изградено около една проста философия: достъпна цена, но истинска работна машина, а не играчка. Затова не очаквай сензорна автоматизация на всяка стъпка. Очаквай нещо, което можеш да отвориш, да настроиш и да разбереш докрай, а това е точно средата, в която „experimenter“ класът разцъфтява.
Ключовата причина хората да избират точно този модел е комбинацията между разумен работен обем и отопляемо легло, което отваря вратата към материали извън обикновения PLA. Работният обем и наличието на отопляемо легло по-долу са проверени числа, взети директно от машинната дефиниция на Cura (безплатен софтуер с отворен код за подготовка на модели за принтиране), а не от маркетингов лист.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем (build volume) | 220 x 220 x 250 mm [1] |
| Отопляемо легло (heated bed) | да [1] |
| Технология | FDM |
| Клас | experimenter |
Забележи, че тук няма ред за диаметър на дюзата, максимална температура на хотенда, скорост на принтиране или цена. Тези числа не присъстват в проверения източник за този конкретен модел, а гадаене няма да намериш в този текст. Ако ти трябва точна стойност за дюзата на твоята бройка, провери гравировката на самата дюза или документацията, която идва с машината, защото производителите сменят компоненти между партиди.
За кого е
SV06 е добър избор, ако вече си принтирал поне на един принтер и искаш втора машина, върху която да експериментираш: смяна на дюзи, тестове с нови материали, модификации на охлаждането, собствени профили в слайсъра. Средният работен обем от 220 x 220 x 250 mm [1] е достатъчен за типичните настолни проекти: държачи, конзоли, кутии, прототипи, части за хобита и реквизит, без да се налага да режеш модела на парчета всеки път.
Наличието на отопляемо легло [1] е границата, която отделя „само PLA“ машините от машините, с които можеш разумно да пробваш PETG и ABS. Това само по себе си не гарантира перфектно принтиране в тези материали (нужни са и затворена камера, и внимание към вентилация за ABS), но е предпоставката, без която дори не тръгваш в тази посока.
Ако си пълен начинаещ и търсиш машина, която сама решава всичко вместо теб, тук ще се затрудниш повече, отколкото на затворена, силно автоматизирана система. Ако обаче искаш да разбереш какво точно се случва между модела и готовия принтиран обект, тази машина ти дава точно тази прозрачност.
Калибрация стъпка по стъпка
Калибрацията на всяка FDM машина, включително SV06, следва един и същ логичен ред. Пропускането на стъпка почти винаги се проявява по-късно като необясним дефект.
- Нивелиране на леглото (bed leveling). Провери в четирите ъгъла и центъра с лист хартия или сензор, ако машината има такъв. Всичко следващо стъпва върху тази основа.
- Z-офсет и първи слой. Първият слой трябва да е леко сплескан, не да стърже, но и да не хвърчи. Тук се крие и защитата срещу elephant foot (леко разширена, „стъпало“-подобна основа на детайла, причинена от прекомерен натиск на първия слой).
- Температурна кула (temperature tower). Пусни тест обект с намаляваща температура на всеки етаж, за да намериш температурата, при която конкретната ти макара нишка дава най-чисти стени.
- Температура на първия слой. Добра практика е първият слой да е с 5 до 10 градуса по-топъл от останалата част на принтирането, защото сцеплението с леглото е по-важно от финеса на повърхността точно там.
- Височина на слоя (layer height). Дръж се в диапазон от 25 до 80 процента от диаметъра на дюзата. По-нисък процент дава по-фино принтиране, по-висок процент дава по-бързо принтиране с по-груба текстура.
- Обемен дебит (volumetric flow). Повечето хотенди на настолни FDM машини губят стабилност над около 50 mm³/s. Ако видиш пропуснати слоеве или „накъсване“ на екструзията при висока скорост, това обикновено е границата, в която си се ударил.
- E-steps и поток. Принтирай тестова кула от 20 mm и премери с шублер реалната височина, за да коригираш стъпките на екструдера спрямо действително подадената нишка.
- Ретракция. Настрой разстоянието и скоростта на ретракция спрямо конкретния екструдер, за да ограничиш „косми“ между отделни елементи на модела.
Всяка от тези стъпки отнема минути, но пропуснатата калибрация струва часове разочарование по-късно, когато дефектът вече е „запечен“ в цялото принтиране.
Чести дефекти и решения
Ето най-честите проблеми, с които ще се сблъскаш, и защо се появяват:
- Warping (повдигане и разлепване на ъглите). Причинено е от диференциално охлаждане: външните части на детайла се свиват по-бързо от вътрешните заради разликата в коефициента на топлинно разширение (CTE). Решение: по-топло легло, затворена камера при нужда, adhesion помощни средства (лепило, brim).
- Elephant foot (разширена основа). Прекомерен Z-офсет или твърде горещо легло притискат първия слой навън. Коригирай Z-офсета на малки стъпки, вместо да сменяш направо температурата.
- Провиснали надвеси (overhangs). Над около 45 градуса без опора печатът обикновено започва да провисва, защото всеки нов слой има все по-малко материал под себе си. Над тази граница добави подпори (supports) или преориентирай модела.
- Стрингинг („косми“ между частите на модела). Обикновено е ретракция, която не е достатъчна, или твърде висока температура на хотенда за конкретната нишка.
- Слаба адхезия между слоевете. Често е комбинация от прекалено ниска температура и височина на слоя, която е извън разумния диапазон спрямо диаметъра на дюзата.
Забележи модела: почти всеки дефект се връща към температура, скорост или геометрия на надвеса. Ако запомниш само това, ще решаваш 80 процента от проблемите си бързо.
Препоръчани настройки по материал
| Материал | Температура на хотенда | Температура на леглото |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Тези диапазони са общи за FDM технологията и важат за повечето машини от този клас, не са специфично измерени за SV06, така че тръгни от средата на диапазона и коригирай спрямо конкретната макара нишка, която използваш. Отопляемото легло на машината [1] е това, което прави PETG и ABS редовете в тази таблица реалистична опция, а не просто теория.
За PETG и ABS обърни особено внимание на вентилацията на помещението (ABS отделя пари при топене) и на устойчивостта на леглото при по-високите температури от таблицата. За PLA приоритет е стабилното охлаждане на всеки слой, докато за ABS охлаждането трябва да е сведено до минимум, за да се избегне warping.
Заключение
Sovol SV06 не е машина, която ще те държи за ръка. Тя е машина, която ти дава среден работен обем от 220 x 220 x 250 mm [1] и отопляемо легло [1], а останалото зависи от това колко разбираш процеса. За „experimenter“ аудиторията точно това е предимството: достатъчно пространство за реални проекти, достатъчно термична възможност за повече от един материал, и достатъчно отворена конструкция, за да я направиш своя. Ако търсиш машина, която научаваш докрай, а не просто ползваш, това е разумна отправна точка.
Източници
- Cura 5.4.0, машинна дефиниция на Sovol SV06 (работен обем и отопляемо легло): https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/sovol_sv06.def.json
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.