Какво представлява
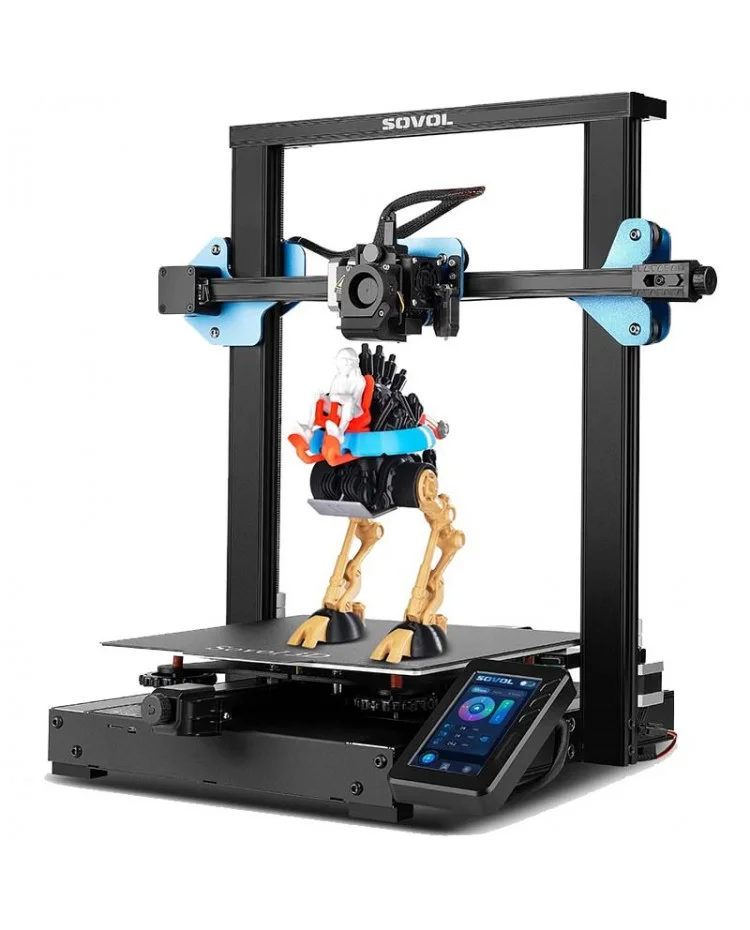
Sovol SV01PRO е 3D принтер на производителя Sovol, наследник и обновена версия на по-ранния SV01, изграден по същата обща логика: технология FDM (fused deposition modeling, послойно наслагване на разтопена нишка), отворена рамка от картезиански тип и клас experimenter, който предполага потребител, готов да разбира машината си механично, не само да натиска „старт“.
„PRO“ в името обичайно сигнализира надграждане на конкретни компоненти, а не смяна на цялата концепция, и в общността SV01PRO се свързва с преход към директно подаване на нишката (direct drive, при което екструдерът е монтиран директно върху принтиращата глава, а не свързан с дюзата през дълга Bowden тръба) и с други дребни механични подобрения спрямо оригинала. Важно е да отбележим: тази конкретна разлика не е част от потвърдения източник, върху който стъпва тукашният преглед, а обща репутация на модела на пазара. Единственото, което реално можем да потвърдим тук, е работният обем и наличието на нагряемо легло, и по тези две стойности SV01PRO е идентичен с предшественика си.
Потвърденият работен обем е 280 x 240 x 300 mm [1], с нагряемо легло [1]. Ако купуваш SV01PRO заради очакването за по-голямо пространство спрямо SV01, тук няма разлика – обемът остава непроменен според проверения източник за двата модела. Разликата, ако въобще съществува за твоята конкретна бройка, е в механиката на подаването на материала и в дребни детайли на сглобката, не в габаритите на работната зона.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем (build volume) | 280 x 240 x 300 mm [1] |
| Нагряемо легло (heated bed) | да [1] |
| Технология | FDM |
| Клас | experimenter |
Забележи какво липсва в тази таблица: конкретния тип подаване на нишката, диаметър на дюзата, максимална скорост, цена, година. Всичко това остава извън обхвата на проверения източник, а маркетинговите обещания на продавача не са заместител на документ или гравировка върху самата дюза.
За кого е
SV01PRO е логичен избор за някой, който вече познава принципа на отворена experimenter машина и иска обновена версия на позната платформа, без да сменя изцяло екосистемата от резервни части и общност, изградена около SV01 семейството. Работният обем от 280 x 240 x 300 mm [1] покрива същия диапазон настолни проекти: конзоли, кутии, реквизит, функционални части със среден размер.
Нагряемото легло [1] прави PETG реалистичен избор, а с внимание към околната температура и ABS става достъпен. Ако очакваната от теб полза е „по-малко ръчна намеса от старта“, помни, че евентуалните механични подобрения на PRO версията не отменят нуждата от калибрация – те могат само да я направят по-стабилна във времето, не да я премахнат.
За купувач, който първо търси най-голям възможен обем в тази ценова категория, SV01PRO не носи предимство пред SV01 – потвърдените габарити са едни и същи. Разликата е в очакваната механична зрялост на конкретните компоненти, а не в пространството за принтиране.
Калибрация стъпка по стъпка
Тук започваме от друга точка спрямо типична отворена рамка: първо провери самото подаване на материала, преди да пипаш каквото и да е термично или геометрично. Отвори екструдера, дръпни ръчно нишката навън и назад и следи зъбното колело да захваща равномерно, без да прескача – проблем на това ниво по-късно се маскира като „недостатъчна екструзия“ и се търси грешно в температурата.
- Нивелиране и Z-офсет в едно сядане. Провери четирите ъгъла и центъра на леглото в рамките на обема 280 x 240 mm [1], после веднага фиксирай разстоянието до дюзата, докато усещането е още „пресно“ – на практика съкращава броя итерации до добър първи слой.
- PLA като отправна база. Тръгни от 210 до 230 °C [material.pla.hotend_temp.slicer] на хотенда с 55 до 65 °C [material.pla.bed_temp.slicer] на леглото и вдигай само ако видиш слаба адхезия между слоевете, не по подразбиране.
- Първи слой малко по-топъл. С 5 до 10 °C над работната температура на материала [thermal.first_layer_temp_bump] за самия първи слой, след което се върни към стандартната стойност.
- Съотношение слой към дюза. Стой в границите 25 до 80 процента от реалния диаметър на монтираната дюза [layer_adhesion.layer_height_vs_nozzle] и пробвай различни точки в този диапазон, докато намериш баланса между скорост и финес за конкретния проект.
- Измерен, не усетен поток. Тънкостенна тестова кутия плюс шублер дават обективна разлика между зададен и реален размер – коригирай процента на потока в слайсъра според тази разлика.
- Горна граница на скоростта. Обемен дебит над около 50 mm³/s [thermal.print_speed_thermal_limit] е прагът, на който повечето стандартни хотенди спират да смогват, независимо какъв механизъм подава нишката отзад.
Чести дефекти и решения
Стрингинг („косми“ между отделни елементи на модела) е дефектът, който най-пряко издава характера на подаването на конкретната ти бройка: ако механизмът реално е директен, обикновено допуска по-къси стойности на ретракция, отколкото Bowden конфигурация би изисквала. Не приемай това наготово – потвърди го с тестов модел, защото типът подаване не е част от проверения източник за тази машина.
Ако основата на детайла излиза видимо по-широка от горните слоеве (elephant foot), причината е прекомерен натиск на дюзата в самото начало на принтирането. Решава се с малко отрицателно Z-отместване [design.elephant_foot_z_offset], без пипане на температурата на леглото.
Деформацията от неравномерно изстиване (warping) следва същата логика като на всяка отворена рамка от този клас: краищата на широк детайл губят топлина по-бързо от центъра, а свиването пропорционално на коефициента на топлинно разширение прави останалото [thermal.fdm_warping_cte]. Нагряемото легло [1] е първата защита; brim или временен параван срещу течения на въздух помагат при по-претенциозен материал.
При геометрия с надвес над около 45 градуса [dfam.fdm.overhang_angle] не разчитай само на по-силно охлаждане – добави опорни структури в слайсъра, преди да пуснеш цялото принтиране, не след първия неуспешен опит.
Препоръчани настройки по материал
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 °C [material.pla.hotend_temp.slicer] | 55 до 65 °C [material.pla.bed_temp.slicer] |
| PETG | 230 до 265 °C [material.petg.hotend_temp.slicer] | 70 до 85 °C [material.petg.bed_temp.slicer] |
| ABS | 235 до 270 °C [material.abs.hotend_temp.slicer] | 80 до 110 °C [material.abs.bed_temp.slicer] |
Нагряемото легло [1] е причината PETG и ABS редовете да са реална опция, а не само теория. За ABS на отворена рамка, независимо от версията SV01 или SV01PRO, липсата на затворен корпус изисква допълнителна грижа за околната температура, защото потвърдените данни не сочат наличие на такъв корпус в комплекта.
Заключение
Купуваш SV01PRO заради очакването за по-стабилно, по-предвидимо подаване на материала спрямо предшественика – не заради повече пространство: обемът 280 x 240 x 300 mm [1] и нагряемото легло [1] са едни и същи числа при двата модела. Стойността на „PRO“ версията, ако тя реално се потвърди на твоята бройка, е в по-малко механична намеса за същия резултат, не в по-голям детайл.
Изгради навика да проверяваш подаването на нишката преди всеки нов проект с непозната макара – това е единствената реална разлика, която тази ревизия обещава, а не нещо, което автоматично се случва само защото името носи „PRO“.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/sovol_sv01pro.def.json (машинна дефиниция на Cura 5.4.0 за SV01PRO; работен обем 280 x 240 x 300 mm и нагряемо легло; достъпено на 2026-09-25)
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.