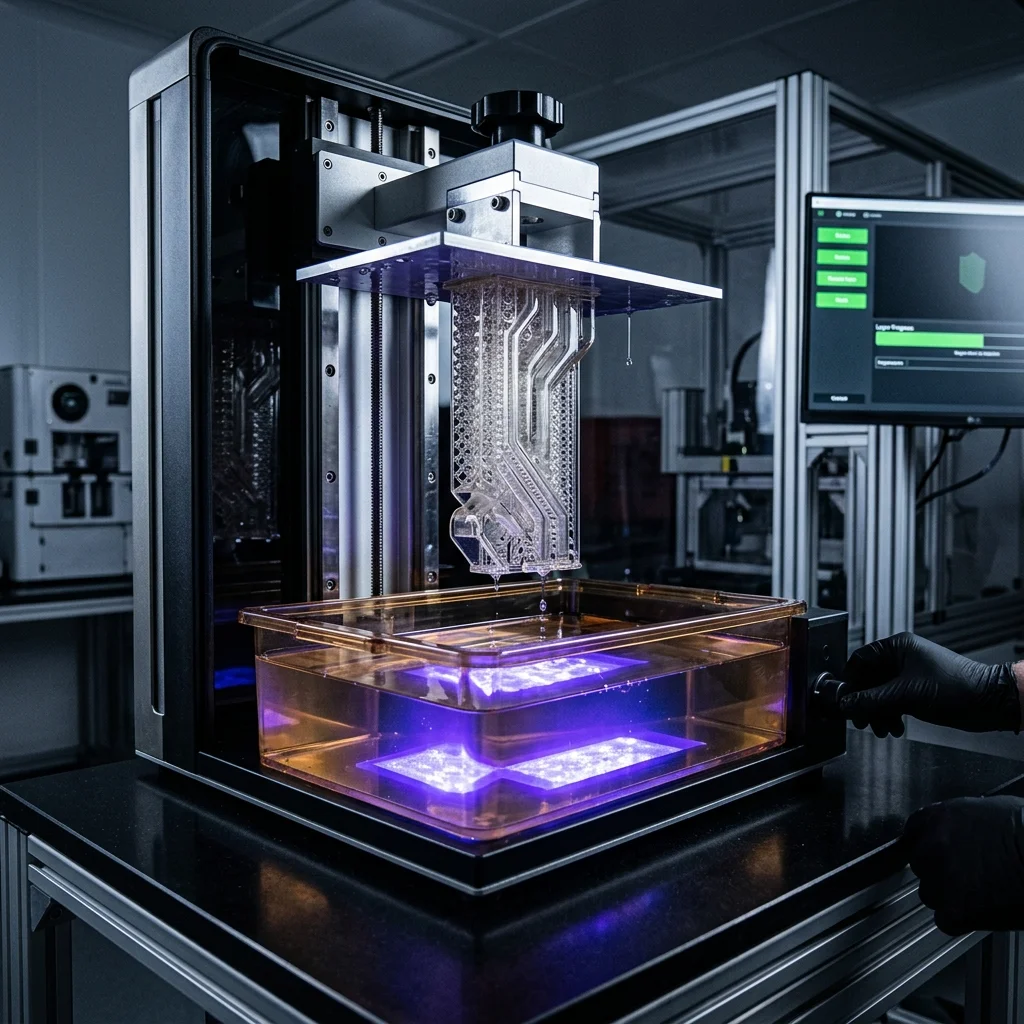
Днес слизаме дълбоко в траншеите на фотополимеризацията и се хващаме здраво за „кирките и лопатите“, за да разглобим една машина, която промени правилата на играта при серийното производство – Carbon M3 Max. Забрави за лъскавия корпоративен маркетинг и празните обещания за „3D принтиране на бъдещето“. Тук се концентрираме върху чистата инженерна логика: как се управлява непрекъснат процес на фотохимична реакция, как се манипулира кислородната инхибиторна зона (dead zone) и защо тази 4K DLS машина е истинско технологично чудовище в сравнение с класическия SLA/DLP печат. Нашата цел в EduFacturing е да дадем на хората именно това знание, което осмисля хардуера.
1. Технологична философия: Как работи CLIP (Continuous Liquid Interface Production)?
В основата на Carbon M3 Max стои технологията CLIP (Continuous Liquid Interface Production), която компанията комерсиално нарича DLS (Digital Light Synthesis). Това е процес от категорията Vat Photopolymerization, но с една фундаментална разлика – той премахва най-голямото ограничение на традиционното bottom-up принтиране: механичното отлепяне слой по слой (peeling).
При класическите SLA/DLP принтери след всеки слой платформата се повдига, за да отлепи втвърдената смола от дъното на ваната. Това води до огромно механично напрежение върху детайла, бавна скорост и силно изразена анизотропия (детайлите са много по-слаби по Z-оста).
При CLIP този механичен цикъл е елиминиран благодарение на два ключови компонента:
- Кислородно-пропусклив прозорец: Дъното на ваната е изработено от специален пропусклив за кислород и прозрачен за UV светлината прозорец (обикновено от Teflon AF 2400).
- Мъртвата инхибиторна зона (Dead Zone): Кислородът е естествен инхибитор на радикалната фотополимеризация. Тъй като той постоянно дифундира през прозореца във ваната, се създава микроскопичен течен слой с дебелина между 20 и 30 микрона непосредствено над прозореца. В тази зона смолата просто не може да се втвърди.
UV светлинният източник проектира динамична последователност от кадри през прозореца и през „мъртвата зона“. Тъй като детайлът никога не докосва самия прозорец, няма нужда от фаза на механично отлепване. Платформата се движи непрекъснато нагоре, а прясна смола постоянно навлиза под детайла по силата на капилярните сили. Резултатът? Скорост на принтиране, която е 25 до 100 пъти по-бърза от традиционните технологии, и напълно изотропни механични свойства (детайлите се държат като шприцован термопласт).
2. Анатомия на иновацията: Какво ново носи M3 Max спрямо M2?
Carbon M2 беше силна машина, но страдаше от геометрични ограничения и топлинна нестабилност при големи детайли. M3 Max решава тези инженерни проблеми чрез няколко фундаментални подобрения:
- Истински 4K светлинен енджин: За да се увеличи площта на принтиране без да се компрометира разделителната способност, Carbon интегрират 4K UV проектор. Това позволява на M3 Max да поддържа същия размер на пиксела (75 µm) по XY, но върху площ, която е над два пъти по-голяма от тази на M2.
- Closed-Loop контрол на силите и температурата: Непрекъснатото издърпване на големи детайли генерира огромни хидродинамични сили на засмукване. M3 Max разполага с активни тензодатчици, които измерват силата на опън в реално време. Ако силата надвиши критичния лимит за съответния материал в „зелено състояние“, принтерът динамично забавя скоростта на повдигане, предотвратявайки разкъсване.
- Инфрачервено (IR) нагряване на смолата: Високовискозитетните инженерни смоли изискват поддържане на постоянна температура, за да се намали вискозитетът им и да се ускори навлизането им в мъртвата зона. Интегрираната IR система контролира прецизно температурата на флуида.
- До 2.5 пъти по-висока производителност: Благодарение на оптимизираното охлаждане и динамичното управление на силите, машината постига драстично по-бързо време за цикъл, което я прави идеална за серийно производство в зъботехниката и автомобилостроенето.
3. Сравнителен анализ: Carbon M3 Max vs Carbon M2 vs Традиционен SLA
| Техническа характеристика | Carbon M3 Max | Carbon M2 | Традиционен Индустриален SLA |
|---|---|---|---|
| Технология | Continuous DLS (CLIP) | DLS (CLIP) | Послоен SLA (Laser/Galvo) |
| Обем на принтиране (X × Y × Z) | 307 x 163 x 326 mm | 189 x 118 x 326 mm | Обикновено по-голям (напр. 335 x 200 x 300 mm) |
| XY разделителна способност | 75 µm (чрез 4K Light Engine) | 75 µm (1080p Light Engine) | 25 – 100 µm (фокус на лазера) |
| Z разделителна способност | 25, 50, 100 µm | 25, 50, 100 µm | 25 – 100 µm |
| Механични свойства на Z-оста | Изотропни (еднакви в X, Y и Z) | Изотропни | Анизотропни (слаба връзка между слоевете) |
| Контрол на силите при принтиране | Closed-Loop (активен обратен контрол) | Open-Loop (статичен алгоритъм) | Механично отлепване (Peel cycle) |
| Система за нагряване | Активно IR нагряване на ваната | Статично кондуктивно | Въздушно нагряване на камерата |
| Хидродинамично захранване | Непрекъснато капилярно | Непрекъснато капилярно | Механичен нож/рекоатер |
| Бизнес модел | Годишен B2B абонамент | Годишен B2B абонамент | Еднократно закупуване + поддръжка |
4. Двуетапна полимеризация (Dual-Cure Chemistry) и материали
Една от най-големите инженерни заблуди е, че здравината на детайлите при Carbon се постига изцяло в принтера. Истината е, че Carbon дължи механичния си успех на двуетапната химия (Dual-Cure Resins):
- Фаза 1 (Светлинно втвърдяване в принтера): UV светлината активира фотоинициаторите, втвърдявайки смолата до т.нар. „зелено състояние“ (green state). В този момент детайлът има геометрия, но е крехък и с ниски механични показатели.
- Фаза 2 (Термично втвърдяване във фурна): Частта се поставя в конвекторна фурна с програмируема температура (Carbon Smart Oven). Топлината активира втория химичен компонент (епоксиден, полиуретанов или цианатестерен), предизвиквайки вторично омрежване на полимерните вериги. Това придава финалната здравина, устойчивост и еластичност.
Основни съвместими материали:
- EPU 41 (Elastomeric Polyurethane): Изключително устойчив еластомер с отлична енергийна възвръщаемост. Използва се за омекотяващи решетки (lattices) в спортни обувки, каски и седалки.
- EPX 82 (Epoxy): Конструкционен материал с висока якост и температурна устойчивост. Директен заместител на 20% стъклонапълнен PBT или PA6.
- RPU 130 (Rigid Polyurethane): Устойчив на удар твърд полиуретан с висока пластичност, предназначен за корпуси на устройства и интериорни автокомпоненти.
5. Предимства и Недостатъци
Предимства:
- + Промишлена скорост: Непрекъснатото принтиране спестява часове производствено време.
- + Изотропни детайли: Без слоеви линии, перфектна плътност и якост във всички посоки.
- + Широк спектър от инженерни пластмаси: Истински полиуретани и епоксидни смоли.
- + Closed-loop безопасност: Минимизиран риск от провал на принтиране поради разкъсване благодарение на сензорите за сила.
Недостатъци:
- − Ограничен обем на принтиране: Въпреки че е по-голям от M2, M3 Max все пак отстъпва по размери на големите SLA машини.
- − Висока цена на придобиване: Абонаментният модел изисква сериозен обем работа, за да се изплати инвестицията.
- − Задължителна постобработка: Измиването и изпичането във фурна са критични стъпки, които изискват допълнително оборудване и време.
- − Чувствителност в зелено състояние: Преди термичното изпичане детайлите лесно могат да се деформират при неправилно боравене.
6. Диагностика и Отстраняване на неизправности
Ако имаш проблем с процеса или детайлите не излизат с очакваното качество, използвай нашата система за бърза диагностика:
Интерактивен водач за отстраняване на дефекти
Избери симптом на дефект при принтиране, за да разбереш причините и как да го решиш.
Stringing
Възможна причина: Влажен филамент, твърде висока температура или ниска ретракция.
Бързо решение:
- Изсуши филамента за 4-6 часа на 50°C.
- Намали температурата на дюзата с 5-10°C.
- Увеличи дължината на ретракция с 0.5 – 1.0 mm.
7. Подробен FAQ (Често задавани въпроси)
Какво точно представлява „зеленото състояние“ (green state)?
Това е междинният стадий на детайла веднага след изваждането му от принтера. В този момент е завършила само първата фаза на полимеризация (активирана от UV светлината). Детайлът е с фиксирана форма, но има ниски механични свойства, лепкав е и лесно се деформира. Финалните свойства (якост на опън, еластичност, температурна устойчивост) се придобиват едва след измиване в разтворител и термично изпичане в Smart Oven фурна.
Защо Carbon работи само с абонаментен модел (subscription)?
Carbon не продават принтерите си, а ги отдават под наем чрез тригодишни договори. Този бизнес модел гарантира, че клиентът винаги разполага с най-новия софтуер, постоянна поддръжка, калибриране и замяна на части. За малките лаборатории това е бариера, но за средните и големи производства премахва риска от морално остаряване на хардуера.
Може ли M3 Max да работи с материали на трети страни?
Исторически платформата на Carbon беше напълно затворена. Напоследък Carbon си партнира с химически гиганти като Henkel Loctite и валидира избрани материали (например LOCTITE 3D IND405). Използването на напълно произволни смоли обаче е невъзможно, тъй като машината изисква специфични профили за принтиране, базирани на вискозитета, реактивността на смолата и силите на срязване.
Каква е функцията на closed-loop сензорите за сила при M3 Max?
При принтиране на кухи детайли или големи напречни сечения се получава ефект на „бутало“, което създава силен вакуум между детайла и кислородно-пропускливия прозорец. Сензорите за сила измерват това напрежение стотици пъти в секунда. Ако силата достигне праг, при който поддържащите структури (supports) могат да се скъсат, скоростта на Z-оста автоматично се намалява, докато налягането спадне, след което печатът продължава с максимално темпо.
Как се извършва измиването на детайлите?
Поради високия вискозитет на смолите и специфичните изисквания за точност, Carbon препоръчва използването на Smart Part Washer (SPW). Детайлите се мият с разтворители като изопропилов алкохол (IPA) или специализирани почистващи агенти. SPW върти детайлите по предварително програмирани цикли, за да премахне невтвърдената смола, без да повреди деликатните геометрии в зелено състояние.
Интерактивен Анализатор за Carbon m3 max: революция в ултрабързото течно принтиране с clip технология
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 21 септември 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 21 септември 2026.