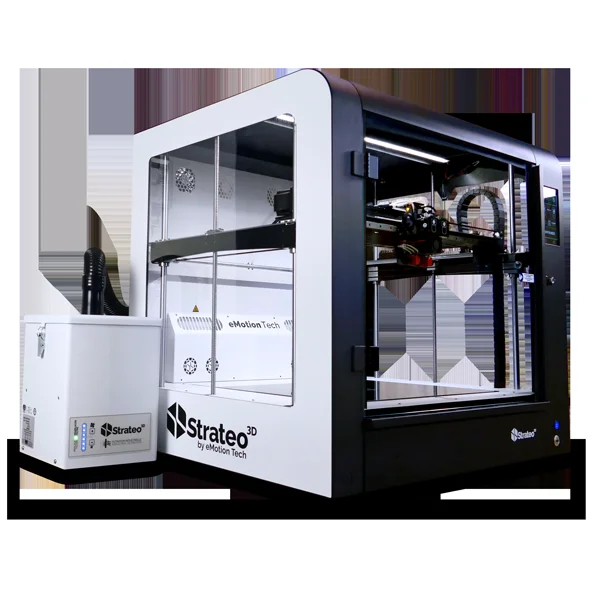
Какво представлява DUAL600
Данните за модела не са потвърдени. DUAL600 е 3D принтер на производителя eMotionTech, но към момента на писане не открихме публично достъпен, проверим източник (продуктова страница, официална документация или дефиниция в утвърден слайсър), който да потвърди конкретните технически параметри на този модел. Затова тази статия не твърди нито едно число за машината – вместо това обяснява честно какво представлява технологията, върху която тя вероятно работи.
Името „DUAL“ обичайно намеква за конфигурация с два екструдера в света на FDM (fused deposition modeling, послойно наслагване на разтопена нишка), но тъй като нямаме проверим източник, не можем да потвърдим дали случаят е такъв при точно този модел, нито каква точно е конфигурацията му. Именно затова добра практика при оценка на всеки 3D принтер, независимо от марката, е да се търси първичен източник – официален сайт на производителя, оторизиран дистрибутор или дефиниция в разпространен слайсър – преди да се вземе решение за покупка на база само на името на модела.
Технически спецификации
За DUAL600 нямаме проверен работен обем, брой екструдери, диаметър на дюзата, максимална температура на хотенда, наличие на нагрята платформа, скорост на принтиране, цена или година на пускане. Всяко от тези числа, ако бъде намерено в бъдещ проверим източник, ще бъде добавено тук – но до момента посочването на конкретни стойности би било просто предположение, представено като факт, а именно това умишлено избягваме.
Общо взето, категориите, които си заслужава да се проверят при всяка FDM машина, преди покупка, са: физическият обем на работната зона по трите оси, дали платформата е нагрята (важно за материали отвъд PLA), максималната температура на хотенда (определя кои материали могат да се топят изобщо), броят на екструдерите (един срещу два или повече) и типа на фърмуера, който управлява движенията. За DUAL600 нито една от тези категории не е потвърдена в наличния източник.
За кого е DUAL600
Без потвърдени спецификации не можем да кажем конкретно за кого е подходящ точно този модел на eMotionTech. Общо взето обаче, FDM машините като клас технология обслужват широк спектър потребители – от хора, които тепърва навлизат в 3D принтирането у дома, през учебни кабинети, до малки работилници с нужда от бърз прототип. Ключовият въпрос, който всеки потенциален купувач трябва да си зададе, е не само каква технология използва машината, а какъв точно обем, каква скорост и каква съвместимост с материали предлага – въпроси, на които в случая с DUAL600 не можем да отговорим с увереност от проверен източник.
Калибрация стъпка по стъпка
Независимо от конкретния модел, всеки FDM принтер минава през сходна последователност при първоначална настройка. Първо се прави механична проверка – опънати ремъци, изправени релси, липса на луфт в задвижващите елементи, защото никаква софтуерна настройка не компенсира разхлабена механика. След това идва нивелирането на платформата в няколко точки, независимо дали ръчно с лист хартия между дюза и маса, или автоматично със сензор.
Следва задаване на Z-offset за първия слой – тънката разлика между „дюзата леко притиска материала в масата“ и „материалът изобщо не залепва“, която определя успеха на цялото принтиране. Едва след тези две стъпки има смисъл от фина настройка на потока на екструдера (flow) и стъпките на двигателя (e-steps), обичайно чрез принтиране на тестово кубче и сверяване на реалните с очакваните размери. При машина с потенциално два екструдера, каквато DUAL600 може да е предвид името си, добавъчна стъпка е подравняването на двата хотенда спрямо една и съща равнина – но тази стъпка не може да се потвърди или отхвърли за точно този модел без проверен източник за конфигурацията му.
Чести дефекти и решения
Стрингинг (тънки конци разтопен материал между отделни зони на детайла) е един от най-честите видими дефекти при FDM принтиране и обикновено произтича от прекомерна температура на дюзата спрямо материала или от недостатъчна ретракция при преходи между зони на принтирането.
Изкорубване (warping) на ъглите на широки плоски детайли идва от неравномерно охлаждане на долния слой – платформа с нагряване значително намалява риска, особено при материали като ABS, но дали DUAL600 разполага с нагрята платформа не е потвърдено тук.
Слабото сцепление между слоеве по вертикалната ос е физическо свойство на самата FDM технология, независимо от марката машина – слепването в равнината XY е близо до 100%, докато по Z обичайно е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). Детайли, натоварени на опън по Z, заслужават внимателно ориентиране спрямо посоката на принтиране.
Препоръчани настройки по материал
Следните стойности са общи ориентири за FDM от ядрото на правилата на EduFacturing – те важат за материала като такъв, не за конкретен модел машина, и се калибрират фино на място, независимо дали машината е DUAL600 или друга FDM машина.
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията обикновено се нуждае от опорни структури, независимо от марката на машината.
Заключение
DUAL600 е модел на производителя eMotionTech, но данните за конкретните технически спецификации не са потвърдени от наличен публичен източник – нито обем, нито брой екструдери, нито температурни граници. Тази статия умишлено не твърди тези числа, за да не заблуди читателя с гадаене, представено като факт. Общите принципи на FDM принтирането – материали, калибрация, дефекти и надвеси – важат независимо от конкретния модел и са изложени тук честно на база ядрото на правилата на EduFacturing.
Източници
Няма проверим публичен източник за спецификациите на DUAL600 към момента на писане, затова не са посочени препратки към конкретен продуктов лист или производствена документация. Общите насоки за FDM в тази статия идват от ядрото на правилата на EduFacturing: температурни диапазони за материали (material.pla.hotend_temp.cura, material.pla.bed_temp.cura, material.petg.hotend_temp.cura, material.petg.bed_temp.cura, material.abs.hotend_temp.cura, material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura) и правило за надвес и сцепление между слоеве (dfam.fdm.overhang_angle, dfam.fdm.layer_adhesion_xy_vs_z).
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.