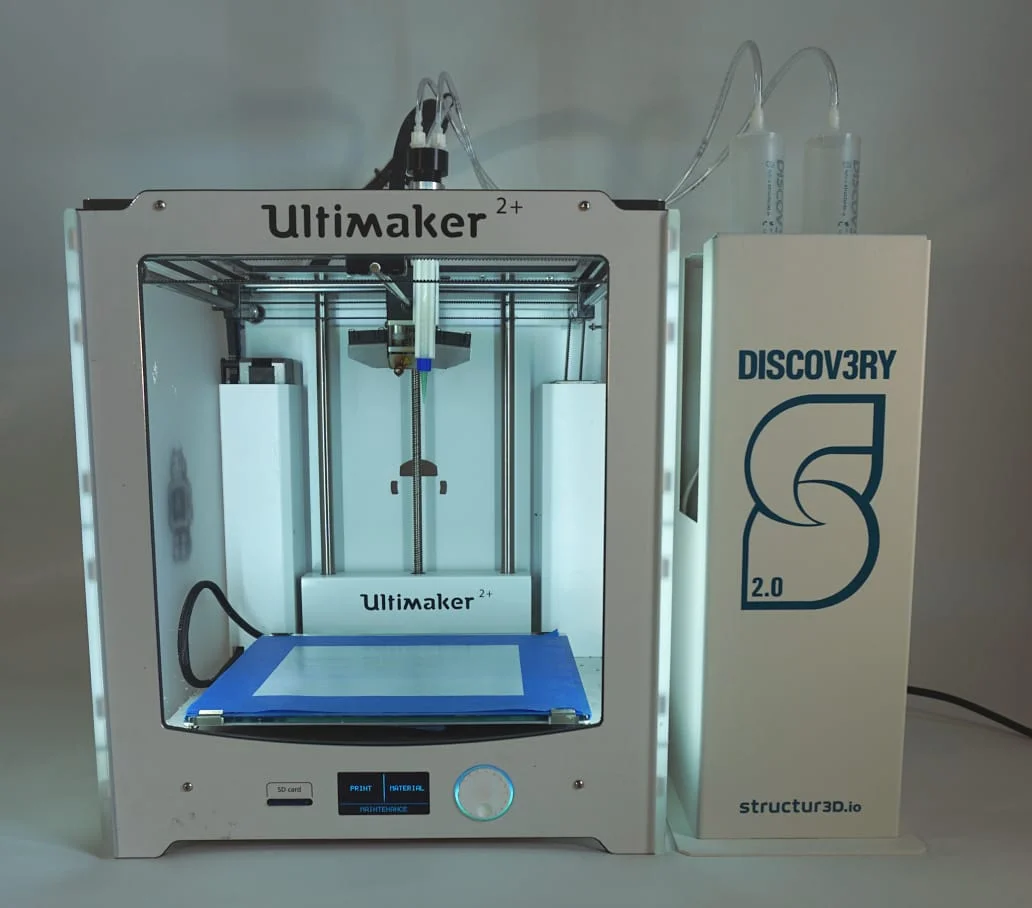
Какво представлява Discov3ry Complete
Discov3ry Complete е система за паста-екструзия (paste extrusion) на производителя Structur3d.io [1]. За разлика от повечето машини в тази поредица, Discov3ry не е самостоятелен пластмасов FDM принтер, а допълнителен екструдерен модул, проектиран да се монтира върху база Ultimaker 2+ [1] – името в дефиницията директно посочва тази комбинация. Вместо да топи термопластична нишка, системата изтласква вискозни материали като силикон, керамична паста, хранителни пасти или проводими мастила през спринцовка или картуш, задвижвани от отделен модул за дозиране.
Тъй като базовата платформа е Ultimaker 2+, работният обем, посочен в проверения източник, следва геометрията на тази база машина [1]. Останалите параметри – налягането, скоростта на дозиране или наличието на нагрята платформа – не са част от наличния източник за този запис и затова умишлено не се посочват като факт за модела, вместо да се приема стойност по подразбиране от друга машина.
Технически спецификации
| Производител | Structur3d.io [1] |
| Работен обем | 205 x 205 x 205 mm [1] |
| Форма на платформата | не е посочена в наличния източник |
| Нагрята платформа | не е посочено в наличния източник |
| Дюза / брой екструдери | 1 екструдер, дюза 0,84 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник – системата работи с паста, не с топена нишка |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
Кубичният обем от 205 x 205 x 205 mm е типичен за настолна машина от базовия клас на Ultimaker 2+, върху която е монтирана паста-екструдерната система. Тъй като Discov3ry Complete добавя допълнителен хардуер към база машина, реалната достъпна за принтиране зона на практика може да е ограничена от разположението на самия паста модул – подробност, която не е част от проверения източник и затова не се представя тук като потвърдено число.
За кого е Discov3ry Complete
Тази система е насочена към съвсем различна аудитория спрямо стандартните FDM принтери в тази поредица – хора и лаборатории, които искат да принтират със силикон, хранителни пасти, керамика в суров вид или проводими мастила, а не с ABS, PLA или PETG нишка. Работният обем от 205 x 205 x 205 mm [1] е достатъчен за прототипи, малки калъпи, демонстрации на концепция и учебни експерименти с алтернативни материали извън класическата термопластична палитра.
Тъй като системата се монтира върху Ultimaker 2+ [1], тя предполага потребител, който вече има или може да си набави тази база машина, и търси разширение на възможностите ѝ, а не купувач на нов, самостоятелен принтер „от нула“. Профилът е по-скоро изследовател, преподавател по материалознание или напреднал maker с интерес към екструзия на материали отвъд стандартната пластмаса.
Калибрация стъпка по стъпка
Базовата машина Ultimaker 2+ зад Discov3ry Complete обичайно е от картезиански тип, макар типът кинематика да не е посочен в наличния източник, така че първоначалното нивелиране на платформата следва логиката на четирите ъгъла, а не кули както при делта конструкциите. Тъй като проверният източник не съобщава подробности за самата паста система отвъд обема, специфичните стъпки за калибрация на налягането на екструдера, скоростта на дозиране или вискозитета на конкретния материал остават извън обхвата на тази статия – те зависят от документацията на самия Discov3ry модул и от конкретния тип паста.
Практически, преди какъвто и да е тест с паста, базовата платформа трябва да е нивелирана коректно по стандартната процедура на носещата машина, а Z-offset да е зададен спрямо върха на дюзата за паста, не спрямо стандартен термопластичен хотенд, защото геометрията на двата типа накрайници обичайно се различава.
Чести дефекти и решения
При паста-екструзия най-честите проблеми са различни от класическите FDM дефекти – вместо warping от изстиваща пластмаса, по-чести са неравномерен поток заради мехурчета въздух в картуша, провисване на прясно изтласканата паста преди да се стабилизира, или запушване на накрайника при по-гъсти материали. Наличният източник не описва точния тип на дюзата или налягането за конкретния модел, така че конкретните числа за диаметър и налягане трябва да се вземат от документацията на самата Discov3ry система.
Общият принцип за адхезия между слоеве остава сходен с термопластичното принтиране – връзката в равнината XY обикновено е по-силна от връзката по вертикалата Z – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z), макар при пасти без термично сливане механизмът на свързване между слоеве да е по-скоро механичен и химичен, отколкото топлинен, което прави детайла по-чувствителен на посоката на натоварване дори при добре калибриран поток.
Препоръчани настройки по материал
Тъй като Discov3ry Complete работи с пасти, а не с термопластична нишка, стандартните температурни диапазони за PLA, PETG, ABS и TPU от ядрото на правилата на EduFacturing не са пряко приложими към самата паста екструзия – те остават полезен ориентир само ако базовата Ultimaker 2+ машина се използва в стандартния си термопластичен режим, без монтирания Discov3ry модул.
- PLA (при термопластичен режим на базовата машина): дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG (при термопластичен режим): дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS (при термопластичен режим): дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU (при термопластичен режим): дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора при термопластично принтиране е около 45 градуса (dfam.fdm.overhang_angle), но при паста материали без опорни структури собствената тежест на невтвърдената паста често налага по-консервативен ъгъл, който проверният източник не уточнява за конкретния модел.
Заключение
Discov3ry Complete е паста-екструдерна система на Structur3d.io, монтирана върху база Ultimaker 2+ с работен обем 205 x 205 x 205 mm [1]. Това е специализиран инструмент за силикон, керамика, хранителни пасти и подобни вискозни материали, а не общ FDM принтер – затова сравнението с чисто термопластичните машини в тази поредица е ограничено. За лаборатории и maker-и с интерес към материали отвъд стандартната пластмасова нишка тя отваря врата, която стандартен FDM принтер просто не може да отвори.
Източници
- structur3d_discov3ry1_complete_um2plus.def.json, Cura 5.4.0 – дефиниция на Discov3ry Complete
- structur3d_discov3ry1_complete_um2plus_extruder_0.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път: Cura 5.4.0 resources/definitions/structur3d_discov3ry1_complete_um2plus.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.