Какво представлява
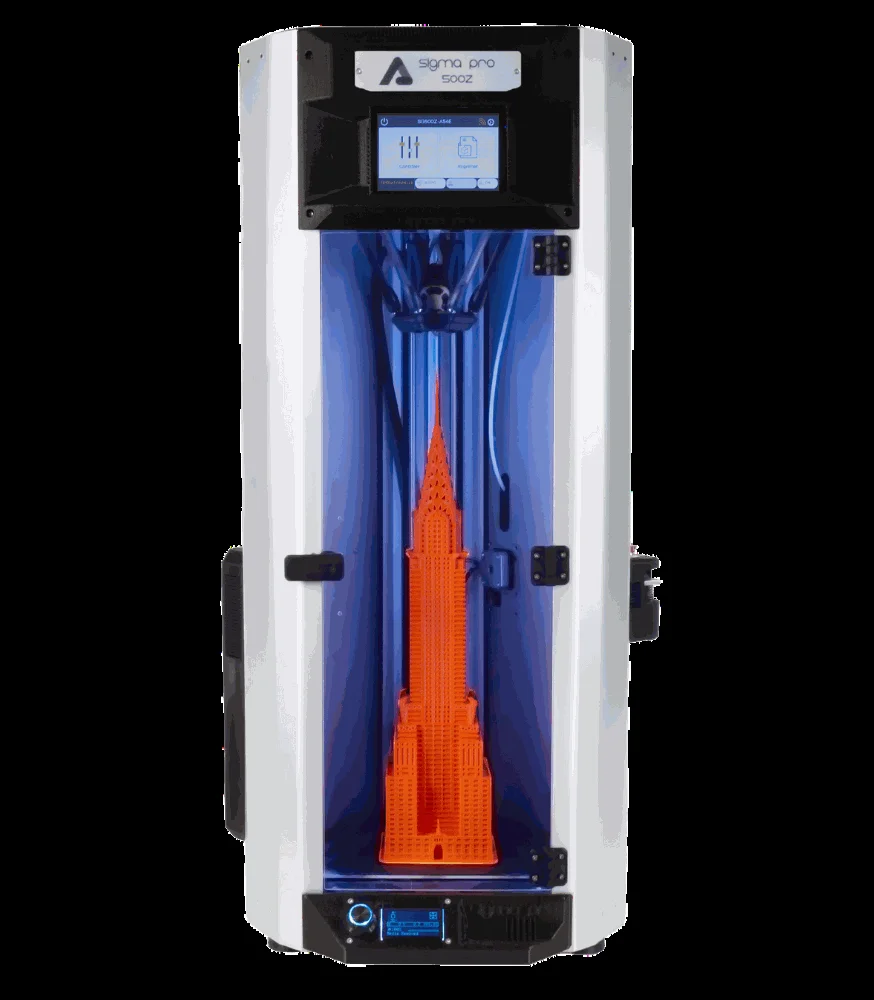
Данните за модела не са потвърдени за Dagoma Sigma Pro 500Z Dual: наличните източници си противоречат по работния обем на машината, а официална машинна дефиниция за нея не съществува в разпространяваните дефиниции на слайсъра Cura, който послужи като проверен източник за останалите модели от тази поредица. Единственото, което открихме, е запис в общ агрегаторски каталог на принтери, а такъв тип източник не позволява независима проверка на конкретни числа, защото не идва директно от производителя или от софтуер, който реално използва тези числа за пресмятане на траектории.
По име машината принадлежи към продуктовата линия Sigma на Dagoma, вероятно с по-затворена конструкция и с обозначение „Dual“ в наименованието, което по други модели от същия производител обичайно сочи два екструдера. Тук обаче не потвърждаваме нито конкретен работен обем, нито действителен брой екструдери, нито наличие на нагряемо легло, защото нито едно от тях не стъпва на документиран, проверим за нас източник. Числото „500“ в наименованието може да намеква за височина от порядъка на 500 mm по Z, но третираме това единствено като хипотеза от името на модела, а не като факт, защото самите източници, с които разполагаме, не се съгласуват по стойността.
Технологията, върху която стъпва цялото семейство Dagoma, доколкото ни е известно от останалите модели с потвърдени данни, е FDM (fused deposition modeling, послойно нанасяне на разтопена пластмасова нишка). Останалата част от тази статия затова разглежда общите принципи на FDM принтирането, приложими към практически всяка машина от тази технология, вместо да гадае конкретни спецификации за Sigma Pro 500Z Dual.
Технически спецификации
Тук съзнателно няма таблица с конкретни числа за работен обем, диаметър на дюзата, температура на хотенда, скорост на принтиране или цена, защото никое от тях не е потвърдено за този модел от надежден, проверим източник. Разминаването между наличните описания е точно причината тази статия да е обозначена като „непотвърдени данни“: едно описание сочи един обем, друго сочи различен, и без официална документация или машинна дефиниция от производителя нямаме начин да определим кое, ако въобще някое, е точно. Ако притежавате тази машина, най-сигурният начин да получите точни числа е физическо измерване на работната платформа и справка с фирмената табела или ръководството, приложено към конкретната бройка.
За кого е
Тъй като конкретните габарити и възможности на Sigma Pro 500Z Dual остават непотвърдени, тук не можем да препоръчаме машината за конкретен тип потребител въз основа на нейни специфични данни. Общо взето, продукти от линия „Sigma“ при различни производители обичайно целят по-затворена, по-предвидима работна среда, а обозначение „Dual“ в името обичайно намеква многоматериални или многоцветни възможности. Ако тези очаквания се потвърдят при вас на практика, машината би подхождала на потребител, търсещ комбиниран печат в затворена камера. Препоръчваме на всеки читател да провери самостоятелно официалната спецификация на производителя, преди да разчита на тази машина за конкретна задача с точни изисквания към обем или материал.
Калибрация стъпка по стъпка
- Нивелирайте платформата по класическия метод с лист хартия във всеки от четирите ъгъла и центъра, независимо от точния размер на леглото на вашата бройка, защото тази стъпка е универсална за FDM машини.
- Задайте температура на дюзата спрямо материала, който принтирате: 210 до 230 C е обичайният диапазон за PLA в повечето слайсъри [material.pla.hotend_temp.slicer]. За първия слой добавете 5 до 10 C отгоре [thermal.first_layer_temp_bump], за по-сигурно захващане към платформата.
- Ако машината ви разполага с нагряемо легло, задайте температурата му спрямо материала, например 55 до 65 C за PLA [material.pla.bed_temp.slicer] или 70 до 85 C за PETG [material.petg.bed_temp.slicer]. Проверете физически дали вашата бройка има тази функция, преди да разчитате на число от чужд източник.
- Настройте височината на слоя в диапазона 25 до 80 процента от диаметъра на реално монтираната дюза [layer_adhesion.layer_height_vs_nozzle], защото точният диаметър на дюзата на този модел не е потвърден тук.
- При машина с два екструдера калибрирайте Z-офсета и потока (flow) поотделно за всеки от двата хотенда, ако конфигурацията позволява индивидуална настройка, преди да разчитате на комбинирано многоматериално принтиране.
- Ограничете обемния дебит до около 50 mm^3/s [thermal.print_speed_thermal_limit] при по-бързи настройки на скорост, независимо от точния модел, защото този праг произлиза от физиката на разтопяване на материала в хотенда, а не от конкретна машина.
Чести дефекти и решения
Деформация от неравномерно изстиване (warping) остава универсален риск при всяка FDM машина с широки плоски детайли, особено ако платформата не се затопля достатъчно за материала [thermal.fdm_warping_cte]. Решенията са общи за технологията: избор на материал с ниско свиване като PLA, затворен корпус без течения и добра адхезия на първия слой.
Разширена основа на модела (elephant foot) се коригира универсално с малко отрицателно отместване по Z на първия слой [design.elephant_foot_z_offset], независимо от точния модел машина, защото причината е механична, не специфична за производителя.
Провиснали надвеси над около 45 градуса без опорни структури [dfam.fdm.overhang_angle] изискват добавяне на подпори (supports) в слайсъра. При машина с два екструдера е добра практика да проверите дали единият материал е подходящ за разтворими подпори, преди да разчитате на тази комбинация.
Недостатъчна екструзия и пропуски по стените обикновено идват от скорост, надвишаваща капацитета на хотенда да разтопи материала, тоест от надвишен обемен дебит [thermal.print_speed_thermal_limit]. Първата коригираща стъпка винаги е намаляване на скоростта, преди да пипате температурата.
Препоръчани настройки по материал
Таблицата дава общоприети температурни диапазони за FDM принтиране, независещи от конкретния модел принтер. Прилагайте ги само след като сами потвърдите възможностите на вашата бройка (нагряемо легло, диаметър на дюзата), защото за Dagoma Sigma Pro 500Z Dual тук не разполагаме с потвърдени данни за тях.
| Материал | Дюза (хотенд) | Легло |
|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C |
| PETG | 230 до 265 C | 70 до 85 C |
| ABS | 235 до 270 C | 80 до 110 C |
| Nylon (PA) | 260 до 290 C | 55 до 115 C |
Заключение
Dagoma Sigma Pro 500Z Dual остава машина с непотвърдени данни в наличните ни източници: работният обем се разминава между описания, а официална машинна дефиниция от производителя или от слайсър като Cura не съществува, само общ агрегаторски каталог без възможност за независима проверка. Затова тази статия съзнателно не цитира конкретен обем, дюза, температура на хотенда или цена като факт за модела.
Ако разполагате с тази машина, най-полезното от този текст са общите принципи на FDM калибрацията и типичните дефекти, приложими към практически всяка машина от тази технология, независимо от точния ѝ производител. За конкретните габарити и възможности на вашата бройка разчитайте на физическо измерване и на документацията, приложена лично към нея, а не на противоречивите описания, които открихме при проучването.
Източници
За Dagoma Sigma Pro 500Z Dual не разполагаме с проверен, документиран източник за конкретни спецификации, затова тук няма номериран списък с адреси. Общите стойности за температура на дюзата, температура на леглото, височина на слоя, обемен дебит, ъгъл на надвеси, слонски крак и деформация от изстиване, използвани в раздела за калибрация и настройки по-горе, идват от ядрото на инженерните правила на EduFacturing (Wiki/rules), а не от специфична документация за този модел, и важат общо за технологията FDM, не като потвърдени числа именно за тази машина.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.