Какво представлява
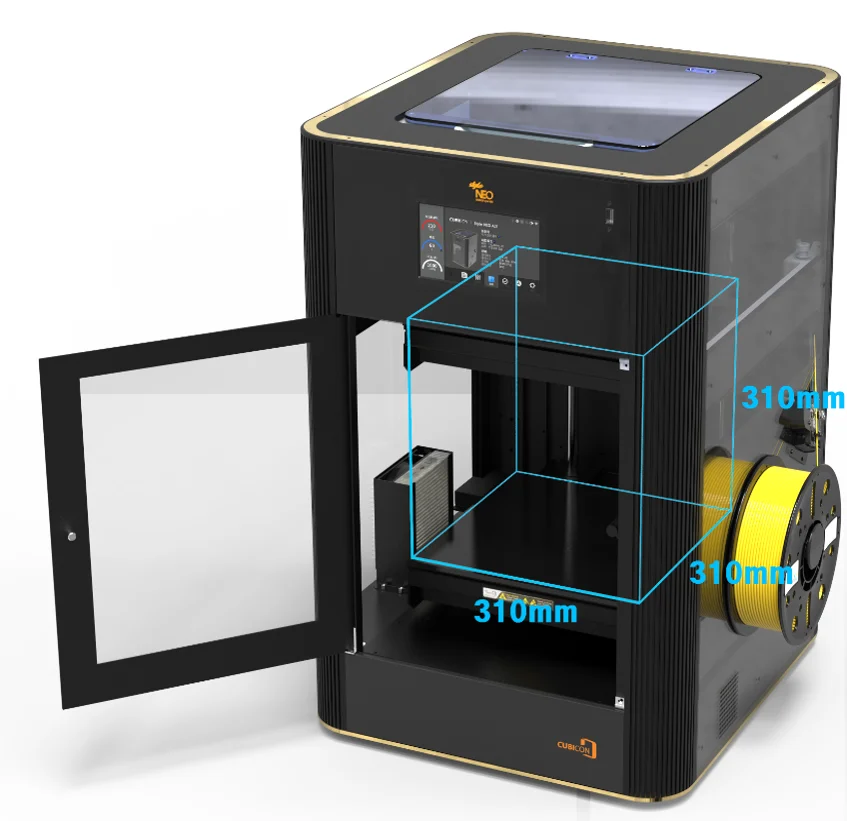
Cubicon Style Neo-A31 е настолен принтер на корейския производител Cubicon, който работи по технологията послойно наслагване на разтопена нишка (FDM, Fused Deposition Modeling). Машината принадлежи към клас hobby, тоест е насочена към хора, които принтират редовно у дома, в малко ателие или в учебна работилница, но не търсят индустриална линия за серийно производство.
Онова, което веднага прави A31 различна от по-малката A22 от същото семейство, е кубът, в който работи. Работният обем на A31 е 310 x 310 x 310 mm [1], а по-голямото пространство означава по-малко компромиси при проектиране на детайли: рамки за дронове, калъпи за отливане, обемни органайзери или части за прототипи с реален размер вече се побират наведнъж, вместо да се режат на секции и да се лепят след принтиране. За човек, който вече е работил с по-малка машина и е опирал в тавана на леглото, преходът към A31 е логична стъпка нагоре, не преоткриване на процеса.
Корпусът следва фамилния език на Cubicon, познат от по-ранните модели: стабилна рамка на осите, солидна основа и подход, при който машината е мислена да стои включена по няколко часа без надзор. Отопляемото легло е потвърдена характеристика [1], а това е предпоставка (не гаранция) за по-добро сцепление на първия слой при материали, които се свиват при охлаждане.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Модел | Cubicon Style Neo-A31 |
| Производител | Cubicon |
| Технология | FDM |
| Клас | hobby |
| Работен обем | 310 x 310 x 310 mm [1] |
| Отопляемо легло | да [1] |
| Диаметър на дюзата | 0.4 mm [2] |
Данните за работния обем и наличието на отопляемо легло идват от машинната дефиниция на A31 в Cura 5.4.0 (Cura е безплатен софтуер с отворен код за подготовка на модели за принтиране) [1]. Съзнателно не посочваме максимална температура на хотенда, цена или наличие на затворена камера, защото тези детайли не присъстват в използвания източник, а в EduFacturing правилото е просто: мълчим, когато не сме сигурни, вместо да гадаем число.
За кого е
A31 е разумен избор за потребител, който вече е минал началния етап с по-малка машина и усеща, че работният обем му е тесен: моделиращи с интерес към DFAM (Design for Additive Manufacturing) детайли, учители по 3D принтиране, които искат да покажат на клас как се принтира обемна форма наведнъж, и малки ателиета, за които серия от по-дребни части излиза по-изгодна, ако се подредят на едно легло вместо на няколко отделни печата.
Машината не е насочена към пълни начинаещи без никакъв опит с FDM (по-голямото легло означава и по-дълги принтове, а дълго принтиране прощава по-малко грешки в настройките), нито към производствена линия, където всеки принтер трябва да работи денонощно с минимална поддръжка. Мястото на A31 е по средата: сериозен хоби или малък бизнес инструмент, при който операторът разбира какво прави, но все още сам калибрира и следи процеса от начало до край.
Калибрация стъпка по стъпка
Калибрацията на A31 следва общата логика за FDM машина с отопляемо легло, но по-голямата площ на леглото прави всяка стъпка по-чувствителна към грешка, защото отклонението се умножава по разстоянието.
- Механично нивелиране на леглото на няколко точки, включително краищата и центъра, а не само в четирите ъгъла. Колкото по-голямо е леглото, толкова повече междинни точки трябва да се проверят.
- Задаване на начално Z разстояние между дюзата и леглото, докато първият слой залепва плътно, без да се разплесква прекалено.
- Загряване на дюзата и леглото с 5 до 10 градуса над работната температура за първия слой, за да се компенсира загубата на топлина при контакт със студена повърхност [thermal.first_layer_temp_bump].
- Избор на височина на слоя между 25 и 80 процента от диаметъра на дюзата (за стандартна дюза от 0.4 mm това е приблизително 0.1 до 0.32 mm) [layer_adhesion.layer_height_vs_nozzle].
- Проверка на потока на екструзия чрез единична тънка стена, като целта е гладка повърхност без пропуски.
- Тестово принтиране на калибрационна кула за температура и скорост, преди да се пуска реален голям обект, който да оползотвори по-голямото легло на A31.
При машина с такъв обем си заслужава да не се бърза към първия голям печат. По-добре е няколко тестови детайла на малка площ от леглото да потвърдят настройките, преди да се заеме цялото пространство с един обект от 8 или 10 часа.
Чести дефекти и решения
Деформация на ъглите при охлаждане е дефектът, който по-голямото легло на A31 прави по-видим, не по-рядък. Колкото по-голяма е повърхността на детайла, толкова повече вътрешно напрежение се натрупва при охлаждане, особено при материали с висок коефициент на топлинно свиване [thermal.fdm_warping_cte]. Решението минава през стабилна температура на околната среда без течения, добро сцепление на първия слой и при нужда, спрей или лепило за по-добро прилепване към леглото.
Т.нар. елефантово стъпало, леко разширение на най-долните слоеве, се появява, когато първият слой е притиснат прекалено силно към леглото. При машина с голямо легло изкушението е да се вдигне натискът навсякъде, за да се хване и последният ъгъл, но по-правилният подход е фино коригиране на Z отместването, а не грубо усилване на натиска [design.elephant_foot_z_offset].
Надвеси (overhang) над 45 градуса без опора също остават чувствителна точка, независимо от размера на машината [dfam.fdm.overhang_angle]. При обемни детайли, характерни точно за по-голямото легло на A31, е лесно да се подцени колко материал виси без опора, защото вниманието е насочено към цялостната форма, не към отделния слой.
Запушване или недостатъчна екструзия при бързо принтиране на голяма площ идва от надхвърлен обемен дебит: при повечето настолни FDM машини безопасната граница е до около 50 кубични милиметра в секунда [thermal.print_speed_thermal_limit], а по-голямото легло на A31 изкушава към по-високи скорости именно защото има повече площ за наваксване на време.
Препоръчани настройки по материал
| Материал | Температура на дюзата | Температура на леглото |
|---|---|---|
| PLA | 210-230 C | 55-65 C |
| PETG | 230-265 C | 70-85 C |
| ABS | 235-270 C | 80-110 C |
Тези диапазони са общи за FDM технологията, не специфично измерени числа за A31 (машинната дефиниция, която ползваме като източник, не съдържа температурни ограничения на хотенда), затова ги прилагайте като начална точка и ги финализирайте с тестово принтиране на конкретната нишка, която използвате.
PLA е логичният старт за всеки, който опознава нова машина, включително A31: прощава повече грешки и няма нужда от затворена камера. PETG изисква малко повече внимание към тънки нишки между отделни части заради по-лепкавия разтопен материал, а ABS се възползва максимално от голямо, равномерно затоплено легло, точно защото по-голямата площ на A31 намалява риска от студени зони по края на детайла, които биха отлепили ъглите му.
Заключение
Cubicon Style Neo-A31 не преоткрива FDM печата, а разширява го: същото семейно наследство като A22, но в по-голям куб от 310 x 310 x 310 mm [1], с отопляемо легло, което е потвърдено [1] и е предпоставка за работа с по-широка гама материали. За потребител, който вече знае как се калибрира принтер и търси повече пространство за реални детайли, а не поредна учебна машина, A31 е логично надграждане.
Както при всяка FDM машина, крайният резултат зависи повече от дисциплината на калибрация, познаването на материала и внимателното наблюдение на първите слоеве, отколкото от самия модел на принтера. По-голямото легло на A31 дава повече свобода, но носи и повече отговорност: грешка, която на малка машина би развалила един ъгъл, на голямо легло може да развали цяло принтиране от много часове.
Източници
- Cura 5.4.0, машинна дефиниция на Cubicon Style Neo-A31, работен обем и отопляемо легло: https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/cubicon_style_neo_a31.def.json
- Cura 5.4.0, файл на екструдера на Cubicon Style Neo-A31, диаметър на дюзата 0.4 mm: https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/cubicon_style_neo_a31_extruder_0.def.json
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.