Какво представлява
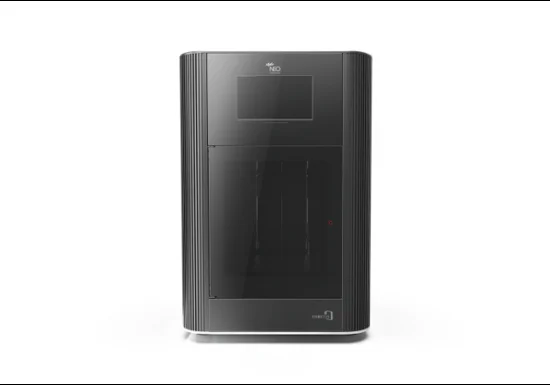
Cubicon Style Neo-A22 е 3D принтер на южнокорейската компания Cubicon, изграден върху технологията FDM (fused deposition modeling, послойно наслагване на разтопена нишка). Класът му е hobby (домашен/аматьорски), но производителят зад него не е типично ново хоби студио. Cubicon е позната на международния пазар преди всичко с машини за офис и образователна среда, където предвидимостта на резултата тежи повече от свободата за модификации. Style Neo-A22 пренася част от тази философия надолу, към по-достъпния сегмент за начинаещи и малки работилници.
Това означава на практика следното: докато редица hobby машини на пазара са отворени платформи, замислени за постоянна намеса на потребителя, Cubicon Style Neo-A22 е ориентиран към хора, които искат да заредят модел, да натиснат старт и да получат резултат, без предварително да разучават дълбоко механиката или фърмуера. Не е случайно, че марката често се избира за учебни кабинети: там машината трябва да работи еднакво добре в ръцете на ученик и на преподавател, а не само на инженер ентусиаст.
FDM технологията, на която стъпва принтерът, е най-разпространената сред настолните 3D принтери. Нишка от термопластичен материал се подава през нагрята дюза, разтопява се и се нанася слой по слой върху работна платформа по траектория, изчислена предварително от слайсър (slicer, софтуер, който превръща 3D модела в команди за принтиране). Всеки следващ слой се залепва върху предишния, докато детайлът не бъде изграден изцяло. Общите принципи на FDM принтирането важат еднакво за Style Neo-A22, както и за всяка друга машина от тази технология, и именно върху тях стъпва по-голямата част от този текст.
Технически спецификации
Проверените данни за Cubicon Style Neo-A22 идват от официалната машинна дефиниция на Cura 5.4.0 [1] (софтуер за нарязване, поддържан от Ultimaker), включена директно в разпространението на слайсъра. Файлът се използва от самия софтуер, за да изчислява траекториите на принтиране, затова е надежден източник за работния обем и наличието на отопляемо легло.
| Параметър | Стойност |
|---|---|
| Работен обем (build volume) | 220 x 220 x 220 mm [1] |
| Отопляемо легло (heated bed) | да [1] |
| Технология | FDM |
| Клас | hobby |
| Диаметър на дюзата | 0.4 mm [2] |
Забележи, че в тази таблица няма ред за максимална температура на хотенда, скорост на принтиране или цена. Тези числа не присъстват в проверения източник за конкретния модел, а измислянето им би било подвеждащо. Ако ти трябва точна стойност за дюзата на твоята бройка, провери гравировката на самата дюза или документацията, която идва с машината, защото дори при затворени производители като Cubicon комплектацията може да се различава между партиди.
За кого е
Style Neo-A22 е добър избор за хора, които тепърва навлизат в 3D принтирането и не искат първите им месеци да минат в диагностика на некалибрирана машина. Произходът на производителя в офис и образователния сегмент говори именно за това: приоритет към повторяем резултат, а не към максимална свобода за напреднали потребители, които искат сами да сменят хотенди, дюзи или фърмуер.
Работният обем от 220 x 220 x 220 mm [1] е достатъчен за типичните настолни проекти: учебни модели, органайзери, държачи, дребни функционални части и прототипи, без да се налага моделът да се реже на парчета всеки път. Наличието на отопляемо легло [1] отваря вратата и отвъд PLA, а именно към PETG, когато детайлът трябва да издържа повече механично натоварване или по-висока температура на околната среда.
Ако целта е принтиране на едрогабаритни детайли на едно парче, висока скорост на принтиране или инженерни материали с изисквания за строг температурен контрол, Style Neo-A22 не е първият избор, защото нито проверените му данни, нито профилът на марката сочат в тази посока. За учебен кабинет, малка работилница или домашен потребител с реалистични очаквания обаче той е стабилна отправна точка.
Калибрация стъпка по стъпка
Калибрацията на Cubicon Style Neo-A22 следва същата логика като при всяка FDM машина с отопляема платформа. Пропусната стъпка тук почти винаги се проявява по-късно като необясним на пръв поглед дефект.
- Нивелиране на леглото (bed leveling). Провери разстоянието между дюзата и платформата в центъра и четирите ъгъла в рамките на работния обем от 220 x 220 mm [1], с лист хартия или вграден сензор, ако машината разполага с такъв.
- Z-офсет и първи слой. Настрой разстоянието между дюзата и платформата така, че първият слой да залепва плътно, без да се разплесква прекомерно. Твърде малък офсет е честа причина за elephant foot (леко разширена, „стъпало“-подобна основа на детайла).
- Температура на първия слой. Добра практика е първият слой да се принтира с 5 до 10 градуса по-топла дюза спрямо останалата част от модела, за да сцепи по-сигурно с платформата, след което температурата се връща към стойността за материала.
- Височина на слоя (layer height). Дръж се в диапазон от 25 до 80 процента от диаметъра на дюзата. По-ниска стойност дава по-фина повърхност, по-висока, по-бързо принтиране с по-груба текстура.
- Калибрация на потока (flow). Принтирай тестов куб и сравни реалните с очакваните размери по X, Y и Z, след което коригирай процента на потока в слайсъра, докато разликата стане пренебрежимо малка.
- Охлаждане на модела. За PLA включи вентилатора почти веднага след първия слой. За PETG и ABS охлаждането трябва да е значително по-слабо, за да не се получи разслояване между съседни линии.
Чести дефекти и решения
По-голямата част от проблемите, които ще срещнеш при Cubicon Style Neo-A22, не са специфични за него, а са класически дефекти на FDM принтирането с проверени решения.
- Warping (повдигане и разлепване на ъглите). Най-често при ABS, понякога и при PETG. Причинено е от свиване на материала при изстиване. Решения: по-висока температура на платформата в горния край на препоръчания диапазон, помещение без течения на въздух и добро сцепление с платформата (лепило, brim).
- Elephant foot (разширена основа). Основата на модела излиза по-широка от горните слоеве заради прекалено малък Z-офсет или твърде горещо легло в първите слоеве. Решение: леко увеличаване на Z-офсета при следващото нивелиране.
- Провиснали надвеси (overhangs). Над около 45 градуса наклон спрямо вертикала печатът обикновено започва да провисва, защото всеки нов слой има все по-малко материал под себе си. Над тази граница добави подпори (supports) или преориентирай модела върху платформата.
- Пропуски при висока скорост. Обемният дебит (volumetric flow) на повечето hobby хотенди е ограничен до около 50 mm³/s. При по-бързо принтиране дюзата не смогва да разтопи достатъчно материал и се получават пропуски по стените, затова при нужда от скорост първо намали височината на слоя, преди да вдигаш температурата.
- Слаба адхезия между слоевете. Обикновено идва от твърде ниска температура на принтиране или прекалено силно охлаждане. Първата проверка е дали температурата е в средата, а не в долния край на препоръчания диапазон за материала.
Препоръчани настройки по материал
Следната таблица дава общоприети температурни диапазони за FDM принтиране, приложими към Cubicon Style Neo-A22 благодарение на потвърденото отопляемо легло [1]. Това са общи отправни точки, а не фиксирани стойности, тъй като конкретната макара нишка на всеки производител може да изисква фина настройка в рамките на диапазона.
| Материал | Температура на хотенда | Температура на леглото |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
PLA е естествената отправна точка за Style Neo-A22: печата се лесно, не изисква затворена камера и е подходящ за първите проекти на всеки начинаещ. PETG е логичната следваща стъпка, когато детайлът трябва да е по-издръжлив, но изисква по-слабо охлаждане и по-висока температура на платформата, каквато машината предлага благодарение на отопляемото легло [1]. ABS е технически възможен по същата причина, но тъй като нямаме потвърдени данни дали конкретната бройка разполага със затворена камера, първите принтове с ABS е разумно да са по-малки детайли, докато не установиш как машината се държи при течения на въздух в помещението.
Заключение
Cubicon Style Neo-A22 пренася в hobby сегмента философията на производител, познат основно с машини за офис и образователна среда: предвидимост пред безкрайна настройваемост. Потвърденият работен обем от 220 x 220 x 220 mm [1] и отопляемото легло [1] го правят разумна основа за учебни проекти, малки работилници и домашни потребители, които искат стабилен печат на PLA, с реална възможност за PETG. За специфики като дюза, максимална температура, скорост на принтиране и цена, най-сигурният път е да провериш документацията на конкретната закупена единица, защото те не са част от потвърдените данни, върху които стъпва това ревю. Независимо от липсващите детайли, добрата калибрация и разбирането на общите принципи на FDM принтирането остават най-сигурният път към чисти принтове на тази машина.
Източници
- Cura 5.4.0, машинна дефиниция на Cubicon Style Neo-A22 (работен обем и отопляемо легло): https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/cubicon_style_neo_a22.def.json
- Cura 5.4.0, файл на екструдера на Cubicon Style Neo-A22 (диаметър на дюзата 0.4 mm): https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/cubicon_style_neo_a22_extruder_0.def.json
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.