Какво представлява
Данните за модела не са потвърдени от производителя. Cremaker M V1 се предлага като настолен (desktop) 3D принтер по технологията FDM (Fused Deposition Modeling – послойно наслагване на разтопена нишка) от малък производител на име Cremaker, за когото не открихме официална страница с публикувани спецификации. Търсенето по името на модела връща предимно резултати за съвсем различни машини на Creality, а не за Cremaker, което потвърждава, че производителят все още няма забележимо публично присъствие с документация.
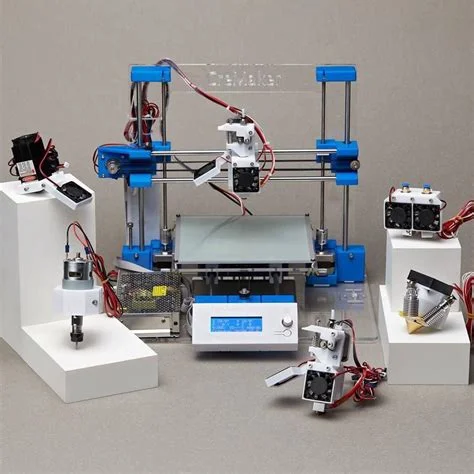
Заради липсата на официален лист в тази статия не се посочва число за обем на принтиране, диаметър на дюзата, температура или цена. Всичко по-долу е обща практика за класа настолни FDM принтери от начално ниво, а не потвърдени параметри на модела.
Технически спецификации
Настолните FDM машини от началния клас, към който вероятно спада Cremaker M V1, обикновено споделят следната конструкция, без това да са потвърдени детайли за самата машина:
- Отворена или полу-затворена рамка с една принтираща глава и загрято легло.
- Управляваща платка с отворен или полу-отворен фърмуер от типа Marlin.
- Ръчно или автоматично нивелиране на леглото като предпоставка за добра адхезия.
- Бавен първи слой с изключен вентилатор – обща практика за целия клас FDM машини [1].
За кого е
Cremaker M V1 изглежда позициониран като бюджетна хоби машина – вход в 3D принтирането за домашни потребители, ученици или начинаещи майстори, които искат собствен принтер без марка с дългогодишна репутация. Такъв избор носи риск – малък производител без документация означава по-трудна поддръжка, по-малко резервни части и липса на гаранция за конкретни числа.
Не е препоръчителен избор за потребител, който разчита на бърза официална поддръжка или сертифицирани резервни части – за тях установен производител с публикувано ръководство е по-сигурен път.
Калибрация стъпка по стъпка
- Механично нивелиране на леглото на четири или повече точки, преди пробно принтиране.
- Z-offset на първия слой – постепенно снижаване на дюзата, докато нишката залепва плътно, без да се сплесква.
- Калибриране на потока чрез единичен куб с измерена дебелина на стената.
- Ретракция чрез кула, за ограничаване на нишкообразуването между елементите на модела.
- Температурна кула за всяка нова ролка филамент, преди дълго принтиране.
Чести дефекти и решения
Нишкообразуване – тънки конци между части на модела заради висока температура или слаба ретракция; решение е понижаване на температурата и нова кула за ретракция. Коробене на ъглите е типично при течение или студено легло; помага по-топло легло, затворен корпус при възможност и бримка (brim) за по-здрава адхезия.
Недоекструзия – слаби, накъсани горни слоеве заради частично запушена дюза или грешен диаметър на нишката; решение е почистване на дюзата и проверка на диаметъра на филамента. Лоша адхезия на първия слой, при която моделът се откача по средата, се решава с повторно нивелиране, по-нисък Z-offset и чиста повърхност на плота.
Препоръчани настройки по материал
Без фирмени профили за Cremaker M V1 ориентирът остават общите диапазони за отворени слайсъри:
- PLA – дюза 210-230 градуса, легло 55-65 градуса [2].
- PETG – дюза 230-265 градуса, легло 70-85 градуса [3].
- ABS – дюза 235-270 градуса, легло 80-110 градуса [4].
- TPU – дюза 220-240 градуса, легло 35-55 градуса [5].
За ABS вентилаторът трябва да остане в ниския край – до 0-20% от максималната мощност, срещу разслояване между слоевете [6].
Заключение
Cremaker M V1 остава непозната величина – малък производител, нулева публична документация и объркващи резултати при търсене, които сочат към съвсем друга марка. Като хоби машина за начинаещи може да свърши работа на ниска цена, но купувачът поема риска от липсата на спецификации, поддръжка и резервни части. Преди покупка поискайте директно от продавача писмени параметри и снимки на реално принтиране, а не маркетингови твърдения без източник.
Източници
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.