Какво представлява
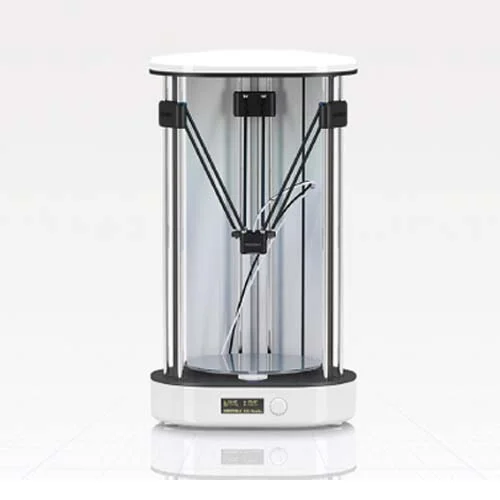
Creatable D3 е настолен 3D принтер на корейския производител Creatable, марка на групата Ateam, изграден върху технологията FDM (fused deposition modeling, послойно наслагване на разтопена нишка). Машината е позиционирана в hobby (любителски) клас: не е играчка, но и не очаква от теб инженерен опит, преди да натиснеш „принтиране“. Философията зад нея е предвидимост, а не експериментаторство върху отворена рамка.
За разлика от „experimenter“ машините, при които рамката е открита и всяка настройка е на показ, hobby класът поставя акцент върху бърз старт: включваш, нивелираш, зареждаш нишка и принтираш. Това не означава по-нисък потенциал, а различна аудитория: хора, които искат резултат, без да трябва първо да опознаят всеки болт на конструкцията.
Ключовото предимство на Creatable D3 е комбинацията от разумен работен обем и отопляемо легло (виж таблицата по-долу), което го отделя от чисто ученическите принтери, ограничени само до PLA. Числата, които следват, идват директно от машинната дефиниция на Creatable D3 в Cura (безплатен софтуер с отворен код за подготовка на модели за принтиране), а не от маркетингов лист.
Технически спецификации
| Параметър | Стойност |
|---|---|
| Работен обем (build volume) | 250 x 250 x 200 mm [1] |
| Отопляемо легло (heated bed) | да [1] |
| Технология | FDM |
| Клас | hobby |
| Диаметър на дюзата | 0.4 mm [2] |
Няма ред за максимална температура на хотенда, скорост на принтиране или цена. Тези стойности не присъстват в проверения източник за конкретно този модел, а тази статия не гадае числа, които не може да докаже. Ако ти трябва точна стойност за дюзата на твоята бройка, провери гравировката върху самата дюза или придружаващата документация, защото доставчиците сменят компоненти между партиди, дори когато моделът на кутията остава същият.
За кого е
Creatable D3 подхожда на човек, който иска собствена машина у дома или в малко ателие, но не иска компромис само с PLA. Отопляемото легло [1] превръща принтера от „показна играчка“ в реален инструмент за части, които трябва да свършат работа: скоби, кутии, стойки, резервни компоненти за домакински уреди. Работният обем от 250 x 250 x 200 mm [1] е достатъчен за повечето настолни проекти, включително по-едри единични детайли или няколко по-малки части на едно легло.
Учители и ученици в STEM среда също ще се чувстват удобно с нея: класът „hobby“ означава по-прост режим на работа, а не занижени възможности за геометрията, която можеш да принтираш. За домашен майстор, който иска резултат без задълбочено ровене в микрометрична настройка на механиката, това е удобна отправна точка.
Ако търсиш машина за сериен добив от партиди денонощно, за инженерни материали с високи изисквания към затворена камера, или за индустриална повторяемост в тесни допуски, Creatable D3 не е отговорът. Hobby класът си има граници и по-добре да ги знаеш преди покупката, отколкото след първите разочароващи принтове.
Калибрация стъпка по стъпка
Редът на калибрацията е един и същ за почти всяка FDM машина, включително Creatable D3. Прескачането на стъпка почти винаги се връща по-късно като необясним дефект в готовия печат.
- Нивелиране на леглото (bed leveling). Провери разстоянието до дюзата в четирите ъгъла и в центъра с лист хартия или вграден сензор, ако машината има такъв. Всичко останало стъпва върху тази основа.
- Z-офсет и първи слой. Правилният първи слой е леко сплескан, не стърже в леглото, но и не хвърчи свободно над него. Тук се крие и защитата срещу elephant foot (разширена, „стъпало“-подобна основа на детайла, причинена от прекомерен натиск на първия слой).
- Температурна кула (temperature tower). Пусни тестов обект с намаляваща температура на всеки етаж, за да намериш точката, при която конкретната ти макара нишка дава най-чисти стени и най-малко провисване.
- Температура на първия слой. Добра практика е първият слой да е с 5 до 10 градуса по-топъл от останалата част на принтирането, защото сцеплението с леглото тежи повече от финеса на повърхността точно там.
- Височина на слоя (layer height). Дръж се в диапазон от 25 до 80 процента от диаметъра на дюзата. По-нисък процент дава по-фин детайл, по-висок процент дава по-бързо принтиране с по-груба текстура.
- Обемен дебит (volumetric flow). Повечето хотенди на настолни FDM машини губят стабилност над около 50 mm³/s. Пропуснати слоеве или накъсана екструзия при висока скорост обикновено означават, че си се ударил точно в тази граница.
- E-steps и поток на екструдера. Принтирай тестова кула от 20 mm и премери реалната височина с шублер, за да коригираш стъпките на екструдера спрямо действително подадената нишка.
- Ретракция. Настрой разстоянието и скоростта на ретракция спрямо конкретния екструдер, за да ограничиш нишковидни следи между отделни елементи на модела.
Всяка стъпка отнема минути, но пропуснатата калибрация струва часове разочарование по-късно, когато дефектът вече е „запечен“ в целия обем на принтирането.
Чести дефекти и решения
Най-честите проблеми, с които се сблъсква собственик на Creatable D3, следват общата логика на FDM принтирането:
- Warping (повдигане и разлепване на ъглите). Причинено е от диференциално охлаждане: външните части на детайла се свиват по-бързо от вътрешните заради разликата в коефициента на топлинно разширение (CTE). Отопляемото легло на Creatable D3 [1] е първата линия защита: дръж температурата в горния край на препоръчания диапазон за материала, ограничи течения около принтера и добави adhesion помощно средство (лепило или brim), ако е нужно.
- Elephant foot (разширена основа). Прекомерен Z-офсет навътре или твърде горещо легло притискат първия слой навън. Коригирай Z-офсета на малки стъпки, вместо да променяш направо температурата на леглото.
- Провиснали надвеси (overhangs). Над около 45 градуса спрямо вертикалата печатът обикновено започва да провисва, защото всеки нов слой има все по-малко материал под себе си. Над тази граница добави поддържащи структури (supports) в slicer-а или преориентирай модела.
- Стрингинг (нишковидни следи между частите на модела). Обикновено идва от недостатъчна ретракция или твърде висока температура на хотенда за конкретната нишка.
- Слаба адхезия между слоевете. Често е комбинация от ниска температура на хотенда и височина на слоя извън разумния диапазон спрямо диаметъра на дюзата.
- Загуба на детайл при висока скорост. Ако увеличиш скоростта и повърхността загрубее или се появят пропуски, вероятно си достигнал термичния лимит на хотенда: обемният дебит, който той може да разтопи в секунда, е краен ресурс, не просто число в slicer-а.
Забележи модела: почти всеки дефект се връща към температура, скорост или геометрия на надвеса. Запомниш ли само това, ще решаваш повечето проблеми бързо, без да гадаеш.
Препоръчани настройки по материал
| Материал | Температура на хотенда | Температура на леглото |
|---|---|---|
| PLA | 210 до 230 °C | 55 до 65 °C |
| PETG | 230 до 265 °C | 70 до 85 °C |
| ABS | 235 до 270 °C | 80 до 110 °C |
Тези диапазони са общи за технологията FDM и важат за повечето машини от този клас, не са специфично измерени за Creatable D3, така че тръгни от средата на диапазона и коригирай спрямо конкретната макара нишка, която използваш. Отопляемото легло на машината [1] е предпоставката, която прави PETG и ABS редовете в тази таблица реална опция, а не просто теория на хартия.
PLA е логичната отправна точка за всеки, който тепърва опознава Creatable D3: широк температурен прозорец, ниско свиване, лесна адхезия дори без затворена камера. PETG е следващата стъпка за части с механично натоварване или контакт с влага и изисква по-внимателно управление на охлаждащия вентилатор, за да не се получат нишковидни следи. ABS е най-взискателен: високата температура на леглото не е прищявка, а необходимост за ограничаване на warping, а затворено пространство около принтера (дори импровизирано, с картонен параван) помага съществено, тъй като Creatable D3 не се предлага с фабрично затворена камера.
Заключение
Creatable D3 не се опитва да бъде най-бързата или най-прецизната машина на пазара. Позиционира се честно като hobby принтер с отопляемо легло и работен обем от 250 x 250 x 200 mm [1], което на практика означава: достатъчно голям за реални части, достатъчно опростен, за да го овладееш без предварителен инженерен опит. Спазиш ли калибрацията стъпка по стъпка, стойността му идва не от впечатляващи числа на хартия, а от предвидимостта на всяко следващо принтиране.
За купувач, който иска принтер отвъд PLA сувенири, реални скоби, кутии, прототипи с PETG или дори ABS, Creatable D3 предлага честна отправна точка. За купувач, който търси индустриална скорост или повторяемост на партиди денонощно, това не е неговата машина, и по-добре е да го приеме предварително, вместо след първите разочароващи принтове.
Източници
- Cura 5.4.0, машинна дефиниция на Creatable D3 (работен обем и отопляемо легло): https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/creatable_d3.def.json
- Cura 5.4.0, файл на екструдера на Creatable D3 (диаметър на дюзата 0.4 mm): https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/extruders/creatable_d3_extruder_0.def.json
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.