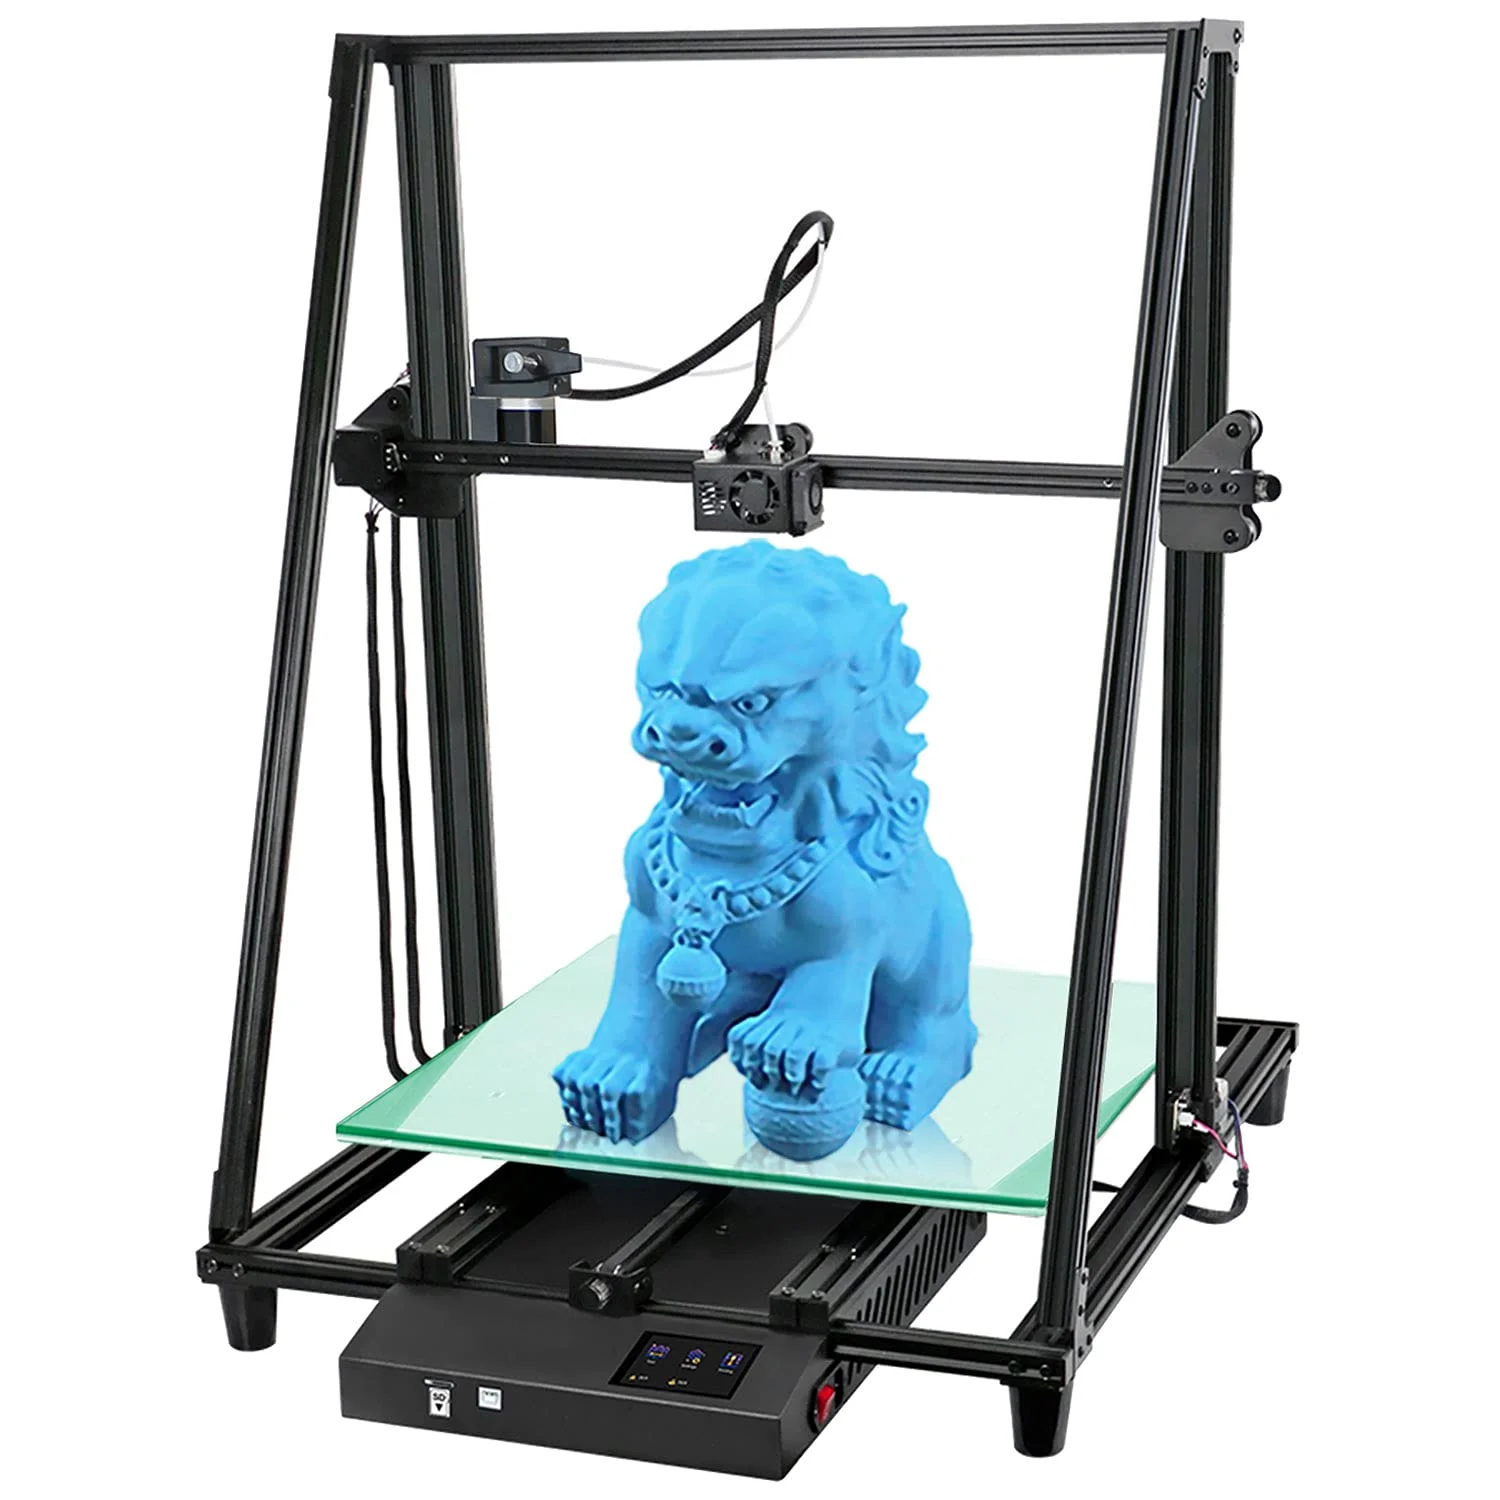
Какво представлява Creasee CS50s Pro
Creasee CS50s Pro е 3D принтер на производителя Creasee [1], с работен обем 500 x 500 x 600 mm [1]. Типът кинематика и формата на работната зона не са посочени в наличния източник. При машини от този клас, зададени с ширина/дълбочина/височина, най-често се среща картезианска геометрия, при която принтиращата система следва линейни релси по всяка ос, за разлика от делта машините, където ефекторът се движи по крива, изчислена едновременно от три диагонални рамена – но за CS50s Pro конкретно това остава общ ориентир, не потвърдена спецификация. Мащабът тук е това, което веднага прави впечатление: 500 x 500 mm основа и 600 mm височина поставят CS50s Pro в горния край на настолните машини, доближавайки се по обем до полу-индустриален клас принтери.
Наставката „Pro“ в името, съчетана с такъв обем, подсказва позициониране като по-скъп, по-обемен вариант в серията CS на Creasee, вероятно насочен към потребители, надраснали компактните модели от същото семейство. Наличният източник не потвърждава нагрята платформа, брой екструдери, максимална температура или цена – изводите тук са изведени внимателно единствено от обема и наименованието, а не представени като допълнителни спецификации.
Технически спецификации
| Производител | Creasee [1] |
| Работен обем | 500 x 500 x 600 mm [1] |
| Форма на обема / кинематика | не е посочена в наличния източник |
| Нагрята платформа | не е посочено в наличния източник |
| Дюза / брой екструдери | 1 екструдер, дюза 0,4 mm [2] |
| Максимална температура на хотенда | не е посочена в наличния източник |
| Скорост на принтиране | не е обявена като спецификация на производителя |
| Цена и година на пускане | не са посочени в наличния източник |
500 x 500 x 600 mm [1] означава площ на масата от четвърт квадратен метър и ход по Z, по-дълъг от повечето настолни принтери на пазара изобщо. При такъв обем всяко малко отклонение в геометрията – неточност в паралелността на релсите, износена гайка по Z – се проявява многократно по-видимо, отколкото при малка машина, защото грешката се „разтяга“ по по-дълъг път. Всичко извън редовете на таблицата по-горе не е потвърдено от проверения източник и затова не е представено като факт.
За кого е Creasee CS50s Pro
Обем от 500 x 500 x 600 mm [1] отваря вратата към детайли, които при по-малка машина биха изисквали разделяне на части и последващо лепене – цели корпуси на кутии, едроформатни макети, реквизит в естествен размер, серийно производство на множество по-малки части в една партида благодарение на голямата площ на масата. Това го прави по-подходящ за работилница, малък бизнес или образователен център, който принтира за повече от един проект едновременно, отколкото за случаен хоби принтиране на бюро.
Голямата площ на масата означава и по-дълго време за принтиране на пълна плоча – а с по-дълго време расте и рискът от прекъсване на захранването, запушване или друг инцидент по средата на партидата. Потребител на CS50s Pro трябва да е готов да следи по-внимателно дългите принтове или да разчита на функции за възстановяване след прекъсване, ако машината ги предлага – нещо, което наличният източник не потвърждава. За хора, които вече имат опит с по-малка настолна машина и търсят предимно мащаб, преходът е естествен.
Калибрация стъпка по стъпка
При картезианска конфигурация, типична за машини от този клас, нивелирането тръгва от четирите ъгъла на масата; типът кинематика на CS50s Pro конкретно не е посочен в наличния източник – но при площ от 500 x 500 mm дори малка неравност в самата плоча (изкривяване, вдлъбнатина по средата) става по-забележима, защото разстоянието между точките на измерване е по-голямо. Препоръчително е преди самото нивелиране да се провери физически дали масата е плоска по диагоналите, а не само по четирите ъгъла – при толкова голяма повърхност средна точка, различна по височина от ъглите, лесно убягва на визуална проверка.
Заради 600-те mm ход по Z [1] – най-дългия сред обичайните настолни машини – специално внимание заслужава изправността на водещите елементи по вертикалната ос: дали винтовете или ремъците са успоредни, дали свързващите муфи не са разцентровани и дали не се появява резонанс при бързи движения по дългата X/Y ос на голямата маса. Едва след тази механична проверка има смисъл от фино Z-offset нагласяне на първия слой, направено в няколко точки по повърхността, а не само в центъра. Накрая се калибрират e-steps и потокът на екструдера с тестово кубче и линейни отсечки – на голяма машина дори малка грешка в потока се натрупва видимо на цяла плоча с множество части.
Чести дефекти и решения
Изкорубване (warping) е рискът номер едно при машина с толкова голяма плоча за принтиране – широка плоска основа изстива неравномерно по цялата си площ, а не само по ъглите, и без нагрята платформа, чието наличие тук не е потвърдено, рискът нараства допълнително при PETG и ABS. Практически подход е да се планира оформлението на плочата така, че по-големите плоски детайли да не заемат целия периметър наведнъж, а да се разпределят с повече поле между тях.
Стрингинг при голяма машина често се задълбочава от по-дългите преходи между острови на принтирането – колкото по-далеч една от друга са две отделни части на плочата, толкова повече разтопен материал може да изтече при недостатъчна ретракция. Максималната температура на хотенда не е част от проверения източник, затова настройката трябва да тръгне консервативно и да се качва постепенно, следейки именно тези дълги преходи между зони.
Слабото сцепление между слоеве по вертикала важи с пълна сила и тук: сцеплението в равнината XY е близо до 100%, докато по Z е в порядъка на 60 до 80% – обща емпирична закономерност на FDM (принцип dfam.fdm.layer_adhesion_xy_vs_z). При 600 mm височина [1] голям еднокорпусен детайл, принтиран изцяло по вертикала, натрупва тази слабост по цялата си дължина – затова за конструктивно натоварени елементи е по-разумно да се търси хоризонтална ориентация или разделяне на детайла по линия, различна от най-дългата ос.
Препоръчани настройки по материал
Следните стойности са общи ориентири от ядрото на правилата на EduFacturing за FDM принтиране, не спецификация на Creasee CS50s Pro – важат за материала, а не за конкретната машина, и подлежат на фина настройка на място.
- PLA: дюза 195 до 220 C, платформа 40 до 60 C (material.pla.hotend_temp.cura, material.pla.bed_temp.cura)
- PETG: дюза 220 до 270 C, платформа 60 до 107 C (material.petg.hotend_temp.cura, material.petg.bed_temp.cura)
- ABS: дюза 230 до 250 C, платформа 75 до 100 C (material.abs.hotend_temp.cura, material.abs.bed_temp.cura)
- TPU: дюза 210 до 240 C, платформа 0 до 60 C (material.tpu.hotend_temp.cura, material.tpu.bed_temp.cura)
Общ ориентир за надвес без опора е около 45 градуса (dfam.fdm.overhang_angle) – над този ъгъл геометрията се нуждае от опорни структури. При обем от 500 x 500 x 600 mm [1] тази граница засяга много повече обем на партидата наведнъж, отколкото при малка машина – планирането на опорите на едроформатен детайл преди принтиране струва повече внимание, защото коригирането на грешка след старта на такъв дълъг печат е скъпо на време и материал.
Заключение
Creasee CS50s Pro е 3D принтер на Creasee с работен обем 500 x 500 x 600 mm [1] – най-големият сред потвърдените тук данни. Производителят и обемът са потвърдени от проверения източник; типът кинематика и формата на работната зона не са посочени в наличния източник. Нагрята платформа, дюза, скорост на принтиране и цена остават непотвърдени и затова не са представени като факти. За работилница или екип, на който му трябва мащаб за едроформатни детайли или серийни партиди от по-малки части, CS50s Pro предлага площ и височина, каквито рядко се срещат в настолния клас.
Източници
- creasee_cs50spro.def.json, Cura 5.4.0 – дефиниция на Creasee CS50s Pro
- creasee_cs50spro_extruder.def.json, Cura 5.4.0 – файл на екструдера (дюза и брой екструдери)
Общи ориентири за FDM принтиране: ядрото на правилата на EduFacturing (material.*.cura, dfam.fdm.*). Локален път на източника: Cura 5.4.0 resources/definitions/creasee_cs50spro.def.json.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.