Какво представлява
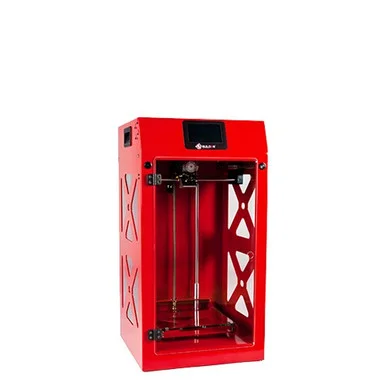
Builder Premium Medium е принтер по технология FDM (fused deposition modeling, послойно нанасяне на разтопена нишка) от нидерландския производител Builder. Машината попада в хоби класа и е насочена към хора, които вече имат известен опит с 3D принтиране и искат по-голяма работна камера, без да преминават към индустриален сегмент. Builder е познат с компактни и относително тихи конструкции, а Premium Medium следва тази философия: рамка с добра достъпност до леглото и вертикална ос, която позволява принтиране на по-високи детайли, отколкото при типичните настолни машини с ниска Z ос.
Името Medium в серията подсказва средно голям обем спрямо останалите модели на Builder (Small и Large), но реалният работен обем вече поставя принтера сред машините с прилична височина на принтирането, което го прави подходящ за детайли като вази, стойки, калъпи и функционални части с по-голяма дължина по вертикалата.
Технически спецификации
Данните по-долу идват директно от машинната дефиниция на Cura 5.4.0 и са проверени факти, не производителски маркетинг. Всичко извън тях (дюза, максимална температура, скорост на принтиране, цена, година на пускане) не се посочва тук, защото няма проверен източник в момента.
| Параметър | Стойност |
|---|---|
| Технология | FDM |
| Клас | Хоби |
| Работен обем (X, Y, Z) | 215 x 205 x 400 mm [1] |
| Отопляемо легло | Да [1] |
| Брой екструдери | 2 [1] |
Обърнете внимание на пропорцията между осите: 215 на 205 mm е стандартна основа за легло, но 400 mm по Z е сравнително висока стойка за тази категория принтери. На практика това означава, че ограничителят при повечето проекти няма да е височината на детайла, а по-скоро доколко леглото и рамката остават стабилни при висок печат.
За кого е
Builder Premium Medium е добър избор за потребител, който вече е преминал през първия си принтер и търси машина с по-голяма Z ос за проекти, които не се събират в стандартните кутии от порядъка на 200 на 200 на 200 mm: лампи, вази, декоративни колони, дълги функционални скоби. Отопляемото легло разширява избора на материали отвъд PLA и прави PETG, а в известна степен и ABS, реалистична опция, стига потребителят да контролира температурата в помещението.
Не е машина за напълно начинаещ без никакъв опит с калибрация, защото хоби класът предполага ръчна настройка и внимание към детайла, но също не е и индустриална система: очаквайте потребителска отговорност за поддръжка, нивелиране и подмяна на консумативи, типична за целия този сегмент машини.
Калибрация стъпка по стъпка
Следната последователност е общовалидна за FDM машини с отопляемо легло и важи с пълна сила за Builder Premium Medium:
- Механично нивелиране на леглото на няколко точки (обичайно четири ъгъла плюс център), преди каквато и да е софтуерна калибрация.
- Настройка на нулевата височина (Z offset) до постигане на равномерна първа линия, без прекомерно сплескване и без недостатъчно прилепване.
- Калибриране на екструдера в стъпки на милиметър (steps per mm): маркирайте нишката, задайте команда за подаване на фиксирана дължина и коригирайте фърмуера при разлика между зададено и реално подадено количество.
- Избор на височина на слоя спрямо диаметъра на дюзата: препоръчителният диапазон е от 25 до 80 процента от диаметъра, като по-ниската стойност дава по-фин резултат, а по-високата, по-бързо принтиране с по-груба повърхност.
- Температурна кула за избрания материал, за да откриете реалния температурен прозорец на хотенда при конкретната партида нишка.
- Температура на първия слой с плюс 5 до 10 градуса над работната температура на материала, за да се подобри прилепването към леглото.
- Финна настройка на изтегляне на нишката (retraction) за ограничаване на нишковидни влакна между отделни елементи на модела.
При принтер с висока Z ос като този обърнете специално внимание на стабилността на рамката по време на калибрацията: вибрации, които при нисък печат минават незабелязано, стават видими като артефакти по стените на по-висок модел.
Чести дефекти и решения
Деформация на ъглите (warping) се появява най-често при ABS и по-рядко при PETG, когато охлаждането на детайла е неравномерно спрямо стайната температура. Решението минава през ограничаване на течения около принтера, по-топло легло и, при нужда, адхезивно покритие на повърхността.
Слонски крак (elephant foot), разширяването на основата на модела в контакт с леглото, се коригира чрез лек положителен Z offset на първия слой или чрез компенсация в слайсъра, а не чрез намаляване на температурата на леглото, което често влошава прилепването, без да реши формата на основата.
Провиснали или скъсани надвеси (overhangs) над приблизително 45 градуса от вертикалата обикновено изискват опори (supports) или преориентиране на детайла; над тази граница качеството пада рязко без значение колко добре е калибрирана машината.
Недостатъчна екструзия при по-бързо принтиране идва от ограничението на обемния дебит на хотенда, обичайно около 50 mm3/s за стандартни настолни хотенди. При висока скорост и голяма височина на слоя стопилката просто не смогва да се разтопи достатъчно бързо и резултатът е дупки и слаба консолидация между слоевете. Намалете скоростта или височината на слоя, преди да подозирате друг проблем.
Препоръчани настройки по материал
Стойностите по-долу са общи ориентири за FDM принтиране, а не спецификация на конкретния хотенд на Builder Premium Medium, тъй като такива данни все още нямат проверен източник. Използвайте ги като начална точка и коригирайте с температурна кула при всяка нова ролка нишка.
| Материал | Температура на дюзата | Температура на леглото |
|---|---|---|
| PLA | 210 до 230 C | 55 до 65 C |
| PETG | 230 до 265 C | 70 до 85 C |
| ABS | 235 до 270 C | 80 до 110 C |
За всеки от трите материала първият слой обичайно се принтира с 5 до 10 градуса над стандартната работна температура на дюзата, за да се подобри първоначалното прилепване към леглото. Отопляемото легло на Builder Premium Medium прави и трите материала практически достъпни, стига потребителят да контролира температурата на околната среда, особено при ABS.
Заключение
Builder Premium Medium заема ясна ниша: работен обем 215 на 205 на 400 mm с отопляемо легло [1], тоест повече вертикално пространство от типичния настолен принтер, при запазен хоби формат на грижа и калибрация. За потребител, който вече знае как да нивелира легло и да чете първия слой, машината отваря врата към по-високи и по-дълги детайли, без да изисква индустриален бюджет или обучение. Липсата на публично проверени данни за дюза, максимална скорост и цена означава, че всяко решение за покупка трябва да мине през директна проверка при производителя или дистрибутора, но геометрията на принтирането вече е ясна и документирана.
Източници
- https://raw.githubusercontent.com/Ultimaker/Cura/5.4/resources/definitions/builder_premium_medium.def.json, машинна дефиниция на Builder Premium Medium от Cura 5.4.0, достъпено на 2026-09-25.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.