Какво представлява
Blocks Pro S30 е настолен FDM принтер (fused filament fabrication) на португалския производител Blocks (BlocksTechnology). Официалното хранилище на производителя в GitHub съдържа пълния потребителски наръчник на модела в PDF и потвърждава, че фърмуерът е базиран на Marlin, с добавени от Blocks настройки за интерфейса [1]. Наръчникът описва Bowden екструдер с едно задвижващо зъбно колело (pinion) и лагер (bearing), плюс панта (hinge) за освобождаване на напрежението при зареждане – класическа конструкция, а не двойно задвижване [1]. Автоматичното и ръчното нивелиране на платото минава през електромеханични сензори (Z-probes), а сензор за свършване на филамента спира печата при скъсване или изчерпване на материала [1].
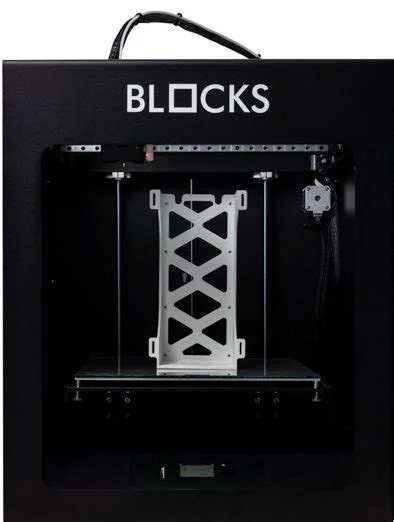
Според наръчника машината тежи 14 kg при габарити приблизително 40×50×50 cm, включително Bowden тръбата и държача на ролката [1]. Платото е стъклено, 4 mm – осигурява равнинност, но производителят изрично предупреждава, че самото стъкло не дава оптимална адхезия, и препоръчва адхезивен продукт [1]. Файловете за принтиране минават през G-code от SD карта или USB, а препоръчаният слайсер е Cura [1].
Технически спецификации
Всички стойности по-долу са потвърдени от официалния потребителски наръчник на Blocks Pro S30 в хранилището на производителя в GitHub [1].
- Технология: FDM / fused filament fabrication [1]
- Обем на принтиране: 310×310×310 mm [1]
- Диаметър на филамента: 1.75 mm [1]
- Съвместими материали: PLA, PETG, ABS, Nylon, Flex, дървесни и метални компаунд филаменти [1]
- Резолюция на слоя: с дюза 0.4 mm – 40-300 микрона [1]
- Скорост на движение (travel): 180 mm/s; наръчникът не дава отделна максимална скорост на принтиране [1]
- Дюза: 0.4 mm, сменяем компонент [1]; хотенд: 180-285°C [1]
- Загряване на хотенда: под 2 минути [1]; на платото: 45°C за 1.5 мин, 90°C за 4.5 мин (по-висока стойност не е посочена) [1]
- Захранване: AC 100-240V, 4A, 50/60Hz; 2 предпазителя 5×20 mm/10A [1]
- Тегло: 14 kg; работни условия: 15-30°C, 10-90% влажност [1]
- Фърмуер: базиран на Marlin; слайсер Cura; ОС Windows, macOS, Linux; връзка SD карта/USB [1]
За кого е
Blocks Pro S30 е за потребител, който иска по-голям обем от типичния начален клас – 310×310×310 mm [1] е над обичайния старт от 220×220 mm – и е готов да мине през реална калибрация, не само едно копче. Хотендът до 285°C [1] покрива PLA, PETG, ABS и Nylon от списъка с поддържани материали [1], но платото е документирано само до 90°C за 4.5 минути без по-висока стойност [1], а наръчникът не споменава затворена камера – затова ABS и Nylon искат повече внимание срещу коробене, отколкото при машина с изрично заявен по-висок максимум. Стъкленото плато без адхезив не държи печата – изрично предупреждение на производителя [1], не предположение. Фърмуерът, базиран на Marlin [1], позволява обновяване по мярка през HEX файл от производителя. За индустриална денонощна работа с ABS/Nylon машината не е проектирана – 14 kg тегло [1] и липса на камера говорят за лека, домашна конструкция. За домашна работилница или учебна лаборатория, готова да инвестира в подготовка на платото, Blocks Pro S30 е разумен избор.
Калибрация стъпка по стъпка
- Ръчно нивелиране с трите винта в ъглите на платото – производителят препоръчва поне два пъти, дори при активно автоматично нивелиране чрез Z-probes [1].
- Настройка на разстоянието дюза-плато с тънък лист хартия между дюзата и платото – завърта се LCD копчето, докато се усети лек натиск; точната процедура от наръчника вместо генеричен „Z-offset“ [1].
- Калибриране на потока (flow) с единична стена и сравнение на реалната с зададената дебелина.
- Настройка на ретракцията – Bowden пътят до хотенда [1] обикновено иска по-голяма дистанция, отколкото директен екструдер; тръгва се от средна стойност и се увеличава при поява на нишки.
- Температурна кула в диапазона 180-285°C [1] за оптимална температура при конкретна ролка.
Първият слой се принтира бавно, 15-25 mm/s, с изключен вентилатор – правило за адхезия при FDM, потвърдено от ядрото на EDi Brain [2][3].
Чести дефекти и решения
Stringing. Симптом: тънки нишки между частите на модела. Причина: недостатъчна ретракция за Bowden пътя или температура близо до горницата от 285°C [1]. Решение: увеличаване на ретракцията и понижаване на температурата в рамките на 180-285°C.
Warping при ABS/Nylon. Симптом: ъглите се повдигат от платото. Причина: без затворена камера, а платото е документирано само до 90°C за 4.5 минути [1] – недостатъчно за горния край на диапазоните им. Решение: brim, лакирано плато, ограничени течения.
Недоекструзия от замърсен pinion. Симптом: тънки или прекъснати слоеве при заредена нишка. Причина: производителят изрично посочва в раздела за поддръжка, че екструдерът трупа остатъци, вредящи на тягата на зъбното колело [1]. Решение: демонтаж на капака на екструдера и почистване на pinion и лагера по процедурата от наръчника [1].
Лоша адхезия на първия слой. Причина: таблицата за проблеми в наръчника посочва два случая – плато прекалено далече (празнини между линиите) и прекалено близо (излишен материал) – и в двата решението е нивелиране [1]. Решение: повторение на нивелирането с теста с хартия, почистване с изопропилов алкохол и адхезив, защото самото стъкло не е достатъчно [1].
Препоръчани настройки по материал
Официалният списък на Blocks Pro S30 включва PLA, PETG, ABS, Nylon, Flex и компаунд филаменти [1], а хотендът стига до 285°C [1] – покрива изцяло диапазоните на EDi Brain по-долу:
- PLA – дюза 210-230°C, легло 55-65°C [4][5]. Изцяло в границите на машината.
- PETG – дюза 230-265°C, легло 70-85°C [6][7]. В рамките на хотенда (285°C [1]); документираните 90°C за платото [1] покриват диапазона.
- ABS – дюза 235-270°C, легло 80-110°C [8][9]. Хотендът има марж до 285°C [1], но платото е документирано само до 90°C [1] – покрива долната част от диапазона, горният край е без потвърдена стойност, затова brim и лак остават практически задължителни.
- TPU / Flex – дюза 220-240°C, легло 35-55°C [10][11]. Изцяло в границите; Flex е изрично в списъка на производителя [1], а по-дългият Bowden път [1] иска по-внимателна скорост за гъвкавия материал.
Първият слой винаги бавно (15-25 mm/s) с изключен вентилатор [2], а при ABS обдухването остава до около 20% от максимума, за да се избегне разслояване [12].
Заключение
Blocks Pro S30 е документирана чрез собствения наръчник на производителя машина с обем 310×310×310 mm [1], хотенд с марж до 285°C [1] и авто/ръчно нивелиране чрез Z-probes [1]. Екструдерът е класически Bowden с едно зъбно колело, не двойно задвижване, и иска периодично почистване на pinion по процедурата на производителя [1]. Стъкленото плато без адхезив не държи печата – изрично предупреждение на производителя [1] – а данните за загряване на платото стигат само до 90°C, без по-висока стойност, което поставя горния край на диапазоните за ABS и Nylon под въпрос без камера. За хоби потребител или малко ателие, готово да инвестира в подготовка на платото и ретракцията, Blocks Pro S30 е стойностен избор. За индустриална продукция с ABS/Nylon и гарантирана адхезия по-подходяща е машина със затворена камера и по-висок документиран максимум на платото.
Източници
- Blocks-Pro-S30 – официално хранилище на производителя, GitHub – пълен потребителски наръчник (PDF) с обем на принтиране, резолюция на слоя, скорост на движение, температура на хотенда, време за загряване на хотенда и платото, захранване, тегло, габарити, работни условия, фърмуер, поддържани материали и ключови функции (авто/ръчно нивелиране, сензор за филамент, поддръжка на екструдера).
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range
- EDi Brain, ядро на правилата: gcode.quality.first_layer_fan_off
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.pla.bed_temp.slicer
- EDi Brain, ядро на правилата: material.petg.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.petg.bed_temp.slicer
- EDi Brain, ядро на правилата: material.abs.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.abs.bed_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.hotend_temp.slicer
- EDi Brain, ядро на правилата: material.tpu.bed_temp.slicer
- EDi Brain, ядро на правилата: gcode.material.abs_asa_fan_cap
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.