Какво представлява
Данните за модела не са потвърдени от производителя. BeamUp L се предлага под марката Kemiq (Beamup) от турска компания, но към датата на проверка официалният домейн kemiq.com пренасочва посетителите към паркинг страница на регистратора на домейни, а алтернативният адрес beamup3d.com изобщо не отговаря. Без жив, авторитетен адрес от производителя не можем да потвърдим нито едно техническо число за конкретния модел.
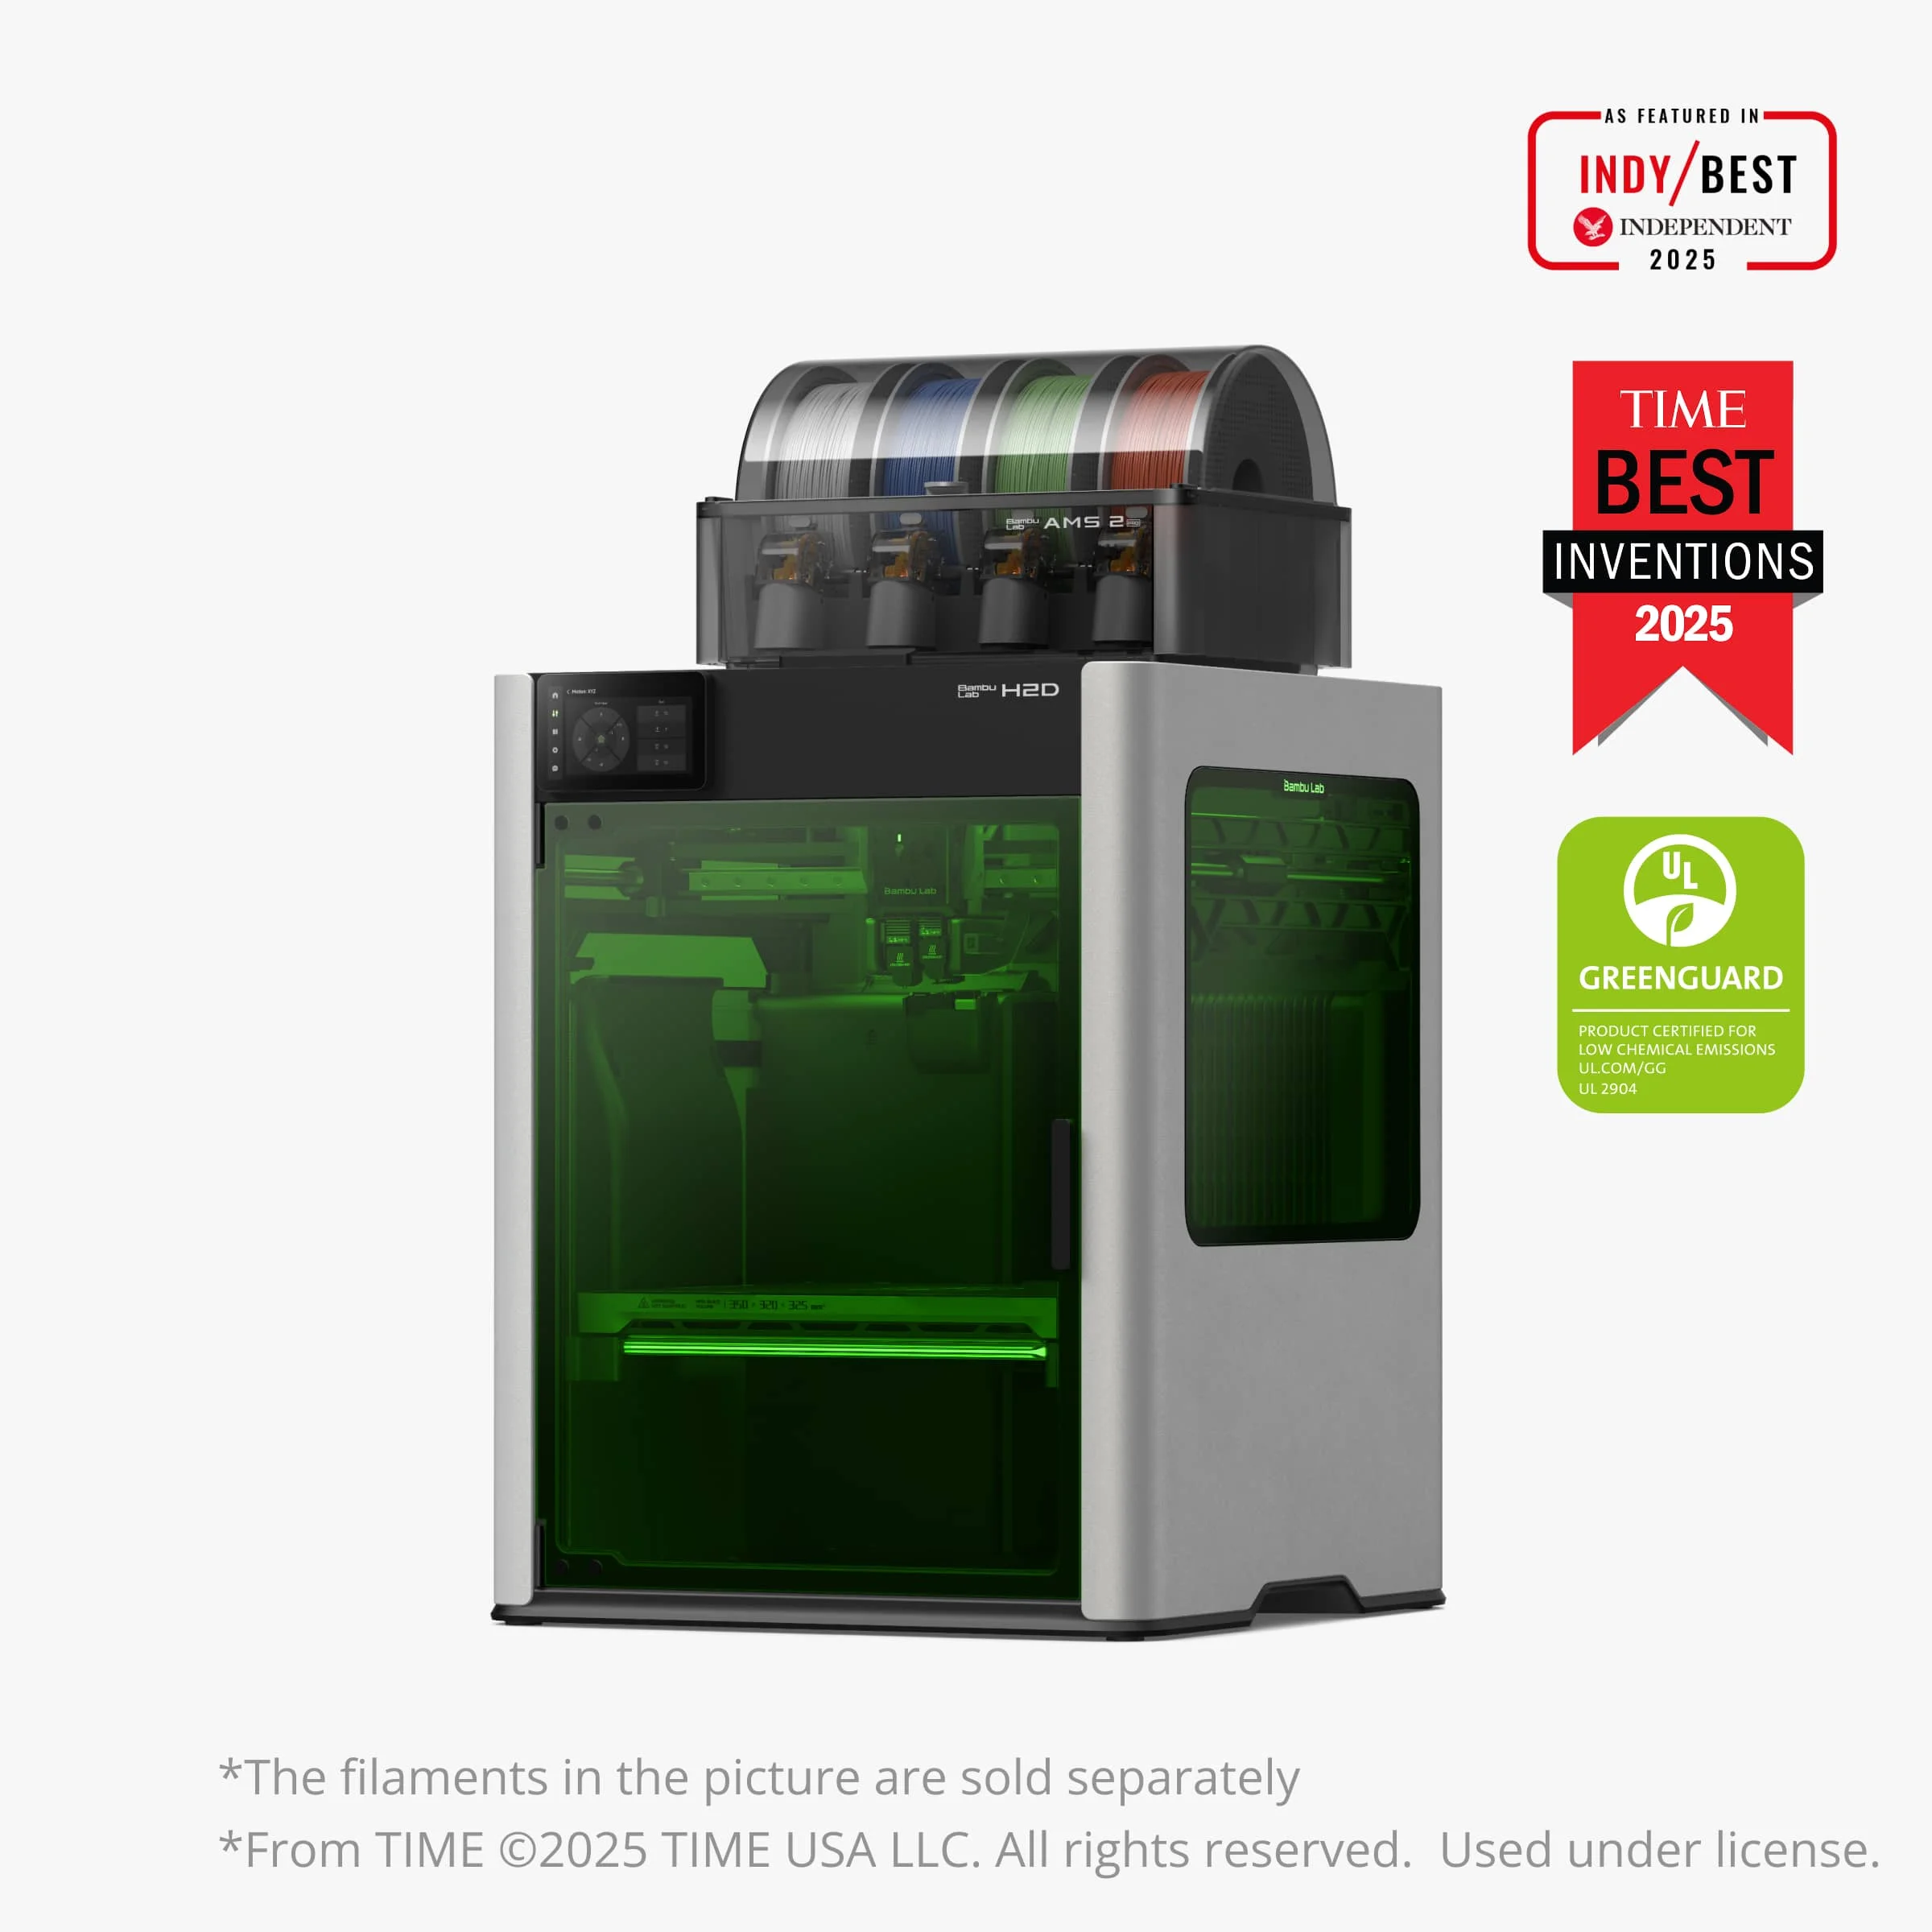
Публично достъпни исторически описания на марката позиционират BeamUp сериите като hobby-клас FDM (fused deposition modeling) принтери с автоматично нивелиране на платформата – функция, честа за този клас машини през последните години. Тъй като в момента липсва работещ официален източник, тази статия описва общите характеристики на hobby FDM класа, а не потвърдени спецификации на конкретната машина BeamUp L.
Технически спецификации
За hobby-класа FDM принтери като цяло (без да твърдим, че всяко от изброените важи конкретно за BeamUp L) е обичайно да видите: Cartesian или CoreXY кинематика с ремъчно задвижване по X и Y и винтова ос (leadscrew) или ремък по Z; единична сменяема дюза с малък диаметър; работна повърхност от стъкло, акрил или пружинна стомана с PEI покритие; стандартен мрежови захранващ адаптер; управление през карта с памет или USB кабел, а при по-новите модели – и WiFi с мобилно приложение. Тъй като не разполагаме с потвърден източник конкретно за BeamUp L, съзнателно не посочваме стойности за обем на принтиране, скорост, тегло или цена на този модел.
За кого е
Hobby-класа FDM машини, към който принадлежи заявената категория на BeamUp L, обикновено е насочен към начинаещи и напреднали любители, които искат сравнително лесно за настройка изживяване без сложна модификация на кинематика с отворен код. Такива машини рядко са подходящи за индустриална или production употреба – предназначени са за прототипи, дребни аксесоари и учебни проекти в дома или класната стая.
Без потвърдени спецификации за BeamUp L не можем да кажем категорично за какъв точно обем детайли, натовареност или бюджет е подходяща тази конкретна машина. Ако вече притежавате BeamUp L или обмисляте покупка, препоръчваме директен контакт с продавача, при когото сте я закупили, за актуална документация и гаранционни условия.
Калибрация стъпка по стъпка
Общата процедура за калибрация на кой да е FDM принтер от hobby класа включва следните стъпки, базирани на общата практика за материала, не на конкретни данни за BeamUp L:
- Механично изравняване на платформата на четирите ъгъла (и центъра при по-голямо легло), преди всякаква софтуерна корекция.
- Настройка на Z-offset на първия слой: общата практика за FDM принтиране държи скоростта на първия слой в диапазона 15-25 mm/s (gcode.quality.first_layer_speed_range) [1], за по-добро залепване към платформата.
- Изключване на вентилатора за охлаждане на първия слой (gcode.quality.first_layer_fan_off) [1] – общо правило за адхезия при почти всички материали.
- Калибриране на потока (flow) чрез единична стена и сравнение на измерената дебелина спрямо зададената в слайсера.
- Калибриране на ретракцията чрез тестова кула с нарастващи стойности, докато нишките между отделните елементи на модела изчезнат.
- Температурна кула за конкретния филамент, за да намерите оптималната температура на дюзата за конкретната ролка материал, без да разчитате на фиксирано число за машината.
Чести дефекти и решения
Stringing (нишки): симптом – тънки паяжини между отделните части на модела. Причина – висока температура на дюзата спрямо материала или недостатъчна ретракция. Решение – намалете температурата стъпка по стъпка чрез температурна кула и увеличете ретракционното разстояние, докато проблемът изчезне.
Warping (коробене): симптом – ъглите на детайла се повдигат от платформата по време на принтиране. Причина – недостатъчна температура на леглото (при материали като ABS или ASA) или течение в помещението. Решение – затворете зоната около принтера от течение и, ако машината разполага с отопляема плоча, повишете температурата ѝ според материала.
Under-extrusion (недоекструзия): симптом – тънки, накъсани или дупчести стени. Причина – запушена дюза, хлабав ремък на екструдера или грешна калибрация на потока. Решение – направете студено издърпване на дюзата, проверете затягането на екструдерния механизъм и прекалибрирайте потока.
Лоша адхезия на първия слой: симптом – моделът се отлепя от платформата по време на принтиране. Причина – грешен Z-offset или замърсена повърхност на платформата. Решение – занулете Z-offset ръчно с лист хартия и почистете платформата с изопропанол преди всяко принтиране.
Препоръчани настройки по материал
Тъй като не разполагаме с потвърдена спецификация на BeamUp L за поддържани материали, посочваме само общите слайсерни диапазони от ядрото на правилата, приложими за FDM принтери като цяло – не като гаранция, че всички изброени материали са подходящи за тази конкретна машина.
- PLA: дюза 210-230°C, легло 55-65°C (material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer) [1]
- PETG: дюза 230-265°C, легло 70-85°C (material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer) [1]
- ABS: дюза 235-270°C, легло 80-110°C (material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer) [1]
- TPU: дюза 220-240°C, легло 35-55°C (material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer) [1]
За ABS и ASA общата практика ограничава обдухването до 0-20% (gcode.material.abs_asa_fan_cap) [1], за да се намали разслояването и коробенето – прилагайте това правило само ако BeamUp L действително разполага с отопляема плоча или камера, подходяща за тези материали, което не сме в състояние да потвърдим към момента.
Заключение
Честно казано, в момента не можем да ви кажем нищо конкретно и проверено за BeamUp L. Официалният домейн на производителя Kemiq (kemiq.com) пренасочва към паркинг страница на регистратора, а алтернативният домейн beamup3d.com изобщо не отговаря. Без жив, авторитетен източник не публикуваме числа за обем на принтиране, скорост, дюза или цена, защото рискът от остаряла или невярна информация е твърде голям. Ако притежавате тази машина или разполагате с актуална документация от производителя, потвърдените данни могат да бъдат добавени при следваща редакция на статията.
Източници
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer, gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.