Какво представлява
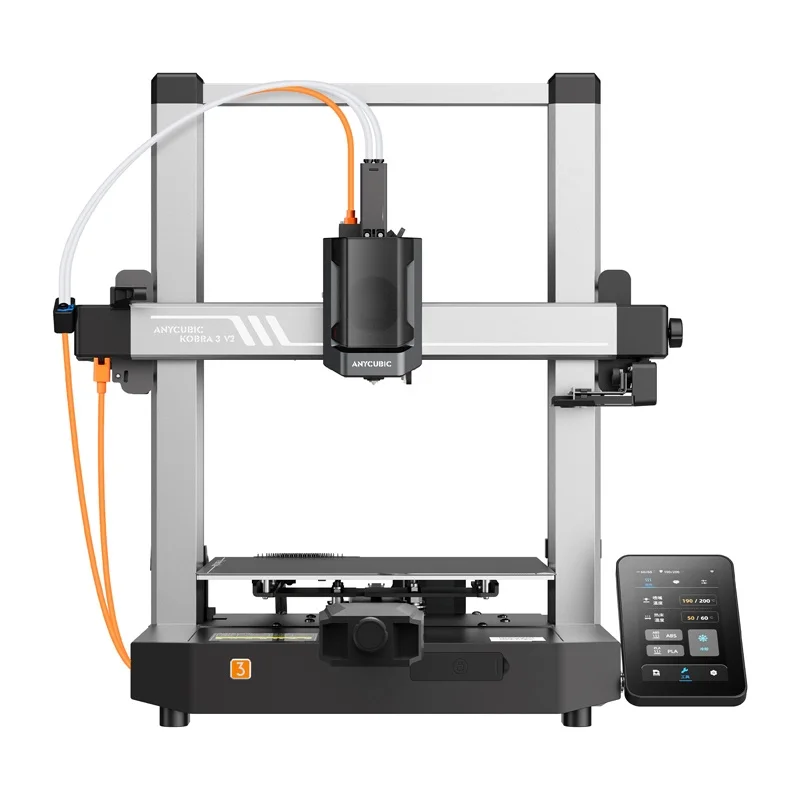
Anycubic Kobra 3 V2 е hobby клас 3D принтер с конструкция тип Gantry System („Construction: Gantry System“ по официалната спецификация), произведен от Anycubic – един от най-разпространените производители на достъпни FDM машини. Разглежданата тук версия е Combo вариантът, който идва с ACE Pro системата за автоматична смяна на цветове, вградена активна сушилня за филамент и вградена камера за наблюдение на принтирането от разстояние.
Официалната страница на производителя за европейския пазар представя Kobra 3 V2 като high-speed машина от новото поколение на серията, с директен екструдер (direct drive) и декларирана скорост на принтиране „Up to 600mm/s“ (eu.anycubic.com/products/kobra-3-v2-combo) [1]. Производителят не посочва изрично коя ос носи порталът и коя – леглото; официалната спецификация дава само общото название на конструкцията („Gantry System“), без детайл по кинематиката.
Технически спецификации
Официалната продуктова страница на Anycubic посочва следните потвърдени параметри за Kobra 3 V2 Combo [1]:
- Обем на принтиране: 255×255×260 mm
- Скорост на принтиране: препоръчана 300 mm/s, максимална до 600 mm/s
- Ускорение: препоръчано 10 000 mm/s², максимално 20 000 mm/s²
- Дюза: максимална температура 300°C, стандартен диаметър 0.4 mm, разширяем до 0.6 / 0.8 mm
- Легло: максимална температура 110°C, повърхност PEI spring steel (пружинна стомана с PEI покритие)
- Екструдер: директен (direct drive)
- Фърмуер: Kobra OS
- Камера: вградена 720p камера за наблюдение на принтирането
- Сушилня за филамент: активна функция „Active Filament Drying“ (производителят не посочва конкретен температурен диапазон)
- Съвместими материали: самата машина Kobra 3 V2 поддържа PLA, PETG и TPU (TPU само едноцветно, не през ACE Pro); системата ACE Pro за многоцветно принтиране поддържа PLA, PETG, ABS, ASA, PET, PA, PC, PP, HIPS
Тези числа идват директно от официалната страница за продукта, а не от каталог на трета страна – затова стойностите по-горе са потвърдени, не преразказани.
За кого е
Kobra 3 V2 е насочен към хобисти и семейства, които искат бърз печат без да строят машина сами. ACE Pro системата за смяна на цветове го прави подходящ и за хора, които експериментират с многоцветни модели, значки, фигурки и учебни макети – без да купуват отделен инструмент за смяна на филамент. Директният екструдер и високото ускорение (до 20 000 mm/s²) го поставят сред машините, ориентирани към бързо принтиране, а не към прецизност на микронно ниво. За учебна среда с ограничено време на занятие – където детето трябва да види резултат за минути, не за часове – скоростта е реално предимство. За потребител, търсещ инженерна прецизност при инженерни толеранси или принтиране с абразивни материали, Kobra 3 V2 не е първият избор – за такива нужди затворена CoreXY машина с калена дюза е по-подходяща.
Калибрация стъпка по стъпка
Kobra 3 V2 разчита на автоматичното нивелиране LeviQ 3.0 („Machine Leveling: LeviQ3.0 Auto-leveling, Z-Offset“ по официалната спецификация). Отвъд самото автоматично нивелиране, следващите стъпки са обща практика при FDM, не процедура специфична за този модел: проверка на Z-offset за първия слой чрез фина настройка надолу или нагоре на малки стъпки, докато първата линия остане леко сплескана, но не прозрачна – без конкретна стъпка в mm, приписана на този принтер.
Скоростта на първия слой трябва да остане в диапазона 15-25 mm/s (gcode.quality.first_layer_speed_range), а вентилаторът – изключен на първия слой (gcode.quality.first_layer_fan_off), за да се получи добра адхезия към PEI плочата. Следва калибрация на потока (flow) – обща FDM практика по формулата от ядрото (gcode.quality.extrusion_multiplier_correction_formula): принтиране на тестова единична стена, измерване на дебелината с шублер и корекция на extrusion multiplier спрямо разликата с номиналната ширина. При direct drive екструдери общата практика сочи по-малка ретракция от bowden системите – 0.5-2 mm (gcode.quality.retraction_distance_direct_drive); точната стойност за конкретен филамент се намира с тестова кула. Заради високата максимална скорост на машината (до 600 mm/s по спецификация), температурна кула е особено полезна стъпка – общата FDM практика е, че недостатъчната температура на дюзата при висока скорост води бързо до недоекструзия, докато прекалено високата – до провисване на моста и стрингинг.
Чести дефекти и решения
Stringing (нишки): тънки конци между отделни участъци на модела. При машина, проектирана за високи скорости като Kobra 3 V2, честа причина е прекалено висока температура на дюзата за избраната скорост. Решение (обща FDM практика): понижаване на температурата чрез температурна кула и леко увеличаване на ретракцията на малки стъпки.
Warping (коробене): повдигане на ъглите на детайла, най-често при ABS, ASA или PC при отворена работна камера. Производителят не посочва затворена работна камера за Kobra 3 V2, затова печатът на тези материали изисква избягване на течения и по-висока температура на леглото към горната граница на диапазона. Решение: покриване на машината, brim, чисто и добре загряло легло преди старт.
Underextrusion (недоекструзия): тънки или накъсани стени. При директен екструдер най-честата причина е грешен диаметър на филамента в слайсера или частично запушена дюза 0.4 mm заради прегряване при висока скорост. Решение: калибрация на потока, проверка на филамента с шублер, cold pull за прочистване на дюзата.
Лоша адхезия на първия слой: отлепяне на модела от PEI плочата. Обичайно е следствие от грешен Z-offset или мазна повърхност на леглото. Решение: почистване с изопропилов алкохол, повторна калибрация на LeviQ 3.0 и спазване на температурата на леглото 110°C максимум.
Препоръчани настройки по материал
Стойностите по-долу са общи диапазони от ядрото на правилата на EDi Brain (вендор профили на OrcaSlicer/Bambu), приложими към Kobra 3 V2 в рамките на потвърдените граници на машината – дюза до 300°C, легло до 110°C:
- PLA: дюза 210-230°C, легло 55-65°C – най-лесен старт, работи стабилно при висока скорост
- PETG: дюза 230-265°C, легло 70-85°C – изисква по-внимателна ретракция заради директния екструдер
- ABS: дюза 235-270°C, легло 80-110°C – в горната граница на леглото на машината, препоръчва се покриване срещу течения
- ASA: дюза 250-270°C, легло 90-110°C – UV-устойчива алтернатива на ABS, същите ограничения за течения
- TPU: дюза 220-240°C, легло 35-55°C – ниска скорост, минимална ретракция заради директния екструдер
Обдухването на първия слой остава изключено при всички материали (gcode.quality.first_layer_fan_off), а за ABS/ASA общата практика е таван на вентилатора 0-20% (gcode.material.abs_asa_fan_cap), за да не се получи разслояване на слоевете.
Заключение
Anycubic Kobra 3 V2 предлага рядка комбинация за своя клас – обем на принтиране 255×255×260 mm, скорост до 600 mm/s и достъп до многоцветно принтиране през ACE Pro, без сложна настройка. Директният екструдер и активната сушилня за филамент решават два от най-честите проблеми на начинаещите – недоекструзия и влага във филамента. Производителят не посочва затворена работна камера, затова печатът на ABS и ASA изисква повече внимание към течения и температура на леглото. За хоби потребител, семейство или учебна работилница, търсеща бърз и разбираем резултат с опция за многоцветни модели, Kobra 3 V2 е солиден избор. За потребител с нужда от принтиране в затворена камера или с инженерна прецизност – това не е правилната машина.
Източници
- eu.anycubic.com/products/kobra-3-v2-combo – официална продуктова страница на Anycubic за ЕС: обем на принтиране, скорост, ускорение, температури на дюза и легло, direct drive екструдер, камера, сушилня, съвместими материали
- EDi Brain, ядро на правилата: material.pla.hotend_temp.slicer, material.pla.bed_temp.slicer, material.petg.hotend_temp.slicer, material.petg.bed_temp.slicer, material.abs.hotend_temp.slicer, material.abs.bed_temp.slicer, material.asa.hotend_temp.slicer, material.asa.bed_temp.slicer, material.tpu.hotend_temp.slicer, material.tpu.bed_temp.slicer – температури по материал
- EDi Brain, ядро на правилата: gcode.quality.first_layer_speed_range, gcode.quality.first_layer_fan_off, gcode.material.abs_asa_fan_cap – първи слой и охлаждане
- EDi Brain, ядро на правилата: gcode.quality.extrusion_multiplier_correction_formula, gcode.quality.retraction_distance_direct_drive – обща практика за калибрация на потока и ретракция при direct drive
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 1 октомври 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 1 октомври 2026.