

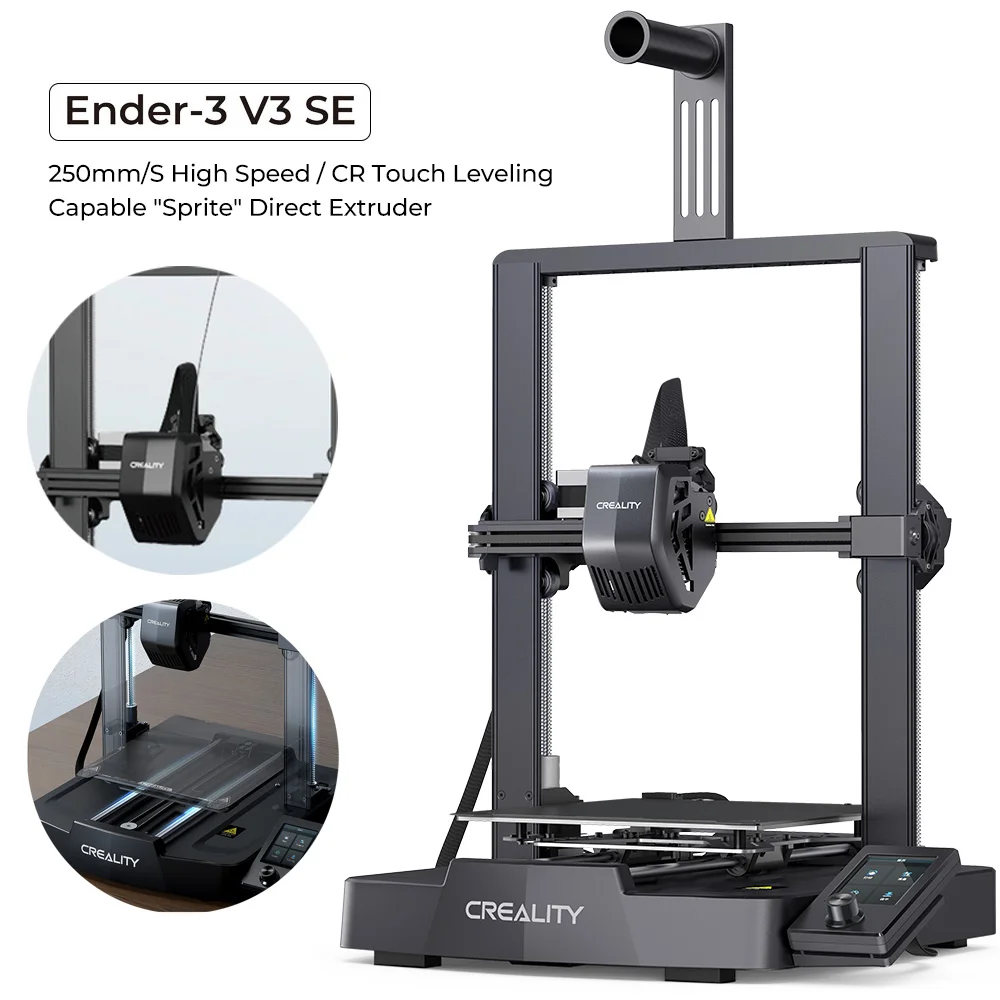
Creality Ender-3 V3 SE е отворен bedslinger FDM принтер от бюджетен клас, създаден да направи 3D принтирането достъпно за всеки начинаещ. С работен обем 220×220×250 mm, автоматична нивелация чрез CR Touch, скорости до 250 mm/s и монтаж под 20 минути, той е може би най-добрата отправна точка за първи принтер.
Какво представлява
Ender-3 V3 SE е еволюция на легендарната Ender-3 серия – отворена рамка с директна екструзия, PEI пружинираща платформа и сензор CR Touch за автоматична компенсация на неравностите на леглото. Машината е насочена към ученици, ентусиасти и малки работилници, които тепърва навлизат в 3D принтирането и искат лесен старт, без да жертват качество на изображението. Работи отлично с PLA, PETG и TPU, а ABS е постижим с допълнително огражение. Отвореният дизайн прави сервизът и ъпгрейдите прости и евтини.
Технически спецификации
| Технология | FDM (Bedslinger, отворена рамка) |
|---|---|
| Работен обем | 220 × 220 × 250 mm |
| Максимална скорост | до 250 mm/s |
| Екструдер | директен (Sprite) |
| Калибрация | автоматична – CR Touch (25-точкова мрежа) |
| Платформа | PEI пружинираща стомана |
| Клас / Цена | Бюджет · ~190 € |
За кого е
- Бързо прототипиране – проверка на форма, сглобка и ергономия за часове вместо дни (Продуктов дизайн)
- Приспособления и фикстури – изработка на производствени шаблони и задържащи приспособления за малки серии (Автомобилостроене и производство)
- STEM образование – обучение на учениците в принципите на 3D принтирането – от идея до обект (Образование)
Калибрация стъпка по стъпка
- Почисти PEI платформата с изопропилов алкохол (IPA). Обезмаслена повърхност осигурява максимална адхезия на първия слой.
- Стартирай автоматичното нивелиране с CR Touch (25-точкова мрежа). Равномерно разстояние между дюзата и платформата по цялата зона за принтиране.
- Прецизирай Z-offset докато се принтира първият слой. Първият слой е добре пресован, без „слонско стъпало" и без отлепване.
- Калибрирай стъпките на екструдера (E-steps) чрез командата M92. Екструдерът подава точното количество филамент – без под- или свръхекструзия.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
Ender-3 V3 SE е изключителна стойност за парите за всеки, който прави първите си стъпки в 3D принтирането. Автоматичната нивелация с CR Touch, директният екструдер и PEI платформата премахват повечето „начинаещи" препятствия. Машината не е направена за инженерни полимери и висока скорост – но за PLA, PETG и TPU проекти на достъпна цена няма по-добър старт.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии