

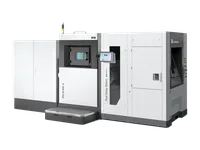
EOS M 400-4 е индустриална DMLS/LPBF машина с четири 400W лазера, проектирана за серийно производство на едрогабаритни метални части с висока производителност. С работен обем 400×400×400 mm и паралелна обработка на четири лазерни зони, тя е еталон за производителност в металната адитивна технология.
Какво представлява
M 400-4 е флагманът на EOS в сегмента на едрогабаритния метално 3D принтиране. Технологията LPBF (Laser Powder Bed Fusion), позната и като DMLS в номенклатурата на EOS, разтапя метален прах слой по слой с прецизни лазерни лъчи в затворена инертна газова атмосфера. Четирите независими лазера действат едновременно в различни зони на строителния обем, намалявайки времето за изграждане на едри части до 4 пъти спрямо еднолазерни системи. Машината е насочена към предприятия, търсещи сертифицирано производство на аерокосмически компоненти, медицински импланти и сложни индустриални части директно от CAD файл.
Технически спецификации
| Технология | DMLS / LPBF (Laser Powder Bed Fusion) |
|---|---|
| Работен обем | 400 × 400 × 400 mm |
| Лазерна система | 4 × 400 W Yb:YAG влакнести лазери |
| Дебелина на слоя | 20–90 μm (в зависимост от материал) |
| Атмосфера | инертен газ (азот или аргон), <0.1% O₂ |
| Система за прах | автоматизирана дозираща и просевна система IPCM-L |
| Клас / Цена | Индустриален · ~1 500 000 € |
Приложения и индустрии
- Серийно производство на метални компоненти – четирилазерната архитектура позволява паралелна обработка на множество части в един цикъл, постигайки икономически ефективен throughput, сравним с традиционни производствени методи (Промишлено производство и OEM доставчици)
- Едрогабаритни аерокосмически конструкции – пълният работен обем 400×400×400 mm позволява изграждане на конструктивни части за авиация и космически апарати (брекети, топлообменници, структурни вставки) от сертифицирани сплави като Ti6Al4V и Inconel 718 без заваряване (Аерокосмическа индустрия)
- Автомобилни форми и инструментална екипировка – производство на конформни охладителни канали в леярски форми и матрици от инструментална стомана (Maraging Steel / H13), намалявайки цикличното време на инжекционното формоване с 20–40% (Автомобилна и инструментална индустрия)
Производствен процес
- Подготви CAD модела: добави опорни структури, оптимизирай ориентацията и раздели зоните за всеки от четирите лазера в софтуера EOS Print. Правилно разпределение на лазерните зони предотвратява дефекти по границите между тях и осигурява равномерна микроструктура.
- Зареди и просей металния прах през системата IPCM-L; провери O₂ съдържанието в камерата – трябва да е под 0.1% преди старт. Инертната атмосфера предотвратява окисляването на праха и гарантира механичните свойства на готовата част.
- Изпълни 4-лазерното LPBF изграждане: четирите лазера топят прах едновременно в своите зони, слой по слой, при дебелина 20–90 μm. Паралелната обработка намалява общото време за изграждане на едри части до 4 пъти спрямо еднолазерни системи.
- Приложи термична обработка (stress relief annealing или HIP) и отрежи опорите с електроерозия или механична обработка. Термичната обработка освобождава остатъчните напрежения, а правилното отстраняване на опорите запазва прецизната геометрия на частта.
- Извърши финишна обработка по нужда: CNC обработка на функционалните повърхнини, полиране, нанасяне на покритие или HIP за пълна плътност. Постигат се финални размерни допуски и повърхностна грапавост, отговарящи на аерокосмически и медицински стандарти.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
EOS M 400-4 е машина за предприятия, за които производителността и сертификацията не са опция, а изискване. Четирите лазера трансформират LPBF от бавен прототипен процес в конкурентна алтернатива на традиционните производствени методи при сложни метални части. Инвестицията е значителна, но при правилно интегрирана производствена среда – с термична обработка, автоматизирано прахово управление и CMM верификация – M 400-4 доставя повторяема, документирана и сертифицируема метална адитивна продукция в промишлен мащаб.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии