

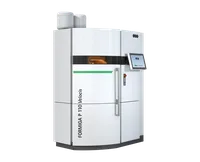
EOS P 396 е индустриална SLS машина за полимерен прах, предназначена за производство на функционални крайни части и малки серии. С работен обем 340×340×600 mm, CO₂ лазер и подгрята камера, тя спича найлон и специализирани полимери слой по слой – без опори, тъй като незасегнатият прах служи като естествена подпора за всяка геометрия.
Какво представлява
Селективното лазерно спичане (SLS) е адитивна технология, при която CO₂ лазер прецизно спича слоеве полимерен прах по CAD профила. EOS P 396 работи в плътно затворена, равномерно подгрята камера – условие за минимизиране на остатъчните напрежения и гарантиране на постоянни механични свойства в целия обем на прахоблока. Незаспеченият прах около деталите изпълнява ролята на опора, което позволява производство на надвиснали геометрии, вътрешни канали и решетъчни структури, невъзможни или икономически неизгодни при FDM или SLA. Машината е насочена към индустриални производители, аерокосмически и медицински компании, а също и към AM сервизни бюра, търсещи стабилно, повтаряемо качество при серийна работа.
Технически спецификации
| Технология | SLS – Селективно лазерно спичане (полимерен прах) |
|---|---|
| Работен обем | 340 × 340 × 600 mm |
| Лазер | CO₂ лазер, 70 W |
| Дебелина на слоя | 0,06 – 0,18 mm (типично 0,10 mm) |
| Подгряване на камерата | равномерно подгрята до ~170 °C (за PA12) |
| Опори | не се изискват – прахът поддържа детайлите |
| Клас / Цена | Индустриален · ~250 000 € |
Приложения и индустрии
- Функционални крайни части и малки серии – производство на готови детайли от PA12 и PA11 с механични свойства, сравними с инжекционно леене, без нужда от инструментална екипировка (Автомобилостроене, промишлено оборудване)
- Сложни геометрии и решетъчни структури – изработка на надвиснали форми, вътрешни канали и биомиметични решетки, невъзможни при традиционни технологии – без допълнителни опори (Аерокосмос, медицински изделия)
- Издръжливи функционални прототипи – бързо прототипиране на крайни части за тестване при реални натоварвания, вибрации и температурни цикли с реален производствен материал (R&D, потребителски стоки)
Производствен процес
- Подготовка и зареждане на прахово легло: разбъркайте и просейте прахова смес от свеж и рециклиран PA12 (типично refresh rate 30–50% свеж прах), заредете в резервоара и задайте целевата температура на камерата (~170 °C за PA12). Равномерно прахово легло с правилна плътност и термично равновесие – основа за хомогенно спичане.
- SLS спичане: лазерът сканира всеки слой по CAD профила, като спича праха; непокрити зони остават като неспечен прах – естествена опора за следващите слоеве. Детайлите се оформят вградени в прахоблока без допълнителни конструкции за опора.
- Охлаждане на прахоблока: след приключване на построяването оставете прахоблока да се охлади бавно и контролирано вътре в камерата (обикновено 12–24 ч в зависимост от размера). Контролираното охлаждане предотвратява деформации и остатъчни напрежения в детайлите.
- Разопаковане и пясъкоструене: извадете прахоблока, ръчно или с вакуумна станция отстранете свободния прах (за рециклиране), след което пясъкоструйте или дробоструйте повърхността за финализиране. Чисти детайли с равномерна, леко матова повърхност, готови за последваща обработка или директна употреба.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
EOS P 396 е производствен инструмент за организации, за които качеството, повтаряемостта и свободата на дизайна са без компромис. Липсата на опори отваря геометрии, затворени за всяка друга технология, а подгрятата камера гарантира изотропни механични свойства в целия прахоблок. Машината изисква строг процесен контрол – управление на refresh rate, охлаждането и параметрите на лазера – но при правилна експлоатация доставя функционални полимерни части, конкурентни на инжекционното леене, без скъпа инструментална екипировка.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии