

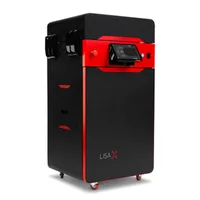
Sinterit Lisa X е настолна SLS машина от производствен клас, проектирана за малки серии и функционални части от прахови полимери. С IR лазер, по-голяма работна камера (130×180×330 mm) и поддръжка на азотна атмосфера, Lisa X затваря разстоянието между лабораторни прототипи и реална производствена гъвкавост – на цена под 20 000 €.
Какво представлява
Lisa X е наследникът на Lisa Pro в линията на Sinterit – по-бърз, с по-голяма камера и инфрачервен лазер, заменил CO₂-технологията от по-старите модели. SLS (Selective Laser Sintering) не използва опори: прахът около частта служи като самоопора, което позволява сложни геометрии и гнездено полагане на множество части в един цикъл. Lisa X е отворена система – работи с официалните материали на Sinterit, но приема и сертифицирани прахове на трети страни. Азотната атмосфера намалява окисляването по време на синтероване и подобрява механичните свойства на крайните части. За разлика от Lisa Pro, Lisa X предлага 43% по-голям обем, по-висока скорост на сканиране и по-ефективен термичен контрол – в класа на производствения бенчтоп SLS.
Технически спецификации
| Технология | SLS – Selective Laser Sintering |
|---|---|
| Работен обем | 130 × 180 × 330 mm |
| Лазер | IR лазер (инфрачервен) |
| Атмосфера | азот (N₂) – намалено окисляване |
| Система за материали | отворена – Sinterit + сертифицирани прахове трети страни |
| Клас / Цена | Производствен бенчтоп · ~18 000 € |
Приложения и индустрии
- Функционални малки серии – производство на 1–200 крайни части в един цикъл чрез гнездено полагане – без опори, без матрици, без минимален брой бройки (Медицинска техника и потребителски стоки)
- Гъвкави и еластомерни компоненти – TPU прах позволява принтиране на меки опори, уплътнения, ортопедични стелки и амортизиращи геометрии директно от CAD (Здравеопазване и спортно оборудване)
- Издръжливи инженерни прототипи – PA12 и PA11 дават финален материал – не визуален модел – за тестване на форма, сглобка и натоварване при реални условия (Автомобилостроене и аерокосмос)
Производствен процес
- Подготви и претегли праха: смесете свеж и рекупериран прах в препоръчаното съотношение (Refresh Rate). Хомогенна насипна плътност и правилно топлинно поведение – основа за равномерно синтероване.
- Заредете праха в камерата и затворете системата; при работа с азот активирайте N₂ продухването. Инертна атмосфера предотвратява жълтеенето и деградацията на полимера по време на синтероване.
- Изчакайте термичното изравняване на камерата – машината загрява прахово легло до зададената температура под точката на топене (около 168–172°C за PA12). Стабилна температура предотвратява деформация, кривина и неравномерна порьозност в частите.
- Стартирайте печата – IR лазерът сканира всеки слой, следван от ролката за нанасяне на нов слой прах. Частите се формират слой по слой вътре в прахова торта, без нужда от опори.
- Охлаждайте бавно: оставете прахова торта да се охлади контролирано (препоръчително 1–2 ч. за пълна камера) преди отваряне. Бързото охлаждане причинява деформация и вътрешни напрежения. Бавното охлаждане запазва геометричната точност.
- Разопаковайте и почистете частите: отстранете незасинтерования прах с четка/пескоструен пистолет и го рекуперирайте за следващ цикъл. Рекуперираният прах се смесва с нов прах по Refresh Rate формулата – нулеви производствени отпадъци.
Ключови съображения
Материали и приложения
Избери материал/сплав, който тази машина обработва, за да видиш свойствата му и типичните приложения:
Заключение
Sinterit Lisa X е правилният избор, когато имате нужда от производствен SLS на бюро – по-голяма камера, по-бърз IR лазер и азотна поддръжка я правят значително по-способна от Lisa Pro, без да надхвърляте бюджет от 20 000 €. Без опори, отворена материална система и близо до нулев отпаден прах я правят икономически привлекателна за серии 1–200 части от PA12, PA11, TPU или PP.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии