

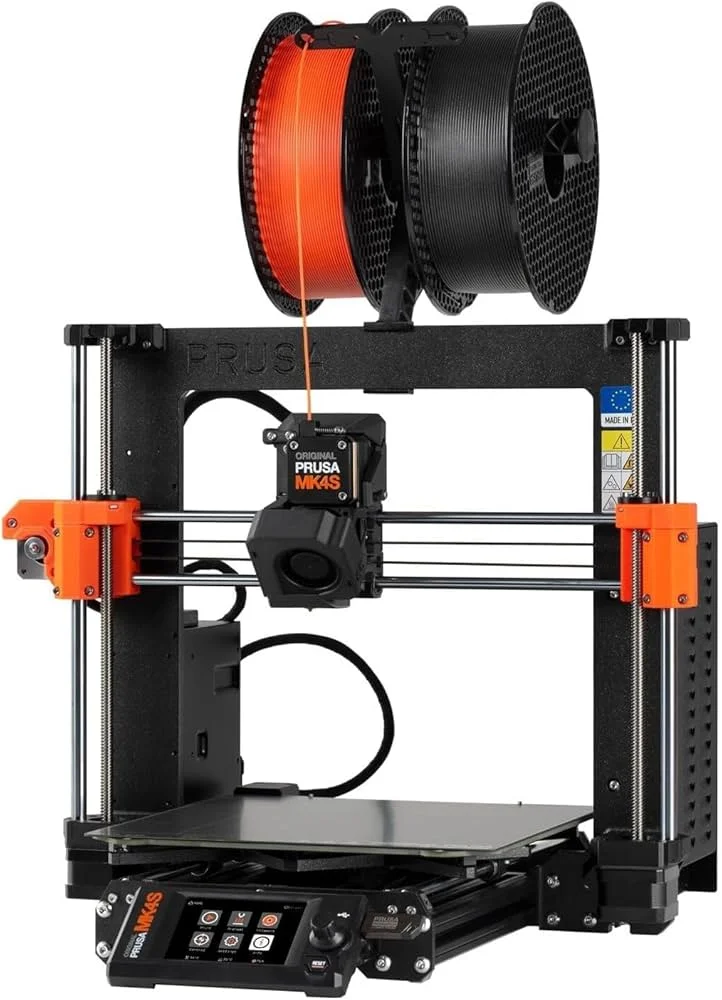
Prusa MK4S е просюмърски FDM принтер с отворена рамка в класическия стил i3 bedslinger, проектиран от Prusa Research – пионерите на надеждния настолно 3D принтиране. С работен обем 250×210×220 mm, Nextruder екструдер, Input Shaper за компенсиране на вибрации и скорости до 200–300 mm/s, MK4S е избор за майстори и малки производства, които ценят откритостта, общността и дългосрочната поддръжка.
Какво представлява
MK4S е четвъртото поколение на легендарната Prusa i3 линия – отворена конструкция с нагрявано легло и Nextruder, задвижван от планетарна предавка за прецизна и надеждна екструзия. Принтерът разполага с автоматично нивелиране на леглото, Input Shaper за подтискане на резонанс и опционален енклоуджър, купуван отделно. Без вградена камера или затворена камера по подразбиране, MK4S блести при PLA, PETG и TPU, а за ABS и ASA е честно да се каже – warping-ът е реален риск без добавен енклоуджър. Опционалната MMU3 система позволява многоматериален и многоцветно принтиране с до 5 ролки. Широко поддържан от PrusaSlicer и голяма общност от потребители, принтерът е синоним на прозрачност, документираност и ремонтируемост.
Технически спецификации
| Технология | FDM (i3 bedslinger, отворена рамка) |
|---|---|
| Работен обем | 250 × 210 × 220 mm |
| Максимална скорост | до 200–300 mm/s (с Input Shaper) |
| Екструдер | Nextruder (планетарна предавка) |
| Калибрация | автоматична – нивелиране, Z-offset, Input Shaper |
| Многоматериалност | опционална MMU3 – до 5 ролки |
| Клас / Цена | Prosumer · ~800 € |
За кого е
- Производство на шаблони (Jigs & Fixtures) – принтиране на здрави монтажни и производствени шаблони, инструменти и фиксатори за малки или специализирани серии (Автомобилна индустрия и Машиностроене)
- Бързо прототипиране – итеративен дизайн за проверка на геометрична форма, fit-check на машинни сглобки и тестване на ергономия преди масово производство (Потребителска електроника и Продуктов дизайн)
- Образователни и STEM проекти – изработка на физически модели от дигитални CAD файлове за изучаване на 3D технологиите и принципите на конструиране (Образование и Наука)
Калибрация стъпка по стъпка
- Почисти PEI платформата с изопропилов алкохол (IPA) преди всяка сесия. Обезмаслена повърхност гарантира максимална адхезия и предотвратява отлепването на първия слой.
- Стартирай автоматичното нивелиране на леглото и фина настройка на Z-offset по първия слой. Перфектно успоредна работна равнина и оптимално сплескване – без „слонско стъпало“ или отлепяне.
- Калибрирай E-steps и настрой потока на материала (Flow rate) чрез тестово принтиране. Nextruder подава прецизно количество полимер – елиминирани over- и under-extrusion.
- Изпълни калибрацията на Input Shaper и Pressure Advance в PrusaSlicer или директно на принтера. Потиснати вибрационни ехо-линии и перфектно остри ъгли дори при принтиране с висока скорост.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
Prusa MK4S е доказан и прозрачен избор за всеки, който цени открита платформа, силна общност и дългосрочна поддръжка. Input Shaper и Nextruder извличат реална скорост и прецизност от отворената рамка, докато опционалните MMU3 и енклоуджър разширяват възможностите при нужда. Честен принтер с честни компромиси – PLA, PETG и TPU са в родната му среда; ABS и ASA изискват добавен енклоуджър.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии