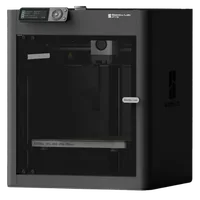
Bambu Lab P1S е затворен CoreXY FDM принтер от prosumer клас, който носи скоростта и надеждността на X1C на по-достъпна цена. С работен обем 256×256×256 mm, скорости до 500 mm/s, автоматична калибрация и опция за AMS, P1S е идеалният следващ принтер за инженера или дизайнера, готов да излезе от нишата на PLA.
Какво представлява
P1S е затвореният брат на P1P – добавена камера, по-тихи вентилатори и покрити панели правят средата стабилна за инженерни материали като ABS, ASA, PC и CF-Nylon. За разлика от флагмана X1C, P1S работи без LiDAR, но разполага с същата камера за наблюдение и поддържа AMS системата за автоматична смяна на материали като допълнителна опция. Насочен е към прототипаджии и малки производства, които искат широк избор от материали и висока скорост, без да плащат за функции, от които не се нуждаят.
Технически спецификации
| Технология | FDM (CoreXY, затворена камера) |
|---|---|
| Работен обем | 256 × 256 × 256 mm |
| Максимална скорост | до 500 mm/s |
| Дюза | стандартна стомана (сменяема) |
| Калибрация | автоматична – нивелиране, Input Shaper, Flow Calibration (без LiDAR) |
| Многоматериалност | AMS (опция), до 4 ролки |
| Клас / Цена | Prosumer · ~600 € |
За кого е
- Високоскоростно прототипиране – физически прототипи за проверка на форма и сглобка с PLA или PETG в рамките на часове, а не дни, благодарение на CoreXY кинематиката до 500 mm/s (Продуктов дизайн и потребителска електроника)
- Производствени шаблони и приспособления – здрави инструменти, шаблони и монтажни помощни средства от ABS, ASA или PA-CF, укрепени от затворената камера на принтера (Автомобилостроене и промишлено производство)
- Многоцветни образователни модели – сложни, многоцветни образователни реквизити и визуални помагала чрез AMS системата на Bambu Lab (допълнителна опция) (Образование и STEM)
Калибрация стъпка по стъпка
- Почисти PEI платформата с изопропилов алкохол (IPA). Чиста повърхност без мазнини гарантира максимална адхезия на първия слой.
- Стартирай автоматичното нивелиране на леглото (ABL). Принтерната глава проверява множество точки върху загрятото легло и генерира компенсационна мрежа за перфектен първи слой – без LiDAR, но с висока точност.
- Пусни калибрацията на разхода (Flow Rate) и Pressure Advance. Оптимизиран поток и прецизно отчитане на налягането – без блобове от свръхекструзия или празнини.
- Изпълни компенсацията на резонанса (Input Shaper). Потиснати призрачни вълнички и звънене при висок CoreXY темп.
Чести дефекти и решения
Препоръчани настройки по материал
Избери материал, за да видиш препоръчаните температури (емпирични диапазони от 561 OrcaSlicer/Bambu профила) плюс конкретни съвети за тази машина:
Заключение
P1S е убедителен аргумент, че не е нужно да плащаш за LiDAR или флагман, за да получиш затворена камера, автоматична калибрация и скорости до 500 mm/s. С поддръжка на широк набор инженерни материали и опция за AMS, той запълва точно пролуката между достъпния начален клас и скъпия X1C – без компромис с надеждността.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 30 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 30 юни 2026.