

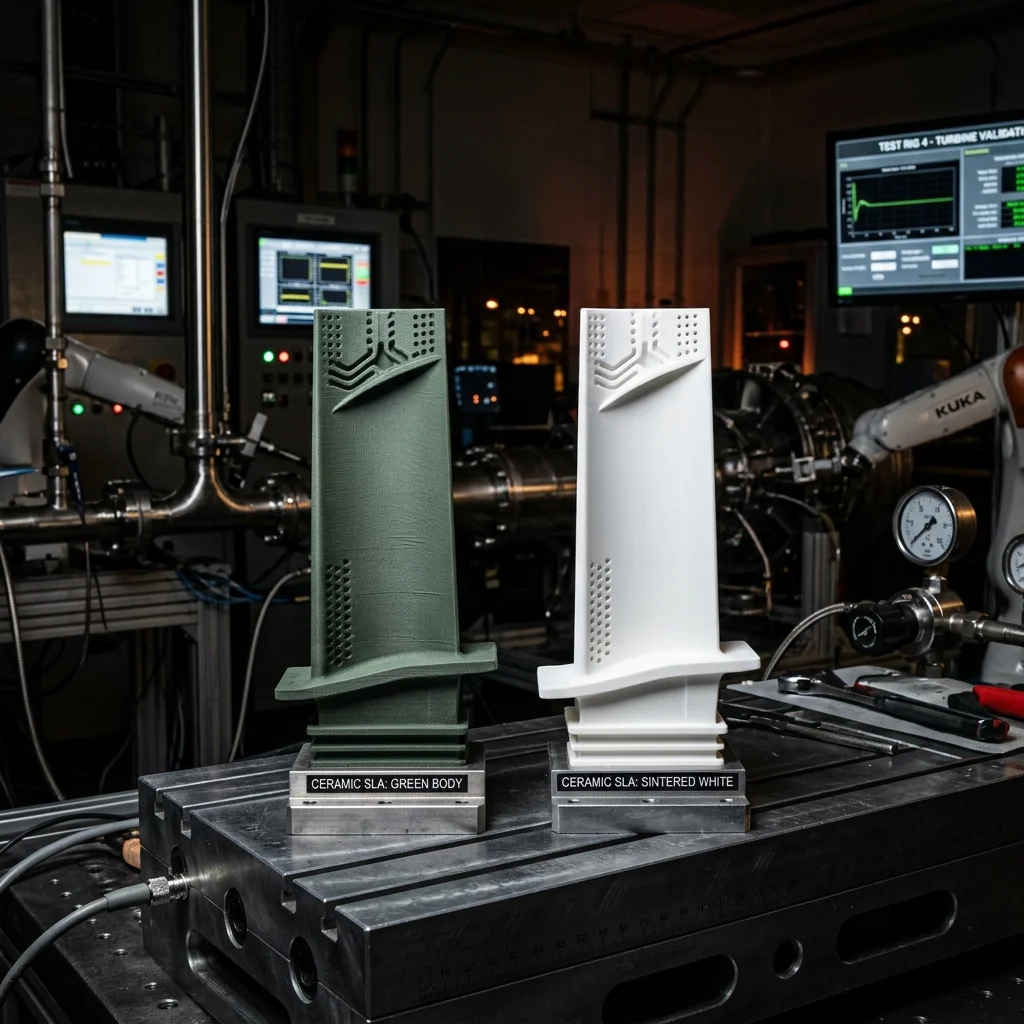
Днес разглеждаме приложението на Ceramic Stereolithography (Ceramic SLA) за производство на керамични турбинни лопатки и високотемпературни компоненти. Керамичната SLA комбинира прецизността на фотополимеризацията с уникалните свойства на техническата керамика – температурна устойчивост > 1500°C, корозионна устойчивост и изключителна твърдост.
Процес: Фотополимер + Керамичен прах
- Ceramic Slurry: Фотополимерна смола се смесва с керамичен прах ($Al_2O_3$, $ZrO_2$, $Si_3N_4$, SiC) при обемно съдържание от 40–60 vol%.
- SLA/DLP принтиране: Стандартен DLP или SLA процес полимеризира слурята слой по слой. Резолюция: 25–100 μm.
- Debinding (Извличане на свързващото): Зеленото тяло се загрява бавно (0.5–2°C/мин) до 400–600°C за изгаряне на полимерното свързващо. Критична стъпка – прекалено бързото нагряване причинява пукнатини от газовото налягане.
- Sintering (Синтероване): 1400–1800°C (зависи от керамиката). Частиците се сливат чрез дифузия, постигайки > 95% теоретична плътност.
- Свиване: 15–25% линейно свиване при синтероване – компенсирано в CAD модела.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Свойства на керамичните материали
| Керамика | $T_{sinter}$ | Якост на огъване | Твърдост (Vickers) | Приложение |
|---|---|---|---|---|
| $Al_2O_3$ (Alumina) | 1550–1650°C | 350–400 MPa | 1500–2000 HV | Турбинни лопатки, изолатори |
| $ZrO_2$ (Zirconia) | 1400–1500°C | 800–1200 MPa | 1200–1400 HV | Зъбни коронки, ножове |
| $Si_3N_4$ (Silicon Nitride) | 1700–1800°C | 700–1000 MPa | 1400–1700 HV | Лагери, турбокомпресори |
| SiC (Silicon Carbide) | 1800–2200°C | 300–500 MPa | 2400–2800 HV | Топлообменници, бронеплочи |
Турбинни лопатки: Защо керамика?
Металните суперсплави (Inconel, CMSX-4) работят до ~1100–1150°C с въздушно охлаждане. Керамичните лопатки потенциално работят при 1300–1500°C без охлаждане, което:
- Увеличава термичния КПД на турбината (Carnot ефективност).
- Елиминира сложната система за вътрешно охлаждане на лопатките.
- Намалява теглото (керамиките са 2–3× по-леки от суперсплави).
Предимства и недостатъци
Предимства:
- Прецизност: DLP резолюция 25–100 μm – по-висока от всеки друг керамичен AM процес.
- Сложна геометрия: Вътрешни канали и решетъчни структури, невъзможни за конвенционално пресоване.
- Материално разнообразие: $Al_2O_3$, $ZrO_2$, $Si_3N_4$, SiC и смеси.
Недостатъци:
- Крехкост: Керамиките са крехки – ударно натоварване причинява катастрофално счупване.
- Дълъг пост-процес: Debinding + sintering = 24–72 часа.
- Свиване: 15–25% – изисква прецизна компенсация.
- Ограничен размер: Голямите детайли се напукват при debinding/sintering.
FAQ
Калкулатор за Керамична sla за турбинни лопатки: $al_2o_3$, $zro_2$, $si_3n_4$
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии