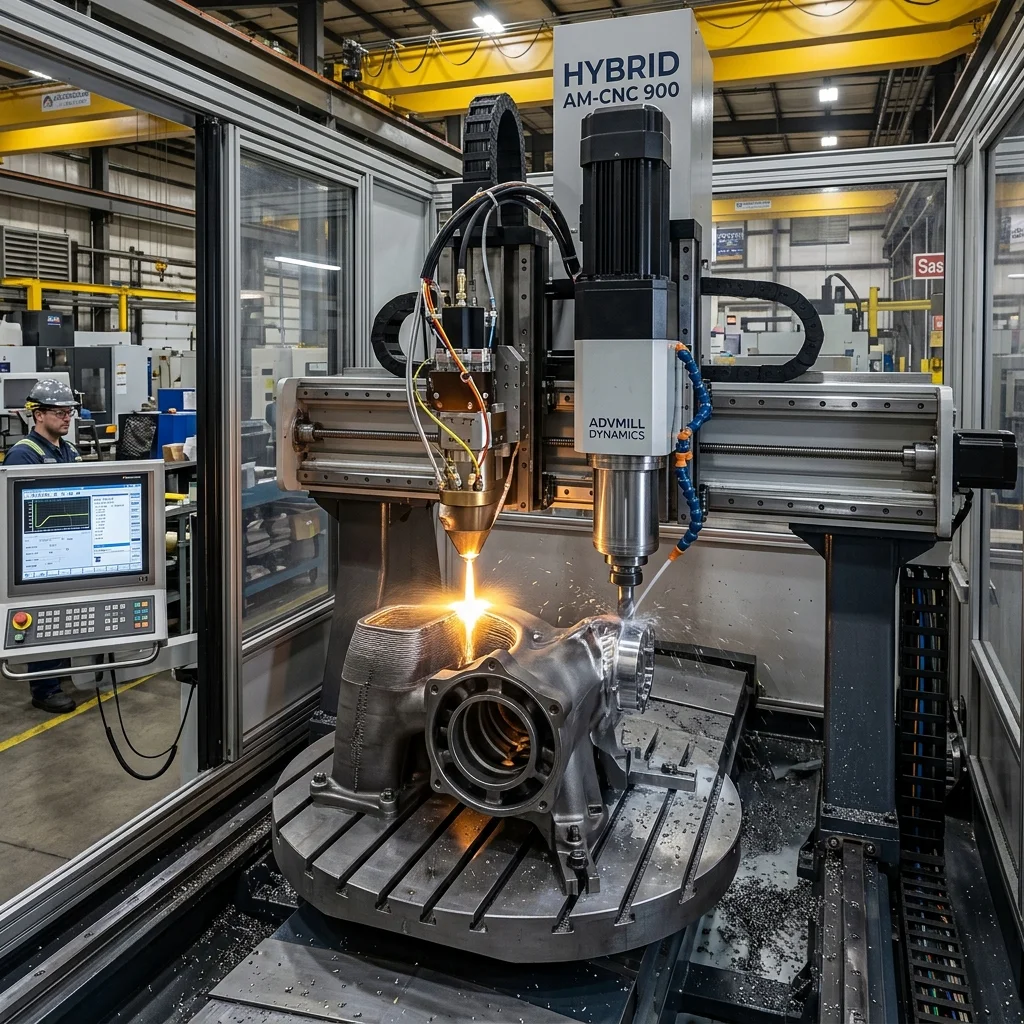
Днес разглеждаме идеалния брак между двата свята – хибридното CNC-адитивно производство. Тук в една и съща машина се комбинират лазерно метално нанасяне (DED) и CNC фрезоване, така че детайлът се изгражда адитивно и се довършва субтрактивно в рамките на един setup. В EduFacturing смятаме това за „мостът между адитивния потенциал и субтрактивната прецизност“ – кирка, лопата и фреза в една машина.
Защо хибридът е необходим?
Адитивните технологии (DED, WAAM) произвеждат near-net-shape детайли с:
- Грапавост: Ra = 5–50 μm (DED) до 0.5–2 mm (WAAM).
- Размерна точност: ±0.1–0.5 mm (DED), ±1–3 mm (WAAM).
За функционални повърхности (уплътнения, лагерни гнезда, резби) се изискват:
- Грапавост: Ra = 0.4–1.6 μm.
- Размерна точност: ±0.01–0.05 mm.
Без хибридна машина, детайлът трябва да се премести на CNC машина – нова настройка, ново позициониране, загуба на референтна точка. С хибридна машина – адитивното нанасяне и CNC фрезоването се редуват автоматично.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Архитектура на хибридната машина
Типичната хибридна система комбинира:
- 5-осен CNC обработващ център (обикновено фрезова машина с C/A ротационни оси).
- DED лазерна глава (коаксиално подаване на прах + Yb-fiber лазер 1–4 kW).
- Автоматична смяна: Машината автоматично превключва между фрезовия шпиндел и лазерната глава.
| Параметър | DED режим | CNC режим |
|---|---|---|
| Точност | ±0.1 – 0.5 mm | ±0.01 – 0.05 mm |
| Грапавост | Ra 5 – 50 μm | Ra 0.4 – 1.6 μm |
| Скорост | 0.5 – 2 kg/час | Зависи от материала |
| Материал | Метален прах (Ti, Inconel, стомана) | Същия + Al, месинг |
Водещи хибридни платформи
| Производител | Платформа | DED източник | CNC | Билд обем |
|---|---|---|---|---|
| DMG MORI | LASERTEC 6600 DED hybrid | 4 kW fiber лазер | 5-осен фрезоване | Ø660×560 mm |
| Mazak | INTEGREX i-400AM | 1 kW fiber лазер | 5-осен CNC | Ø660×1519 mm |
| Optomec | LENS CS 600 + CNC | 1–2 kW лазер | 3-осен | 600×600×600 mm |
| Matsuura | LUMEX Avance-60 | PBF (SLM) + CNC | 3-осен HSM | 600×600×500 mm |
Приложения
- Ремонт на турбинни лопатки: DED нанася Inconel 718 върху износен връх, CNC фрезова до точни аеродинамични профили.
- Формовъчни инструменти: DED изгражда конформни охлаждащи канали, CNC довършва формовъчната повърхност.
- Прототипи с функционални повърхности: Адитивно тяло + CNC резби, фланци и уплътнителни повърхности.
- Медицински импланти: DED титанов решетъчен скафолд + CNC прецизни контактни повърхности.
Предимства и недостатъци
Предимства:
- Един setup: Елиминира повторно позициониране и загуба на референция.
- Междуслойна обработка: CNC фрезова вътрешни повърхности, недостъпни след пълно изграждане.
- Ремонт и рехабилитация: Нанасяне на метал + прецизно довършване в една операция.
- Конформно охлаждане: Вътрешни канали, невъзможни за конвенционално CNC.
Недостатъци:
- Екстремна цена: DMG MORI LASERTEC > €1 000 000.
- Сложно програмиране: Необходим е CAM софтуер, поддържащ и DED, и CNC toolpath.
- Компромиси: CNC машината е оптимизирана за субтрактивно, DED – за адитивно; хибридът е компромис и за двете.
- Ограничен DED обем: По-малък от специализираните DED системи.
FAQ
Калкулатор за Хибридно cnc-адитивно производство: ded + фрезоване в една машина
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.