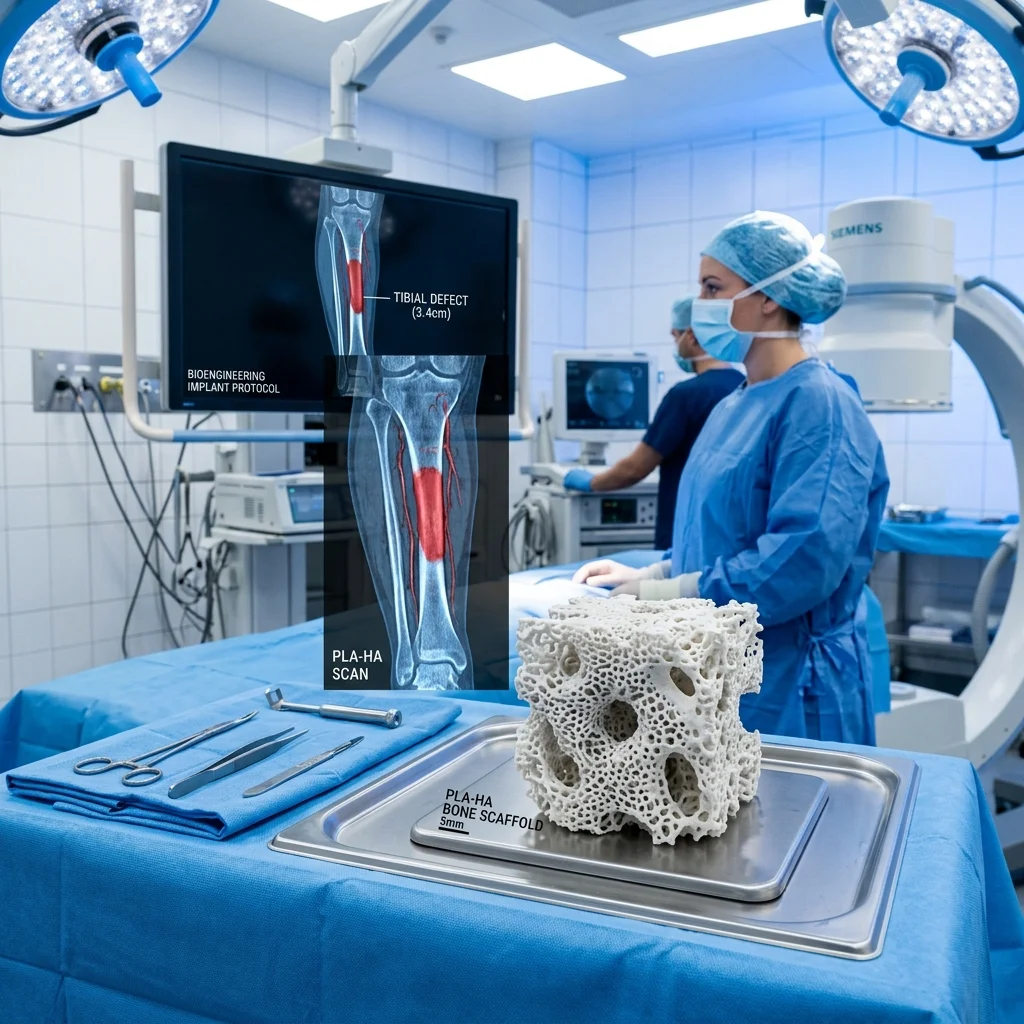
Днес навлизаме в биомедицинската граница на адитивното производство – там, където 3D принтерът не създава механични детайли, а живи скафолди за растеж на кости. В EduFacturing вярваме, че разбирането на материалознанието е от критично значение за следващото поколение инженери. PLA-хидроксиапатит (PLA-HA) композитите съчетават биоразградимата полилактидна матрица с неорганичния минерал на костта – хидроксиапатитът ($Ca_{10}(PO_4)_6(OH)_2$) – за да създадат скафолди, които буквално се превръщат в част от тялото.
Нека разгледаме биохимията на остеокондукцията, оптималните параметри на принтиране и критичните стандарти за безопасност.
Биохимия: Защо хидроксиапатитът стимулира растежа на кости?
Хидроксиапатитът (HA) е основният минерален компонент на човешката кост – около 65–70% от масата на костта е HA. Когато HA наночастици се вградят в полимерна матрица, те взаимодействат с биологичната среда по три механизма:
1. Остеокондукция (Osteoconduction)
HA повърхностите служат като „мостове“ за миграцията на остеобластите (клетките, които строят костта). Пористата структура на скафолда осигурява 3D матрица, по която костните клетки буквално „пълзят“ и полагат нова костна тъкан (хидроксиапатитна минерализация).
2. Биоактивност (Bioactivity)
При контакт с телесните течности (Simulated Body Fluid – SBF), HA повърхността формира карбонатен апатитен слой – химически идентичен с биологичния костен минерал. Този слой създава директна химична връзка между импланта и живата кост (osseointegration).
3. Контролирана биоразградимост
PLA матрицата се хидролизира бавно в тялото (6–24 месеца зависимо от молекулната маса и кристалинността). Продуктите на разграждането (лактатна киселина) се метаболизират естествено. Докато PLA се разгражда, нарастващата костна тъкан постепенно замества скафолда – идеалният сценарий за регенеративна медицина.
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Оптимално съдържание на HA наночастици
| HA Съдържание (wt%) | Механичен ефект | Биологичен ефект |
|---|---|---|
| 5% – 10% | Минимално увеличение на модула на еластичност | Умерено подобрение на клетъчната адхезия |
| 10% – 20% | Оптимален баланс: повишена твърдост без загуба на пластичност | Силна остеокондукция, бърза клетъчна пролиферация |
| 20% – 30% | Значително увеличение на твърдостта, намалена удължимост | Максимална биоактивност, но повишена крехкост |
| > 30% | Драстично намалена якост на опън, кръчливост на филамента | Агломерация на частиците, затруднена екструзия |
Оптимална концентрация: 10–20 wt% HA наночастици. Над 30% филаментът става твърде крехък за FDM принтиране и дюзата се запушва от агломерати.
Параметри на принтиране и протоколи за безопасност
| Параметър на принтиране | Стойност | Обяснение |
|---|---|---|
| Температура на дюзата | 200°C – 220°C | По-висока от стандартния PLA заради повишената вискозитет от HA частиците. |
| Температура на леглото | 50°C – 60°C | Стандартна адхезия. |
| Тип екструдер | Direct Drive | Задължителен – Bowden тръбите генерират прекомерно триене с абразивния HA филамент. |
| Дюза | Hardened Steel ≥ 0.4 mm | Абразивните HA наночастици ще разрушат месингова дюза бързо. |
| Скорост на принтиране | 15 – 30 mm/s | Бавна екструзия за равномерно разпределение на HA частиците. |
| Стерилност | Клас ISO 7 чиста стая | При медицински приложения се изисква контролирана среда без замърсители. |
Пост-процес за биомедицинско приложение
- Стерилизация: Гама-облъчване (25–40 kGy) или етиленов оксид (EtO). Автоклавиране (121°C) НЕ е подходящо – надвишава $T_g$ на PLA и деформира скафолда.
- Повърхностна обработка: Плазмено третиране или NaOH разтвор за увеличаване на хидрофилността и подобрена клетъчна адхезия.
Стандарти и регулации
| Стандарт | Обхват |
|---|---|
| ISO 10993 | Биосъвместимост – серия от тестове за токсичност, сенсибилизация и имплантиране. |
| ISO 13485 | Система за управление на качеството за медицински изделия. |
| ASTM F2792 | Стандартна терминология за адитивно производство. |
| FDA 510(k) | Предпазарно уведомление за медицински устройства в САЩ. |
Предимства и недостатъци
Предимства:
- Биоактивност: HA активно стимулира растежа на костна тъкан.
- Персонализация: Скафолдът се проектира по CT/MRI данни на конкретния пациент.
- Контролирана пористост: 3D принтирането позволява прецизен контрол на размера и формата на порите (300–500 μm оптимално за костна инвазия).
- Биоразградимост: PLA матрицата се абсорбира от тялото – няма нужда от втора операция за премахване.
Недостатъци:
- Ниска механична якост: PLA-HA не може да замени носещи кости (бедрена, тибия). Подходящ за черепни, лицеви и спонгиозни дефекти.
- Абразивност: HA частиците изискват скъпи закалени стоманени дюзи.
- Регулаторни бариери: Дълъг и скъп процес на одобрение от FDA/EMA.
- Стерилност: Изисква специализирано производствено оборудване (чиста стая, стерилизация).
Често задавани въпроси (FAQ)
Еко-Отпечатък на Pla с хидроксиапатит (pla-ha) за биоактивни костни импланти
Изчисли спестените CO2 емисии.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 юни 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 юни 2026.