

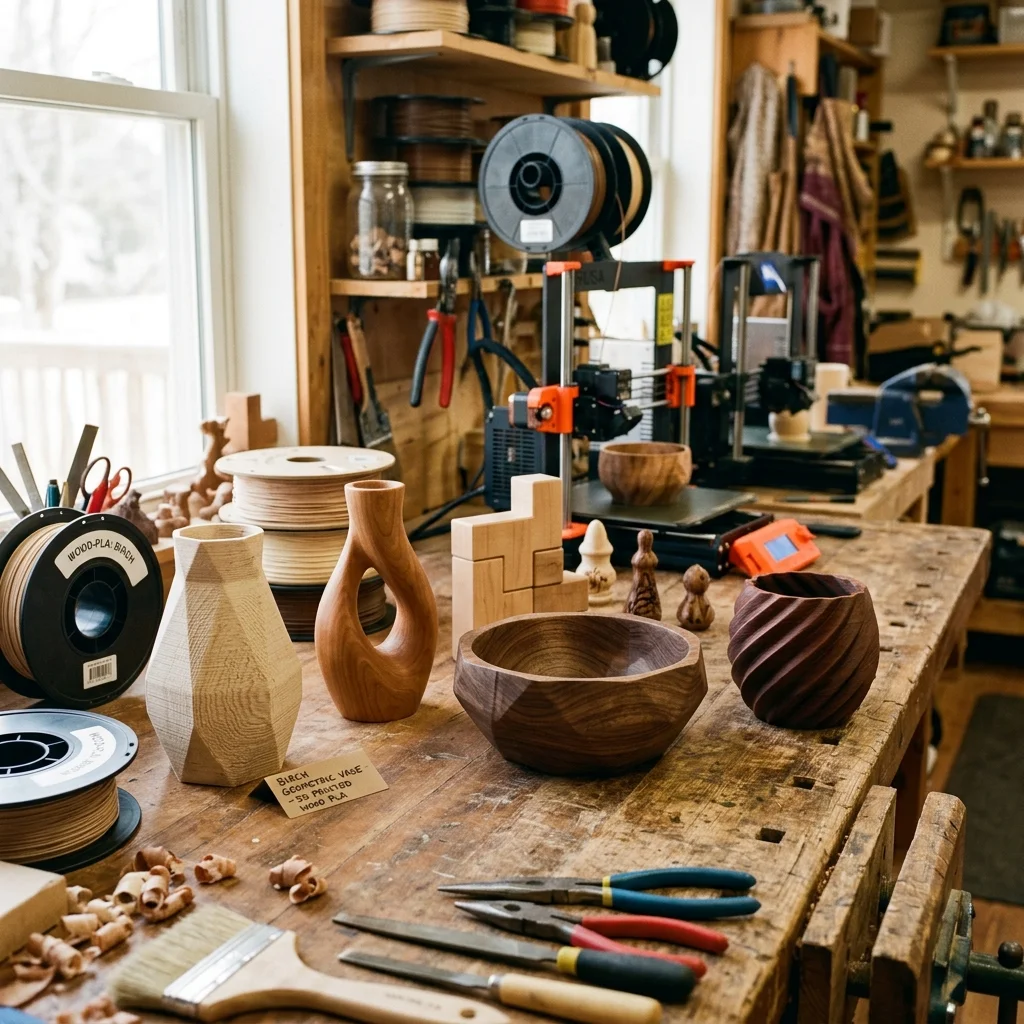
Днес се потапяме в една изключително креативна и същевременно техническа тема – дървесните композити за 3D принтиране и изкуството на симулиране на реална дървесна текстура чрез температурна вариация. В EduFacturing често говорим за „кирките и лопатите“ – тук ще разгледаме как физиката на полимерите и термичното разлагане на целулозата ни позволяват да управляваме цвета на материала директно по време на принтиране, превръщайки термопласта в „дърво“.
Нека анализираме състава на тези материали, химията на карамелизацията на лигнина и техническите похвати за избягване на досадните запушвания.
Карамелизация на органичните фибри: Физика на цветопрехода
Дървесните филаменти не са просто пластмаса с цвят на дърво. Те представляват композит, съдържащ обикновено 60% – 80% база от био-полимер (PLA) и 20% – 40% фини органични дървесни влакна или стърготини (бор, бреза, бамбук или кокос).
Магията на текстурирането се дължи на факта, че дървесните фибри са съставени от целулоза, хемицелулоза и лигнин:
- Лигнинът и захарите в целулозата са чувствителни към температурата. При нагряване те започват да се овъгляват и пиролизират (карамелизират).
- Термичен контрол на цвета: Чрез промяна на температурата на екструзия по време на принтиране можем да контролираме степента на карамелизация и съответно цвета на излизащата нишка:
- 180°C – 190°C: Получава се много светъл, почти бял цвят (натурално дърво, чам).
- 210°C – 220°C: Получава се средно кафяв цвят (дъб, череша).
- 230°C – 240°C: Лигнинът се овъглява интензивно, давайки тъмен, наситен цвят (орех, махагон).
Ако в G-код файла се интегрира скрипт, който постоянно променя температурата с $pm5^circ ext{C}$ през няколко слоя, принтираният детайл ще придобие естествени хоризонтални шарки, имитиращи годишните кръгове на дърво.
Интерактивен водач за отстраняване на дефекти
Избери симптом на дефект при принтиране, за да разбереш причините и как да го решиш.
Stringing
Възможна причина: Влажен филамент, твърде висока температура или ниска ретракция.
Бързо решение:
- Изсуши филамента за 4-6 часа на 50°C.
- Намали температурата на дюзата с 5-10°C.
- Увеличи дължината на ретракция с 0.5 – 1.0 mm.
Риск от запушване (Clogging) и предпазни мерки
Тук трябва да обърнем внимание на хардуерните детайли, защото дървесните нишки са най-честата причина за запушване на дюзите при неопитните потребители. Органичните влакна не се топят – те остават в твърдо състояние, плуващи в стопената PLA матрица.
- Диаметър на дюзата: Забрави за стандартната дюза от 0.4 mm. Дървесните частици лесно се струпват и блокират малкия отвор. Задължително използвай дюза $ge$ 0.5 mm или 0.6 mm.
- Дължина на ретракцията (Retraction): При ретракция топлата стопилка се изтегля в хладната зона на екструдера. Дървесните влакна могат бързо да се охладят и заклинят там. Намали ретракцията до минимум (например под 1-2 mm за Direct Drive и под 3-4 mm за Bowden системи).
- Температурен лимит: Никога не превишавай 245°C. При по-високи температури дървесните частици ще изгорят напълно вътре в дюзата, превръщайки се в твърд въглен, който може да бъде отстранен само механично.
Пост-обработка: Шлайфане, байцване и лакиране
Тъй като външната повърхност на детайла съдържа реални дървесни фибри, тя се държи почти като естествено дърво:
- Шлайфане: Детайлът се шлайфа лесно с шкурка, като слоевете от принтиране изчезват много по-бързо в сравнение с чистия PLA.
- Байцване (Staining): Изложените по повърхността целулозни влакна абсорбират байц за дърво. Нанасянето на байц подчертава температурните шарки и прави детайла неразличим от истинска дърворезба.
- Лакиране: Могат да се използват стандартни лакове за дърво за защита от влага и придаване на блясък.
Предимства и недостатъци на дървесните композити
Предимства:
- Уникална естетика: Реалистичен вид и аромат на истинско дърво по време на принтиране.
- Температурно текстуриране: Възможност за симулиране на дървесни кръгове и шарки чрез софтуерен контрол на температурата.
- Лесна обработка: Шлайфа се, реже се и се байцва със стандартни дърводелски инструменти.
- Скриване на слоевете: Матовата и грапава текстура прави слоевете от 3D принтирането почти незабележими.
Недостатъци:
- Висок риск от запушване: Изисква по-големи дюзи и прецизна настройка на ретракциите.
- Ниска якост на опън: Добавянето на дървесни стърготини нарушава монолитността на пластмасата, правейки детайлите крехки. Не е подходящ за функционални носещи детайли.
- Ниска плавност на екструзията: Може да изисква по-висок коефициент на поток (flow multiplier).
Често задавани въпроси (FAQ)
M104 S{190 + (layer_num % 10) * 5}. Това ще сменя температурата между 190°C и 235°C на вълни през всеки 10 слоя, създавайки перфектна симулация на дървесна кора.Калкулатор за Дървесни композити: симулиране на истинско дърво с променливи температури
Интерактивен калкулатор за оптимизация.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии