

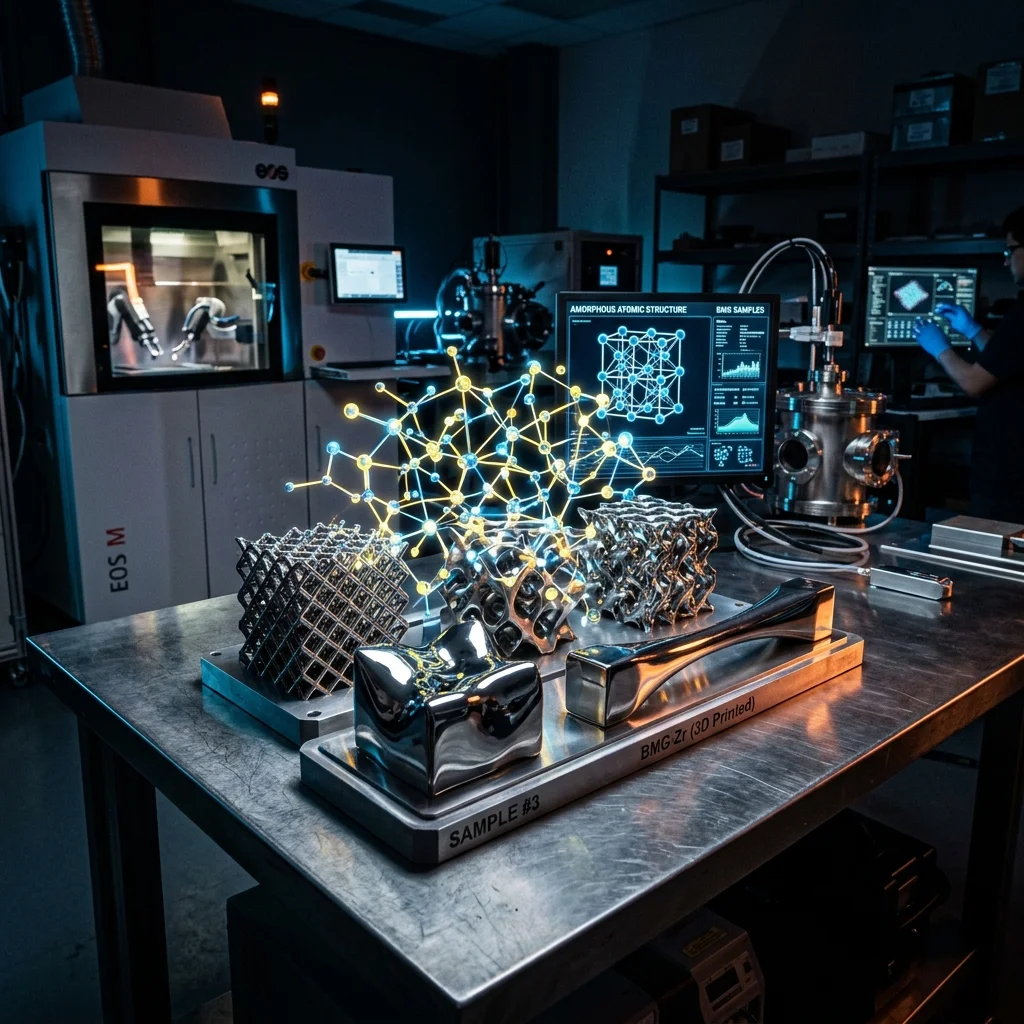
Днес се гмурнем в един от най-вълнуващите авангардни материали в металургията и адитивното производство – аморфните метални сплави, известни още като обемни метални стъкла (Bulk Metallic Glasses – BMG). В EduFacturing обичаме да казваме, че 3D принтерите са само „кирките и лопатите“, а истинската революция е в овладяването на фазовите преходи на материалите. BMG материалите представляват метален съюз от невероятна здравина, свръхвисока еластичност и абсолютна устойчивост на корозия – качества, постигнати чрез пълното елиминиране на кристалната структура.
Нека разгледаме физиката на аморфното състояние, технологичните предизвикателства пред тяхното 3D принтиране и защо скоростта на охлаждане е критичният инженерен параметър.
Физика на аморфното състояние: Защо липсата на решетка е предимство?
В традиционните метали атомите се подреждат в строга, повтаряща се кристална решетка. Когато металът се натовари механично, деформациите се движат по границите на зърната (grain boundaries) и дефектите в решетката (дислокации).
- Метално стъкло: При аморфните метални сплави кристалната решетка липсва напълно. Атомите са подредени хаотично, подобно на течност, която е била „замразена“ в пространството.
- Инженерни супер-свойства: Липсата на кристални граници и дислокации дава на BMG уникални свойства:
- Екстремна якост на опън: Често надхвърляща 1.5–2 GPa (двойно повече от титановите сплави).
- Супер-еластичност (Elastic Limit): BMG могат да издържат на еластична деформация до 2% без остатъчна деформация (за сравнение, конвенционалните стомани и титан се деформират трайно при по-малко от 0.5% натоварване).
- Изключителна устойчивост на износване и корозия: Тъй като корозията обикновено атакува границите на металните зърна, аморфната структура я прави практически имунна към окисление в агресивни среди.
Предизвикателството пред 3D принтирането: Скорост на охлаждане и стъклообразуване
За да се запази аморфната структура при преминаване от течна в твърда фаза, металната сплав трябва да се охлади изключително бързо. Тази критична скорост на охлаждане ($R_c$) трябва да бъде достатъчно висока, за да не се позволи на атомите да се организират в кристална решетка (да се избегне кристализацията).
- Критична скорост на охлаждане: За конвенционални метали тя е милиони градуси в секунда. За специално формулираните BMG сплави (обикновено съдържащи Zirconium, Copper, Nickel, Titanium, Beryllium или Iron) тя е по-ниска – между 10°C/s и 1000°C/s.
- Технологията LPBF (Laser Powder Bed Fusion): Лазерното прахово наслояване е идеално пригодено за BMG. Лазерният лъч разтопява микроскопична зона, а обграждащият студен метален прах действа като мощен радиатор (heat sink). Това осигурява скорост на охлаждане от порядъка на $10^4$ до $10^6$ K/s – напълно достатъчно за „замразяване“ на аморфната структура.
Ключовият проблем: Девитрификация при последващите слоеве
Тук е най-големият инженерен капан. Когато лазерът принтира слой $N$, топлината му се предава надолу към вече втвърдения аморфен слой $N-1$. Ако температурата в този подлежащ слой надхвърли температурата на кристализация ($T_x$), материалът ще претърпи девитрификация (ще кристализира局部). Това създава зони с кристална структура, които рязко влошават еластичността и якостта на детайла, превръщайки го в крехка и чуплива структура. Затова контролът на енергийната плътност на лазера ($E_v = P / (v cdot h cdot t)$) е критичен за предотвратяване на прегряването.
Сравнителен анализ: BMG срещу Титан (Ti-6Al-4V) и Неръждаема стомана 316L
| Свойство / Параметър | Обемен метал BMG (Zr-базиран) | Титан Grade 5 (Ti-6Al-4V) | Неръждаема стомана 316L |
|---|---|---|---|
| Кристална структура | Аморфна (Липсва) | Кристална (HCP/BCC) | Кристална (FCC) |
| Якост на опън (Tensile Strength) | 1700 – 2100 MPa | 950 – 1050 MPa | 500 – 650 MPa |
| Граница на еластичност (Elastic Limit) | ~2.0% | ~0.7% | ~0.2% |
| Твърдост (Vickers) | 450 – 550 HV | 330 – 390 HV | 180 – 220 HV |
| Устойчивост на корозия | Изключителна (Няма зърна) | Много добра | Добра |
| Максимална дебелина на принтиране | Ограничена от терморегулацията | Неограничена | Неограничена |
Интерактивен избор на филамент
Отговори на 3 бързи въпроса и намери оптималния материал за твоя проект.
1. Какви са механичните изисквания към детайла?
2. При каква температура ще работи детайлът?
3. Има ли специфични изисквания за средата?
Нашата препоръка:
PLA филамент
Идеален за лесно принтиране, визуализация на модели и декоративни цели.
Предимства и недостатъци на BMG в адитивното производство
Предимства:
- Уникален баланс на свойствата: Съчетание от твърдост на инструментална стомана, еластичност на полимер и корозионна устойчивост на благороден метал.
- Постигане на огледална повърхност директно след обработка: Аморфната структура няма кристални дефекти и зърнистост, което позволява супер-фино полиране до нанометрични грапавини.
- Идеални за микро-механика: Перфектен материал за зъбни колела в часовникарската индустрия, гъвкави шарнири (compliant mechanisms) и хирургически инструменти.
Недостатъци:
- Много тесен технологичен прозорец за принтиране: Изисква перфектно калибрирани лазерни параметри за избягване на девитрификацията.
- Висока цена на суровината: BMG праховете са съставени от скъпи пречистени елементи и се произвеждат по сложни методи за газова атомизация.
- Ограничение в геометрията на масивни детайли: Силно концентрирани масивни сечения трудно се охлаждат достатъчно бързо, което увеличава риска от частично кристализиране в ядрото.
Често задавани въпроси (FAQ)
Интерактивен Анализатор за Аморфни метални сплави (bmg): свръхздравина без кристална решетка
Избери профил за да видиш детайлен анализ.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии