

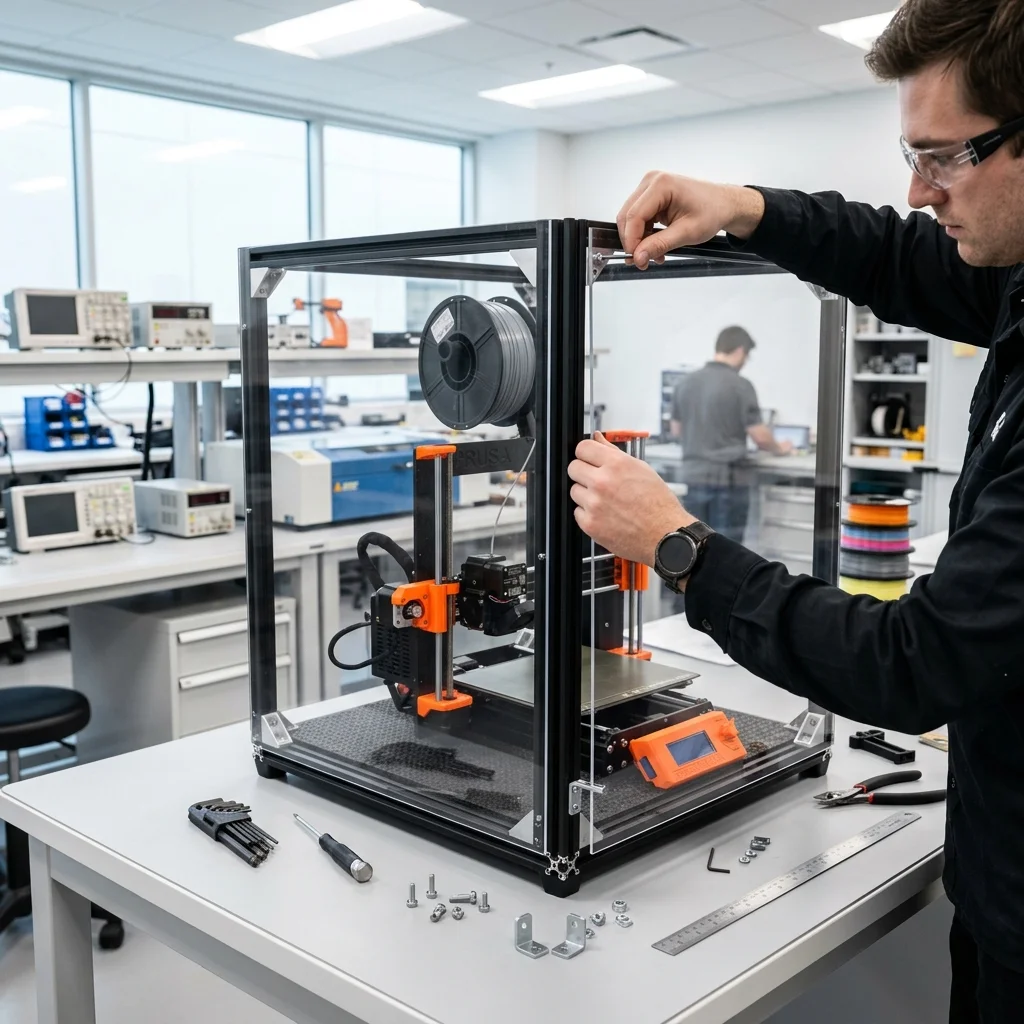
Когато преминаваме от стандартен PLA към високотехнологични инженерни полимери като ABS, ASA, Polycarbonate (PC) и Nylon, правилата на играта в 3D принтирането се променят драстично. Температурните градиенти и бързото охлаждане на слоевете водят до катастрофални деформации (warping) и разслояване. В EduFacturing вярваме в концепцията за „кирките и лопатите“ – разбирането на фундаменталните процеси е това, което осмисля хардуера. За да отключите пълния потенциал на вашия 3D принтер и да работите с индустриални материали, се нуждаете от нещо повече от обикновена палатка. Нуждаете се от прецизно контролирана микросреда.
Изграждането на персонализирана камера (custom enclosure) не е просто кутия, която покрива машината. Това е комплексна система за терморегулация, филтрация на токсични изпарения (VOC) и безопасност. В тази статия ще разгледаме архитектурата на перфектната камера, стъпка по стъпка.
Физика на материалите: Защо се нуждаете от затворена камера?
Проблемът с високотемпературните материали се корени в тяхното топлинно свиване. Когато екструдираме ABS на 250°C в стая с температура 22°C, рязката температурна разлика кара полимера да се свива неравномерно. Това създава вътрешни напрежения, които отлепят детайла от леглото или причиняват нацепване между слоевете (delamination). Затворената камера задържа топлината, излъчвана от нагревателното легло (или от активен нагревател), поддържайки амбиентна температура от 40°C до 60°C. Това драстично намалява температурния градиент, позволявайки на полимерите да се охлаждат бавно и равномерно, което гарантира здравината на крайния детайл.
Конструкция и материали: Рамка и панели
Основата на всяка добра камера е стабилната рамка. Най-предпочитаният избор са алуминиевите екструзионни профили (V-Slot или T-Slot, размер 2020 или 2040). Те са модулни, изключително здрави и позволяват лесно монтиране на аксесоари. За панелите, много хора правят грешката да използват Акрил (PMMA / Plexiglass). Акрилът е лесен за пукане, деформира се при високи температури и е силно запалим. Правилният избор за инженерна камера е Поликарбонатът (PC). Той е удароустойчив, има отлична температурна устойчивост и, най-важното, притежава свойства за забавяне на горенето (flame retardant). За максимална ефективност, фугите трябва да се уплътнят с автомобилни EPDM ленти (weatherstripping), които предотвратяват изтичането на топлина и миризми.
Извеждане на електрониката (PSU и MCU)
Едно от най-критичните правила при изграждането на enclosure е: електрониката не трябва да се готви! Захранващият блок (PSU) и дънната платка (MCU) съдържат компоненти, които деградират бързо или отказват напълно при постоянни температури над 50°C. Оставянето им вътре в нагрятата камера е рецепта за нестабилност на системата, пропуснати стъпки от драйверите на моторите и висок риск от пожар. Затова, всички ключови електронни компоненти трябва да бъдат изнесени извън камерата. Това изисква удължаване на кабелите (използвайте подходящо сечение, като 16-18 AWG за захранващите линии) и създаване на външен контролен панел с активно охлаждане.
Активно отопление и микроклимат
Докато пасивното загряване (разчитащо само на топлината от нагревателното легло) е достатъчно за малки принтери и материали като ABS, по-големите камери и материали като Nylon или PC изискват активен температурен контрол. Най-безопасният начин е използването на PTC (Positive Temperature Coefficient) керамични нагреватели с вентилатор. PTC нагревателите са саморегулиращи се. Те обаче задължително трябва да бъдат управлявани от PID контролер или цифров термостат (напр. W1209), свързан през Solid State Relay (SSR). Термисторът за следене на температурата трябва да е разположен далеч от директния въздушен поток, за да отчита реалната амбиентна температура в камерата.
Качество на въздуха: VOC и HEPA филтрация
Принтирането на ABS и ASA отделя ултрафини частици (UFP) и опасни летливи органични съединения (VOC) като стирен. Директното извеждане на въздуха навън (exhaust) би означавало загуба на ценната топлина от камерата. Решението са вътрешните рециркулиращи скрубери, като популярния проект 'BentoBox'. Тези системи използват вентилатори с високо статично налягане, които прекарват въздуха през многослоен филтър. Първият слой е HEPA филтър (клас H12 или H13) за улавяне на микрочастици. Вторият, критично важен слой, е масив от гранулиран активен въглен (без киселинна промивка), който адсорбира токсичните газове. Тази затворена циркулация пречиства въздуха, без да нарушава топлинния баланс.
Смарт интеграция и безопасност
Безопасността винаги е на първо място, особено когато комбинираме високи температури и електричество. Монтирането на автономна пожарогасителна тръба (като BlazeCut) в горната част на камерата е отлична застраховка – тя се пръсва и гаси огъня автоматично при екстремна температура. Интегрирането на Klipper firmware позволява смарт управление на камерата: можете да добавите 'chamber thermistor' и макроси, които автоматично включват филтрационните вентилатори при достигане на определена температура, или използват 'exhaust' вентилатор за бавно охлаждане на камерата след приключване на принтирането, за да се избегне температурен шок на детайла.
Заключение
Създаването на персонализирана затворена камера трансформира 3D принтера ви от машина за хоби прототипиране в истински производствен инструмент. Инвестицията в правилни материали като поликарбонат, извеждането на електрониката на сигурно място и имплементирането на VOC филтрация и активно отопление, са стъпките, които ще ви позволят да работите с най-здравите полимери на пазара безопасно и ефективно.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии