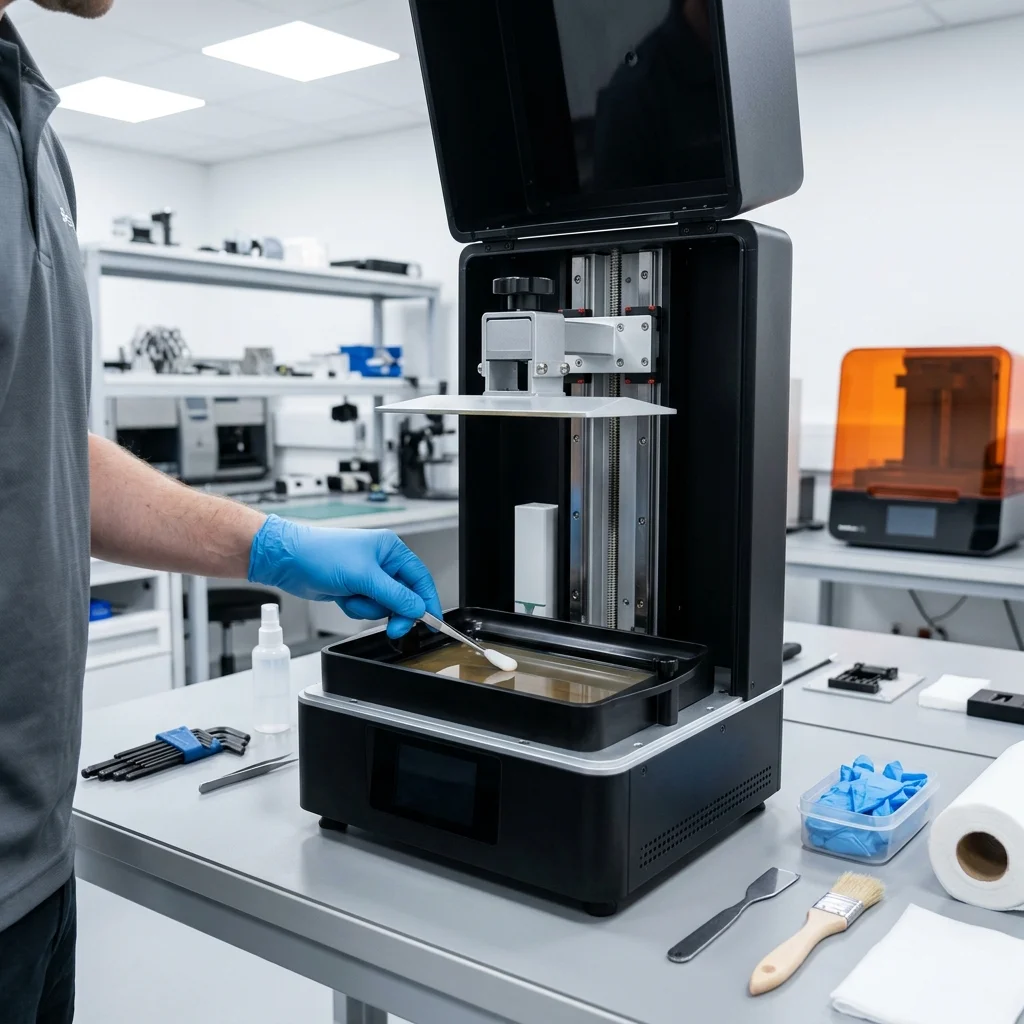
В сферата на VAT фотополимеризацията (SLA, MSLA, DLP), съвършенството не се постига само чрез оптимални параметри на слайсинг – то се диктува от физическата хармония на вашия хардуер. В EduFacturing разглеждаме 3D принтера не просто като инструмент, а като прецизен лабораторен уред. Всеки микрон отклонение по Z-оста и всеки фотон излишна UV светлина влияят на крайния резултат.
За да преминете отвъд основите на „почистване на работната плоча“ и истински да овладеете смолното 3D принтиране, трябва да разберете базовата физика, кинематика и химия на вашата машина. Този наръчник разглежда усъвършенствани протоколи за поддръжка, предназначени да удължат живота на критичните компоненти – от оптимизиране на силите на отлепване при ACF филмите до смекчаване на термичната деградация на монохромните LCD екрани. Нека заедно инженерираме среда с нулев дефект.
Запазване на оптичния двигател: Дълголетие на LCD и термично управление
Монохромният LCD екран е сърцето на всеки MSLA принтер, но той работи под екстремен стрес. UV светлината деградира органичните съединения и поляризиращите слоеве на вашия LCD не правят изключение. За да максимизирате типичния живот от 2000 часа, трябва да приложите стриктно термично и експозиционно управление. Първо, използвайте настройките за забавяне (Wait Before Cure / Light-off Delay). Забавяне от 1.5 до 2.5 секунди не само позволява на вискозните смоли да се успокоят – предотвратявайки ефекта „слонски крак“ – но също така дава на LED матрицата кратък прозорец за охлаждане, намалявайки термичната умора на LCD-то. Освен това, винаги инсталирайте качествен протектор (tempered glass или PET). Микроскопичен теч от ваната може да се полимеризира директно върху незащитен екран, превръщайки смяната на протектор за $5 в хардуерен ремонт за $150.
Флуидна динамика и физика на филмите: FEP, nFEP и ACF
Освобождаващият филм на дъното на вашия VAT е мястото, където се случва магията (и провалите). Съвременните принтери използват стандартен FEP, nFEP (PFA) или ACF (Advanced Composite Film). ACF драстично намалява силата на отлепване (peel force), позволявайки високи скорости на повдигане и удължавайки живота на филма до 30 000 слоя. Независимо от типа полимер обаче, физическата повреда е най-големият му враг. Никога не използвайте метални шпатули за премахване на неуспешни принтове. Вместо това използвайте функцията „VAT Clean“: полимеризирайте 15-секунден слой върху целия екран и внимателно отлепете получения твърд лист. Той действа като микроскопична лепяща ролка, премахвайки всички отломки, без да създава микро-драскотини по филма. Проверявайте редовно акустичния резонанс (напрежението) на филма – хлабавият филм създава вакуумен ефект, водещ до деламинация, докато пренатегнатият ще се амортизира преждевременно.
Кинематична прецизност: Смазване на Z-оста и механична стабилност
Субмилиметровата точност зависи изцяло от механичната цялост на водещия винт и линейните направляващи по Z-оста. Тъй като принтирането със смола включва хиляди повтарящи се микро-движения, сухата или замърсена кинематика ще въведе Z-banding и микроскопични измествания на слоевете. Избягвайте WD-40 или мокри смазки за вериги, тъй като те привличат въздушен прах и микро-полимеризирани частици смола. Вместо това използвайте висококачествена PTFE-базирана синтетична грес за винта и литиева грес за линейните лагери. На всеки 100 часа работа избърсвайте водещия винт до чисто с кърпа без власинки и нанасяйте свеж, тънък слой грес. Уверете се, че гайката против хлабини (anti-backlash nut) функционира правилно; това гарантира, че работната плоча се връща до абсолютната нула с истинска повторяемост.
Химическа хигиена: Грижа за VAT ваната и оптимизация на разтворителите
Смолата е силно реактивен фотополимер, който деградира при продължително излагане на околна светлина и температурни флуктуации. Ако планирате да оставите принтера неактивен за повече от няколко дни, не оставяйте смолата във ваната. При източване винаги прецеждайте смолата през филтър за боя (190 микрона) обратно в непрозрачна, UV-блокираща бутилка. Тази критична стъпка улавя микроскопичните втвърдени парченца, които са причина номер едно за внезапни пробиви на FEP филма. Освен това, обмислете преминаването от изопропилов алкохол (IPA) към трипропилен гликол монометил етер (TPM) за почистване. TPM има по-ниска скорост на изпарение, не е запалим и разгражда неполимеризираната смола по-ефективно, без да помътнява акрилните компоненти или да деградира уплътненията на ваната с течение на времето.
Заключение
В крайна сметка, добре поддържаният смолен принтер се превръща от обикновено потребителско устройство в надежден инструмент от индустриален клас. Отнасяйки се към оптиката, кинематиката и флуидните интерфейси с инженерно уважение, вие елиминирате променливите, които причиняват провалени принтове. Помнете – в съвременното производство поддръжката не е просто задължение; тя е основополагащата стъпка на прецизното инженерство. Продължавайте да създавате.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии
Обновено на 27 май 2026
Този текст е написан с помощта на AI; фактите са сверени с източниците на 27 май 2026.