

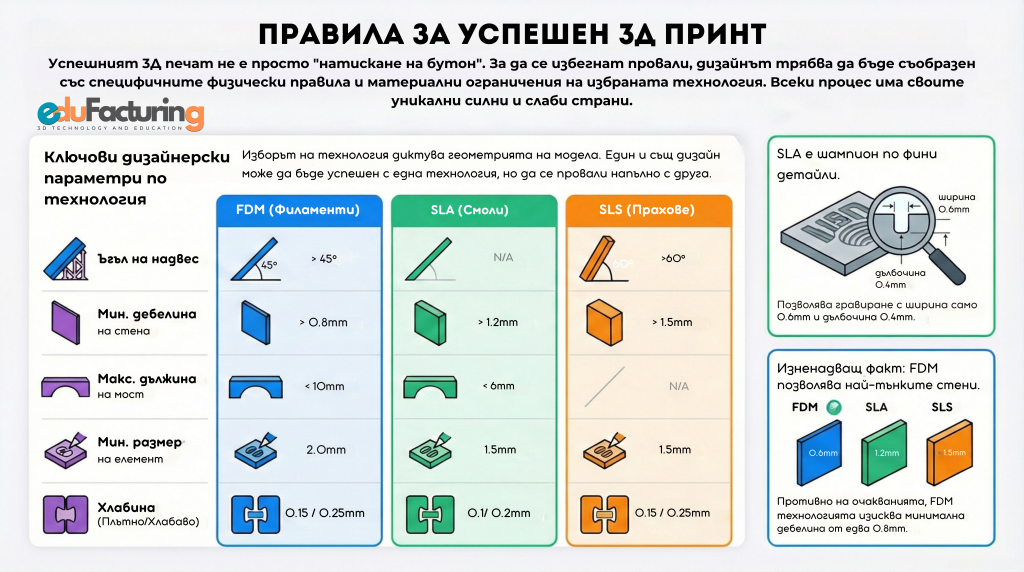
Половината „провали“ в 3D принтиране не идват от принтера – идват от модела. Стени твърде тънки, надвеси без поддръжки, лоша ориентация, липсващи допуски. Тези 5 правила са филтър, който прилагай ВИНАГИ преди да слайсваш – спасяват часове и материал.
Минимална дебелина на стена
При FDM с дюза 0,4 mm: поне 0,8 mm (два периметъра). За издръжливи части – 1,2-1,6 mm. При SLA: поне 0,5 mm за вертикални стени, поне 1,0 mm за хоризонтални. По-тънко = чупи се при обработка.
Правилото на 45°
Надвеси под 45° от вертикалата се принтират без поддръжки при FDM. Над 45° = задължителни поддръжки или ново ориентиране. SLA приема до 30° безопасно. Тествай ъглите чрез тест за надвеси.
Допуски за сглобки
0,2 mm хлабина за свободно прилягане, 0,1 mm за стегнато прилягане, 0,3-0,4 mm за плъзгащи се части. Винаги тествай с проба, преди да принтираш финалния комплект.
Ориентацията е всичко
Слоевете са най-слаби напречно на натоварването. Завърти модела така, че силите да са успоредни на слоевете. Тестовете на CNC Kitchen показват 2-4 пъти разлика в якостта.
Заоблени ъгли
Острите външни ъгли са концентратори на напрежение (пукат при удар). Заобление поне 1 mm на всички носещи ъгли. Външните ъгли са козметика; вътрешните са конструктивно критични.
Често срещана грешка
„Ще принтирам със 100% запълване – ще е здраво“ – НЕ. Над 40% запълване добавя минимално 5-10% якост, но удвоява времето и материала. По-добре: 20-30% гироид + 3-4 периметъра + добра ориентация. Винаги.
Пълен преглед на модела преди принтиране
Минавай през този списък на всеки модел – особено за функционални части, които ще се натоварват:
Списък – 90 секунди
- Дебелина на стени – слайсърът ги маркира с червено, ако са под два периметъра
- Прегледай поддръжките – ако стават над 30% от обема, преориентирай модела
- Тест на напрежение – мислено натисни модела с пръст; кои зони ще се счупят?
- Допуски на отвори – добави 0,1-0,2 mm към диаметрите за прилягане след принтиране
- Брандиране и текст – изпъкнал релеф работи по-добре при FDM; вграден релеф – при SLA
Експертен съвет
Преди да слайсваш – отвори Чеклист за прототипиране. 40+ контрола, разпределени в 7 фази (дизайн, материал, слайсване, принтиране, последваща обработка, тест, итерация) – гарантирано хващаш всичко.
Какво следва
След като моделът мине проверка, време е за калибровка на принтера. За FDM ползвай AutoTowers и First Layer Tuner. За избор на материал – Сравнение материали. Цялостен поглед: Голямата книга на 3D Принтирането.
Инженер, автор на „Голямата книга на 3D принтирането“ и експерт по адитивни технологии